


La rebelión dimensional ocurre en el momento en que una pieza escapa del confinamiento rígido de su molde de acero. En el mundo hipercompetitivo de la ferretería de alta precisión, no hay fallo más frustrante que una pieza que encaja perfectamente en los límites digitales del CAD pero emerge del molde con forma de "Patata Frita". La deformación por moldeo por inyección es esencialmente una manifestación física de las tensiones residuales internas que se resuelven después de la expulsión. Este arqueo, torsión o flexión no es un defecto aleatorio; es una reacción calculada al desequilibrio termodinámico. Cuando una sección de una pieza se contrae más que otra, la tensión resultante desalinea toda la geometría. Navegar la patología de defectos de moldeo por inyección requiere ir más allá de simples ajustes de máquina y entrar en el reino de la "Gestión de Tensiones". Jucheng Precision opera como un socio estratégico de ingeniería, utilizando simulación avanzada y tecnologías innovadoras de enfriamiento para garantizar que sus carcasas, chasis y marcos permanezcan tan planos y funcionales como lo dicta la intención digital.

Dominar la planitud de la pieza requiere una interrogación forense de la "Contracción Diferencial". El plástico es un aislante que experimenta un cambio volumétrico significativo al enfriarse de líquido fundido a polímero sólido. Si esta contracción no se sincroniza en toda la geometría, la pieza literalmente luchará contra su propia estructura hasta encontrar un equilibrio distorsionado. La deformación en el moldeo por inyección es el precio que se paga por no respetar las leyes de transferencia de calor y orientación molecular. Jucheng Precision elimina estos "Fallos Invisibles" realizando una auditoría quirúrgica de DFM y utilizando protocolos científicos de enfriamiento antes de que se dispare el primer disparo. Interrogamos las transiciones de pared, las ubicaciones de compuertas y los diseños de canales de enfriamiento para asegurar la soberanía dimensional. Esta guía deconstruye la física de las tasas de enfriamiento, los peligros de las paredes no uniformes y el impacto mecánico de la alineación de fibras para garantizar que su producción de alto volumen siga siendo rentable y precisa.
contenido:
Caos Termodinámico: Enfriamiento Desigual y Gradientes Térmicos
Tensión Geométrica: Espesor de Pared y Contracción Diferencial
Combate Anisotrópico: Selección de Material y Orientación de Fibras
Innovación en Herramientas: El Poder del Enfriamiento Conforme
Protocolo JUCHENG: Simulación Científica para Deformación Cero
Caos Termodinámico: Enfriamiento Desigual y Gradientes Térmicos
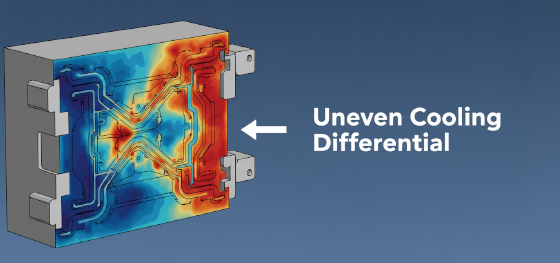
La gestión del calor es la palanca principal del control dimensional en la sala de inyección. La deformación por moldeo por inyección es más frecuentemente un síntoma de "Enfriamiento Diferencial". Si el lado del núcleo del molde está diez grados más caliente que el lado de la cavidad, el plástico que toca el núcleo se encogerá más lentamente que el plástico que toca la cavidad. Esto crea un gradiente térmico a través del espesor de la pared. Cuando la pieza es expulsada y ambos lados alcanzan la temperatura ambiente, el lado que permaneció más caliente por más tiempo continuará contrayéndose, tirando físicamente de la pieza hacia él. Esto resulta en una geometría arqueada o "acopada". Los aficionados a menudo intentan "arreglar" esto aumentando el tiempo total de enfriamiento, pero esto solo aumenta el precio de la pieza sin resolver el delta fundamental de temperatura. Los ingenieros de Jucheng Precision utilizan análisis Moldflow para visualizar estos "Puntos Calientes Térmicos" durante la fase de diseño del molde. Equilibramos los circuitos de enfriamiento para asegurar que cada milímetro de la pieza alcance el "Punto de Solidificación" exactamente al mismo momento. Al sincronizar la estrategia de salida térmica, neutralizamos las tensiones internas antes de que puedan distorsionar su diseño.
Tensión Geométrica: Espesor de Pared y Contracción Diferencial
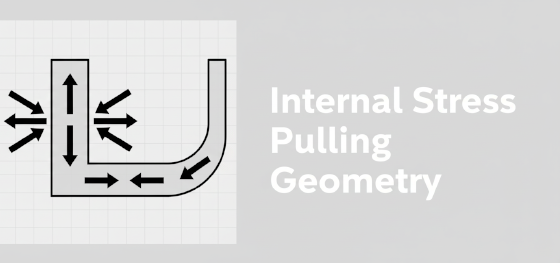
La inestabilidad estructural es a menudo una herida de diseño autoinfligida. El espesor de pared no uniforme es el arquitecto silencioso de La deformación en el moldeo por inyección. Cuando una pieza pasa de una pared de 2 mm a una de 4 mm, la sección más gruesa actúa como un depósito térmico. Retiene el calor significativamente más tiempo que las secciones delgadas adyacentes. Dado que la contracción es función del tiempo y la temperatura, la sección gruesa continúa tirando de las paredes delgadas ya solidificadas. Este "tira y afloja" interno nunca se gana; siempre resulta en que la pared delgada se dobla hacia la masa pesada. Jucheng Precision aplica una estricta "Política de Uniformidad" durante nuestras revisiones DFM. Sugerimos "vaciar" las características pesadas y reemplazarlas con una red de nervaduras delgadas para mantener la rigidez sin la masa térmica. Al igualar el "Área de Sección Transversal", aseguramos que toda la pieza se contraiga como un todo unificado. Esto elimina el "Tiro Asimétrico" que arruina la planitud de carcasas de alto rendimiento y marcos industriales. No solo moldeamos su CAD; optimizamos la física de la geometría para garantizar que permanezca dimensionalmente soberana.
Combate Anisotrópico: Selección de Material y Orientación de Fibras
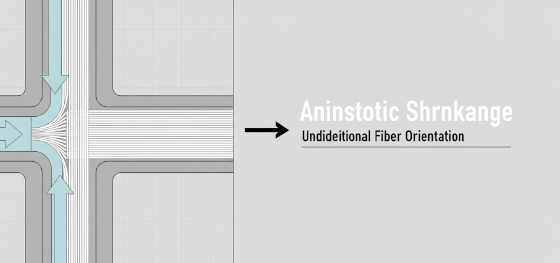
El grano molecular dicta la dirección de la falla estructural en polímeros rellenos de vidrio. Cuando un ingeniero selecciona un Nailon relleno de vidrio al 30% por su alto módulo, introduce inadvertidamente el riesgo de "Contracción Anisotrópica". A medida que el plástico fundido corre a través de la cavidad, las fibras de vidrio microscópicas se alinean como troncos en un río, siguiendo la dirección del flujo. Estas fibras actúan como refuerzo rígido, evitando la contracción en la "Dirección del Flujo". Sin embargo, en la "Dirección Transversal al Flujo", no hay refuerzo, lo que permite que el polímero se contraiga significativamente más. Esta diferencia radical en las tasas de contracción en los ejes X e Y es un catalizador principal de La deformación por moldeo por inyección. Jucheng Precision gestiona este "Efecto de Grano" mediante la colocación estratégica de compuertas. No solo "llenamos la pieza"; diseñamos la trayectoria del flujo para garantizar que la orientación de las fibras se aleatorice o se alinee de manera que minimice la distorsión. Utilizamos simulación avanzada para predecir "Trayectorias de Fibras", lo que nos permite reposicionar compuertas o agregar líderes de flujo para combatir los efectos de alabeo de los materiales reforzados. Convertimos la ciencia de los materiales en una ventaja de fabricación.
Innovación en Herramientas: El Poder del Enfriamiento Conforme
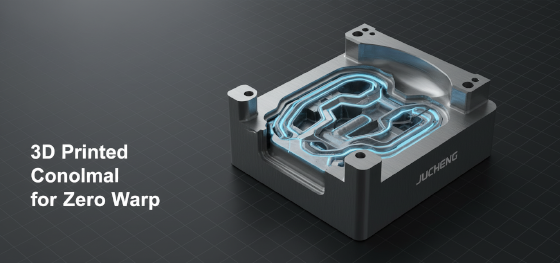
Superar los límites del mecanizado tradicional permite un control de planitud sin precedentes. Los canales de enfriamiento tradicionales se perforan en líneas rectas, a menudo dejando "Puntos Ciegos Térmicos" en bolsas profundas o alrededor de salientes complejos. Estas zonas no enfriadas son caldo de cultivo para La deformación en el moldeo por inyección. Jucheng Precision se mantiene a la vanguardia de la innovación en herramientas mediante el uso de insertos de "Enfriamiento Conforme" impresos en 3D. Al emplear Sinterización Directa de Metal por Láser (DMLS), podemos "cultivar" canales de enfriamiento que se curvan y serpentean a milímetros de la superficie de la pieza, siguiendo perfectamente su geometría. Este "Enfriamiento de Precisión" nos permite extraer calor de las áreas más difíciles de alcanzar de una herramienta, asegurando que incluso una rejilla de ventilación automotriz compleja o una carcasa médica de paredes profundas permanezca perfectamente plana y estable. Si bien esta herramienta avanzada tiene un costo inicial superior, se amortiza al reducir los tiempos de ciclo en un 30% y eliminar virtualmente los costos de desecho asociados con componentes deformados. Cerramos la brecha entre "estándar" y "superior", proporcionando la armadura térmica que su proyecto merece.
Protocolo JUCHENG: Simulación Científica para Deformación Cero
La excelencia en ingeniería en Jucheng Precision se basa en la fabricación predictiva. No aceptamos la deformación como un riesgo laboral; la tratamos como un problema de diseño que debe resolverse en el espacio digital. Cuando envía un proyecto a nuestras instalaciones, nuestros ingenieros veteranos realizan un "Análisis de Deformación" integral en su archivo CAD. Proporcionamos comentarios específicos, recomendando un cambio de pared aquí o un cambio de material allá, para garantizar que su hardware llegue listo para la venta. Nuestras instalaciones, que albergan más de 150 máquinas CNC y bahías de inyección de élite, aseguran que las optimizaciones térmicas y geométricas complejas que proponemos se ejecuten con absoluta fidelidad. Deje de apostar su presupuesto de I+D en piezas que llegan torcidas e inutilizables. ¿No está seguro de si el grosor de su pared es uniforme o su elección de material es óptima? Suba su archivo CAD 3D a JUCHENG hoy para una Revisión DFM gratuita. Nuestros expertos identificarán defectos de moldeo por inyección antes de que le cuesten dinero, asegurando que el lanzamiento de su producto sea estable, rentable y dimensionalmente perfecto.

