


Los ingenieros de compras desangran presupuestos de ingeniería no recurrentes cuando desalinean los grados de acero al carbono durante la fase de especificación CAD. Tratar todas las palanquillas metálicas en bruto de manera idéntica garantiza un agrietamiento catastrófico por soldadura o una falla prematura del tren motriz durante el ensamblaje mecánico final. La ciencia de los materiales dicta la tasa de supervivencia absoluta de su hardware personalizado bajo estrés cinético.
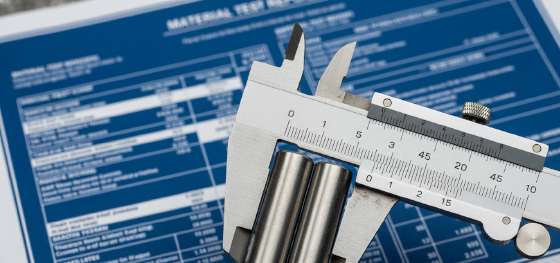
Seleccionar entre El acero 1018 y 1045 representa la encrucijada financiera y estructural definitiva para la fabricación industrial. Estas dos aleaciones parecen indistinguibles en una paleta de fábrica, pero se comportan de manera violentamente diferente bajo fresas de carburo que giran agresivamente. Una ofrece ductilidad extrema para fabricación compleja, mientras que la otra proporciona la columna vertebral rígida necesaria para el par rotatorio.
Dominar esta matriz de decisión metalúrgica específica elimina directamente los gastos ocultos de procesamiento secundario. Los fabricantes deben evaluar brutalmente los límites de endurecimiento por inducción, los riesgos de la zona afectada por el calor (HAZ) y las tarifas por hora del husillo de la máquina. La ingeniería de precisión exige igualar la densidad de carbono bruta precisamente con el límite operativo designado.
contenido:
Acero 1018 vs 1045: ¿Cómo se comparan las propiedades mecánicas?
¿Cuándo debe usar acero 1018 para ensamblajes soldados?
¿Cuándo NO usar acero 1018 en entornos de alto par?
¿Cuándo es obligatorio el acero 1045 para el endurecimiento por inducción?
¿Cuáles son los verdaderos desgloses de costos para ambas aleaciones?
¿Cómo optimiza Jucheng los flujos de trabajo de fresado CNC de acero?
¿Cuáles son las preguntas frecuentes más críticas sobre el mecanizado de acero al carbono?
Acero 1018 vs 1045: ¿Cómo se comparan las propiedades mecánicas?
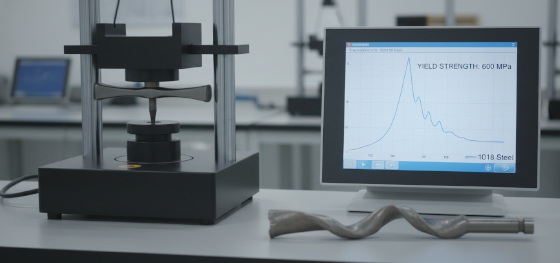
La concentración de carbono dicta directamente los límites de fluencia mecánica y las capacidades de endurecimiento de las aleaciones de hierro industrial.
El 1018 estándar contiene meramente 0.18% de carbono, estableciendo una microestructura dominada por ferrita que prioriza una ductilidad masiva sobre la resistencia a la tracción bruta. Esta química suave evita la rotura repentina pero restringe severamente la capacidad del metal para resistir arañazos profundos en la superficie o impactos localizados pesados.
La actualización a 1045 inyecta un 0.45% de carbono en la red cristalina, cerrando la brecha hacia el rendimiento de acero al carbono medio. Esta formulación específica eleva naturalmente el límite elástico en más del treinta por ciento directamente desde el almacén de materiales. Los ingenieros aprovechan esta estructura de perlita más densa para combatir la fricción cinética severa.
| Métrica Mecánica | Acero Dulce 1018 | Acero al Carbono Medio 1045 | Ventaja de Ingeniería |
|---|---|---|---|
| Límite de Fluencia | 370 MPa | 530 MPa | El 1045 evita la flexión bajo cargas dinámicas pesadas |
| Dureza (Brinell) | 126 HB | 179 HB | El 1045 resiste naturalmente el desgaste abrasivo |
| Soldabilidad | Excelente | Pobre (Requiere Precalentamiento) | El 1018 reduce el tiempo de ensamblaje en fabricación |
| Maquinabilidad | 78% | 57% | El 1018 corta más rápido pero induce manchado de la herramienta |
¿Cuándo debe usar acero 1018 para ensamblajes soldados?
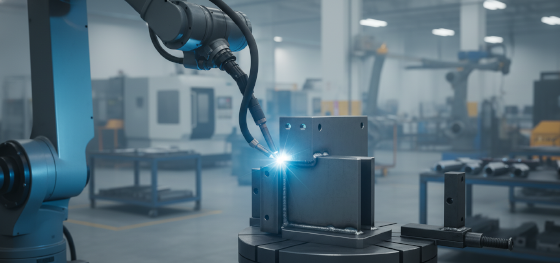
Especifique acero 1018 exclusivamente para soldaduras complejas y placas estructurales que requieran una ductilidad masiva sin sufrir agrietamiento térmico.
La fusión de marcos metálicos pesados genera gradientes térmicos localizados inmensos. Debido a que el 1018 carece por completo del volumen de carbono necesario para formar martensita frágil durante el enfriamiento rápido, acepta Suelda TIG y MIG a la perfección. Los operadores evitan por completo los costosos hornos de precalentamiento.
Los maquinistas utilizan con frecuencia el 1018 para accesorios CNC personalizados, placas base y soportes de motor no críticos. El material blando se corta agresivamente, aunque requiere cargas de viruta específicas para evitar que el hierro gomoso se suelde directamente al filo de carburo (filo recrecido). Controlar la dinámica del fluido garantiza un excelente acabado superficial.
¿Cuándo NO usar acero 1018 en entornos de alto par?
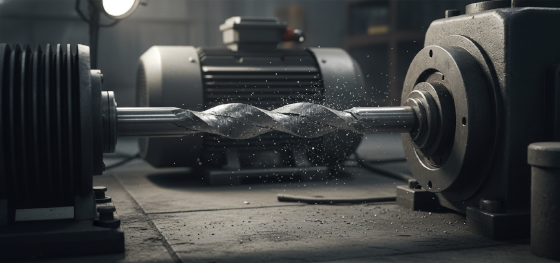
Utilizar 1018 para ejes de transmisión de potencia o engranajes de transmisión garantiza una falla por cizallamiento catastrófica bajo cargas cinéticas dinámicas.
Las aplicaciones rotativas exigen rigidez absoluta para mantener ajustes de presión a nivel de micras. Si un eje de acero dulce se tuerce incluso fraccionalmente bajo una carga mecánica pesada, los rodamientos de alta velocidad adjuntos se trabarán y se romperán violentamente. El 1018 simplemente cede ante fuerzas de torsión severas.
Además, debe evitar por completo el 1018 al diseñar placas de desgaste deslizantes o superficies de acoplamiento sometidas a fricción continua. Sin cementación química secundaria, la dureza nativa de 126 HB se degrada rápidamente, agarrotándose contra aleaciones más duras y destruyendo la vida útil operativa de todo el conjunto de la caja de cambios.
¿Cuándo es obligatorio el acero 1045 para el endurecimiento por inducción?
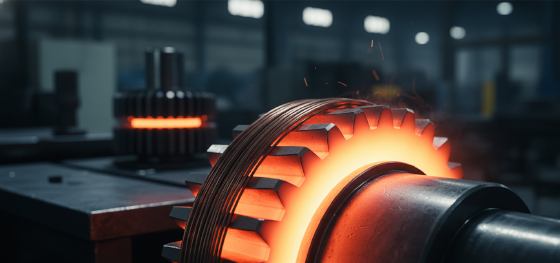
Actualice al acero 1045 cuando los planos mecánicos exijan un endurecimiento por inducción localizado que supere los 50 HRC para combatir la abrasión superficial extrema.
Los componentes industriales pesados requieren una estructura física de doble estado. Los dientes del engranaje deben soportar impactos violentos metal contra metal, mientras que el cubo interior debe permanecer ligeramente flexible para absorber golpes. El contenido de carbono del 0.45% permite a los tratadores térmicos utilizar bobinas de inducción de alta frecuencia para endurecer rápidamente solo la capa exterior extrema.
Intentar este proceso de inducción exacto en 1018 produce resultados absolutamente nulos debido a la falta de carbono. Al especificar 1045, los ingenieros aseguran una barrera de desgaste impenetrable mientras retienen un núcleo resistente y tenaz. Esta sinergia metalúrgica domina la fabricación de ejes, cigüeñales y varillas hidráulicas pesadas.
¿Cuáles son los verdaderos desgloses de costos para ambas aleaciones?
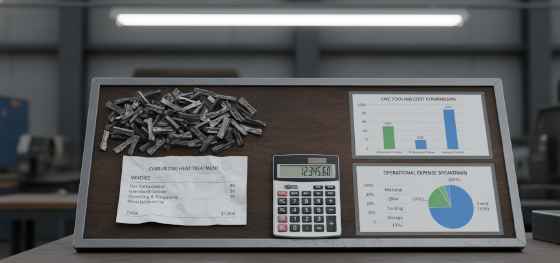
La paridad de materia prima oculta los enormes gastos secundarios de procesamiento térmico y desgaste de herramientas de carburo que separan financieramente estas dos aleaciones.
Adquirir 1018 minimiza su factura inicial de palanquilla. Sin embargo, si su diseño exige alta dureza, los técnicos deben ejecutar un largo proceso de cementación en caja para hornear físicamente carbono en la superficie del 1018. Esta lenta intervención química destruye por completo el ahorro de costos inicial, haciendo que el acero dulce sea económicamente inviable.
Por el contrario, fresar 1045 inmediatamente aumenta las tarifas horarias de la máquina. La dureza natural elevada quema insertos de carburo costosos un veinte por ciento más rápido que el acero dulce. Los husillos deben reducir la velocidad, extendiendo el tiempo total de ciclo. Calcular estas tasas exactas de consumo de insumos determina el verdadero punto de equilibrio para la producción en lotes.
¿Cómo optimiza Jucheng los flujos de trabajo de fresado CNC de acero?
Operando dentro del centro de fabricación de precisión de Shenzhen, Jucheng centraliza fresado pesado multieje y tratamientos térmicos avanzados para eliminar fallas de tolerancia logística.
Navegar por la adquisición global de hardware en [2026] requiere una fabricación verdaderamente de fuente única. Enviar ejes de 1045 mecanizados por toda la ciudad a un endurecedor por inducción externo invita a una oxidación flash catastrófica y a deformaciones dimensionales. Ejecutamos una eliminación masiva de material y un tratamiento térmico de precisión completamente bajo un mismo techo de 8000 metros cuadrados.
Nuestros equipos de ingeniería intervienen en gran medida durante la fase de revisión CAD. Si su plano especifica en exceso el 1045 para una simple placa de cubierta estática, nuestra revisión gratuita de DFM cambia inmediatamente el material de vuelta a 1018 para reducir sus costos de mecanizado. Respaldados por estrictos protocolos ISO9001:2015, fabricamos hardware inteligente sin restricciones de MOQ.
¿Cuáles son las preguntas frecuentes más críticas sobre el mecanizado de acero al carbono?
Resolver los límites metalúrgicos más difíciles previene fallas de ensamblaje catastróficas durante el despliegue de maquinaria fabricada a medida.
¿Se puede soldar acero 1045 sin que se agriete?
Sí, pero solo bajo una supervisión térmica rigurosa. El alto contenido de carbono forma martensita frágil al instante tras un enfriamiento rápido. Los fabricantes deben precalentar los bloques de acero masivos a 250 °C antes de iniciar el arco, seguido de un protocolo controlado y altamente aislado de enfriamiento lento para aliviar la tensión interna.
¿El acero 1018 se mecaniza significativamente más rápido que el 1045?
Los operadores pueden programar avances de husillo más rápidos para el 1018, pero el material blando se comporta mal durante la formación de viruta. Tiende a desgarrarse en lugar de cortar limpiamente, requiriendo refrigerante de alta presión para eliminar el residuo gomoso. El 1045 corta más lento pero produce naturalmente un acabado superficial muy superior y más brillante.
¿Alguno de estos aceros al carbono resiste la oxidación ambiental?
Absolutamente no. Ambas aleaciones carecen por completo del contenido de cromo necesario para formar una capa de óxido pasiva. Exponer el 1018 o el 1045 en bruto a la humedad atmosférica provoca una oxidación flash agresiva en cuestión de horas. Los ingenieros deben especificar óxido negro, galvanizado o pintura industrial para sellar el sustrato.

