


La descontaminación biológica representa el entorno termodinámico más violento que un polímero jamás enfrentará. Cuando un ingeniero diseña un instrumento quirúrgico reutilizable, un mango de herramienta dental o un colector respiratorio, la transición de un archivo CAD digital a un activo físico no es solo una cuestión de forma; es una cuestión de supervivencia molecular. Exponer termoplásticos estándar a vapor presurizado a 134 °C (273 °F) dentro de un autoclave hospitalario garantiza una falla rápida y catastrófica. La combinación de calor intenso y humedad hace que las cadenas de polímeros estándar se separen, un proceso conocido como hidrólisis, dejando la pieza quebradiza, agrietada y estructuralmente inútil después de unos pocos ciclos. Navegar este requisito de hardware clínico indestructible requiere el despliegue estratégico de moldeo por inyección de plástico autoclavable. Esta disciplina de fabricación de élite utiliza "superpolímeros" como PEEK y PPSU, que poseen la soberanía química para ignorar el ataque del vapor y los esterilizantes agresivos. Jucheng Precision opera como un santuario médico de alta fidelidad en el centro de fabricación de precisión de Shenzhen, proporcionando las prensas especializadas de alta temperatura y la experiencia en acero para herramientas necesarias para domar estos materiales notoriamente difíciles. No solo "moldeamos plástico"; diseñamos un escudo térmico permanente, asegurando que sus dispositivos médicos reutilizables sobrevivan miles de ciclos quirúrgicos sin una sola desviación dimensional o microgrieta.
Establecer un lanzamiento resistente para hardware de atención médica reutilizable exige el rechazo de la lógica de moldeo de "propósito general". Los aficionados intentan procesar materiales de alto rendimiento utilizando moldes estándar de agua fría, sin saber que el enfriamiento rápido impide que el polímero forme las estructuras cristalinas densas que le dan a PEEK su inmunidad química. Jucheng Precision elimina estas "fallas invisibles" aplicando un estricto sistema de gestión termodinámica. Utilizamos calentadores de aceite especializados para calentar nuestros moldes a 200 °C antes de que la primera gota de resina fundida a 400 °C entre en la cavidad. Ya sea que esté desarrollando una carcasa de taladro óseo o un colector de fluidos transparente, nuestras instalaciones proporcionan la ciencia de materiales y el rigor metrológico necesarios para la aprobación de la FDA y la marca CE en 2026. Esta guía deconstruye la física de la hidrólisis por vapor, la necesidad de herramientas de alta temperatura y por qué el "Protocolo de sala limpia" de JUCHENG es la base obligatoria para cualquiera que desarrolle Fabricación de Robótica Médica proyectos para despliegue clínico global.
Defensa hidrolítica: La física de la esterilización por vapor
Herramientas termodinámicas: Dominando temperaturas de molde de 200 °C
La matriz de superpolímeros: PEEK, PPSU y Ultem (PEI)
Soberanía geométrica: Reglas de DFM para resinas de alta contracción
Protocolo JUCHENG: Ejecución de sala limpia ISO 13485
Preguntas frecuentes: Plásticos autoclavables
Defensa hidrolítica: La física de la esterilización por vapor
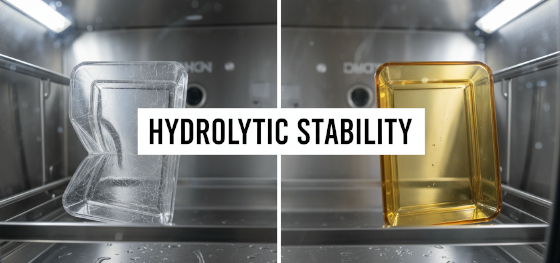
La degradación química en un autoclave hospitalario está impulsada por la combinación letal de calor, presión y moléculas de agua. Los Los materiales de moldeo por inyección, como el policarbonato (PC) o el ABS, son fundamentalmente susceptibles a la "hidrólisis". Cuando se exponen a vapor de alta presión (típicamente 2 bares a 134 °C durante 3 a 18 minutos), las moléculas de agua atacan los enlaces éster o carbonato en la cadena del polímero, rompiéndolos físicamente. Esto se manifiesta visiblemente como "agrietamiento por tensión" (crazing): una red de microgrietas finas y nubladas que arruinan la apariencia de la pieza y actúan como un santuario para la colonización bacteriana. Finalmente, la pieza pierde su resistencia al impacto y se rompe. moldeo por inyección de plástico autoclavable utiliza polímeros con estructuras químicas (como enlaces de éter y cetona) que están impedidos estéricamente o son químicamente inertes al agua. Jucheng Precision exige el uso de estas resinas avanzadas para cualquier componente etiquetado como "Reutilizable", asegurando que sus instrumentos quirúrgicos mantengan su módulo de flexión y claridad visual incluso después de 1,000 ciclos consecutivos a través del departamento de procesamiento estéril.
Herramientas termodinámicas: Dominando temperaturas de molde de 200 °C

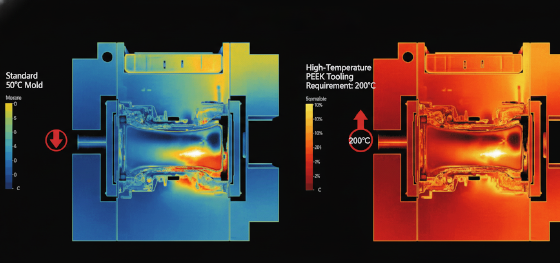
La morfología dicta la resistencia química de los polímeros semicristalinos como el PEEK. En el moldeo tradicional, el objetivo es enfriar el plástico lo más rápido posible para reducir el tiempo de ciclo. Si aplica esta lógica al PEEK, inyectando el fundido a 400°C en un molde estándar a 50°C, el material se "templa" instantáneamente. Se congela en un estado amorfo, apareciendo marrón y translúcido, mientras compromete gravemente su resistencia química y su resistencia mecánica. Para lograr la rigidez "similar al hueso" y la inmunidad química por las que el PEEK es famoso, debe alcanzar un alto grado de cristalinidad. Jucheng Precision opera bahías de inyección de alta temperatura dedicadas equipadas con controladores térmicos especializados. Bombeamos aceite sobrecalentado a través del molde para mantener el acero a 170°C a 200°C. Esto permite que el PEEK se enfríe lentamente, dando tiempo a las cadenas moleculares para plegarse en estructuras cristalinas densas y altamente ordenadas (volviendo la pieza de un color tostado/gris opaco). Gestionamos el "Envolvente Térmico" con precisión quirúrgica, asegurando que la energía interna de la pieza esté perfectamente equilibrada para prevenir el alabeo posterior al moldeo.
La matriz de superpolímeros: PEEK, PPSU y Ultem (PEI)

Seleccionar el superpolímero correcto requiere una mirada imparcial a los requisitos de "Resistencia vs. Claridad". Mientras que el PEEK es el rey indiscutible de la rigidez mecánica, es inherentemente opaco. Si un cirujano necesita ver el fluido fluyendo a través de un colector, el PEEK es la elección incorrecta. Jucheng Precision actúa como su navegador de materiales, ofreciendo una biblioteca completa de resinas autoclavables. A continuación se muestra la matriz de rendimiento técnico que nuestros ingenieros utilizan para guiar la selección de materiales MedTech:
| Superpolímero | Ciclos de Autoclave | Ventaja Clave | Caso de Uso Principal |
|---|---|---|---|
| PEEK (Polietilétercetona) | > 3,000 Ciclos | Rigidez Extrema / Inercia Química | Carcasas de Taladros Óseos / Implantes |
| Radel PPSU (Polifenilsulfona) | > 1,000 Ciclos | Resistencia al Impacto Extrema / Claridad | Bandejas Quirúrgicas / Colectores de Fluidos |
| Ultem PEI (Polietilenimida) | Moderado (~100-300) | Alto HDT / Ámbar Translúcido | Guías de Luz Quirúrgicas / Herramientas Dentales |
Soberanía geométrica: Reglas de DFM para resinas de alta contracción
La falla geométrica en superpolímeros es increíblemente costosa. Procesar PEEK o PPSU implica inyectar material altamente viscoso en un molde caliente, lo que resulta en una contracción volumétrica significativa durante la larga fase de enfriamiento. Si un diseño presenta secciones transversales gruesas y sólidas (como un mango pesado), el núcleo se encogerá masivamente, creando severas "marcas de hundimiento" y vacíos internos que comprometen la integridad estructural. Los ingenieros de Jucheng Precision exigen protocolos estrictos de DFM para moldeo por inyección de plástico autoclavable. Requerimos que los diseñadores "huequeen" las secciones pesadas, reemplazándolas con una pared nominal uniforme (típicamente de 1.5 mm a 3.0 mm) reforzada por una red de nervaduras delgadas. Al hacer cumplir la "Regla de Nervadura 50%" (donde las nervaduras tienen la mitad del grosor de la pared principal), aseguramos un enfriamiento rápido y uniforme. Esta previsión digital elimina los "puntos calientes térmicos" que conducen a piezas deformadas y tiradas de producción desechadas, maximizando su rendimiento y protegiendo su inversión en herramientas.
Protocolo JUCHENG: Ejecución de sala limpia ISO 13485
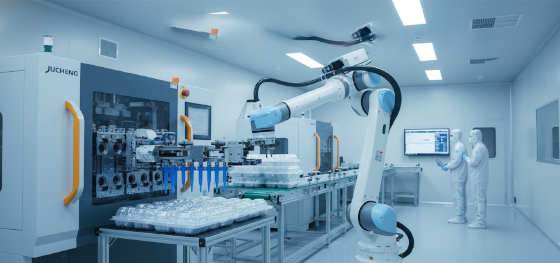
La excelencia en manufactura en Jucheng Precision se basa en la pureza biológica. Reconocemos que una pieza autoclavable está destinada al campo estéril; cualquier contaminación durante el proceso de moldeo es un riesgo clínico inmediato. Nuestra instalación opera prensas dedicadas de alta temperatura dentro de entornos de sala limpia ISO Clase 8 (100,000). Utilizamos máquinas totalmente eléctricas para eliminar la niebla de aceite hidráulico y empleamos extracción robótica de piezas para garantizar "Cero Contacto Humano" antes de que las piezas se sellen en empaques estériles. Nuestro flujo de trabajo certificado ISO 13485 garantiza una "Trazabilidad Absoluta del Lote de Material". Cuando recibe un lote de herramientas quirúrgicas, se acompaña de un Certificado de Análisis (COA) que prueba su biocompatibilidad USP Clase VI. Deje de arriesgar su presentación ante la FDA con talleres que tratan el moldeo médico como un negocio secundario. Aproveche nuestra década de dominio térmico y regulatorio para validar rápidamente, escalar responsablemente y mantener una cadena de suministro de cero defectos. Contacte a nuestro equipo técnico hoy para una revisión gratuita de DFM.
Preguntas frecuentes: Plásticos autoclavables
Pregunta: ¿Cuál es el tiempo de entrega típico para un molde de herramienta médica autoclavable?
Respuesta: Debido a que las resinas de alta temperatura requieren acero H13 endurecido para resistir el desgaste abrasivo y la fatiga térmica, los moldes de producción estándar toman de 6 a 8 semanas. Sin embargo, JUCHENG ofrece opciones rápidas de herramientas puente para ensayos clínicos en tan solo 3 semanas.
Pregunta: ¿Puede JUCHENG manejar el ensamblaje de insertos metálicos en piezas de PEEK?
Respuesta: Sí. Utilizamos soldadura ultrasónica de precisión o colocación de insertos en molde para integrar roscas y contactos de acero inoxidable directamente en el sustrato de PEEK, asegurando una alta resistencia al torque de extracción.
Pregunta: ¿Cómo aseguran que las dimensiones de una pieza de PEEK permanezcan estables después de la esterilización?
Respuesta: Nuestro riguroso control de temperatura del molde a 200°C maximiza la cristalinidad durante la fase de moldeo, eliminando el estrés interno residual. Esto asegura que la geometría de la pieza esté "bloqueada" y no se desvíe cuando se exponga al autoclave de 134°C.

