


La integridad de fabricación se evapora durante los últimos segundos de una operación de desmoldeo fallida. Los ingenieros a menudo esperan cuatro horas para que un bloque de silicona cure, solo para partir el molde y descubrir una bolsa de aire catastrófica en una orejeta de montaje crítica o una capa de "pegajosidad" sin reaccionar donde la superficie debería estar impecable. Estos Defectos Comunes en Moldes de Silicona representan más que solo material perdido; significan una falla en el control del proceso físico y químico. Muchos talleres de prototipos de bajo costo tratan estas fallas como "mala suerte" inevitable, pero Jucheng Precision ve cada defecto como una violación rastreable de la física de fabricación. Lograr un perfecto molde de silicona para fundición requiere una gestión quirúrgica de las presiones de vacío, las proporciones de mezcla y la compatibilidad de materiales. Esta guía de solución de problemas analiza los cuatro defectos más letales en la sala de fundición, proporcionando los datos forenses técnicos necesarios para identificar por qué falló una herramienta y cómo asegurar que su próximo lote llegue al mercado sin una sola imperfección superficial.
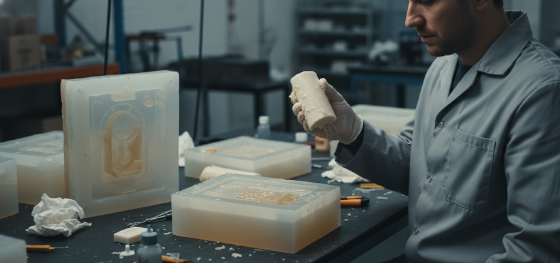
Vacíos Atmosféricos: La Física del Aire Atrapado
Guerra Química: Resolviendo la Inhibición de la Curación del Catalizador
Deriva Mecánica: Erradicando el Desajuste de la Línea de Partición
Desgarro Estructural: Gestionando los Elevadores de Tensión Geométrica
Protocolo JUCHENG: Control de Proceso Estandarizado
Vacíos Atmosféricos: La Física del Aire Atrapado
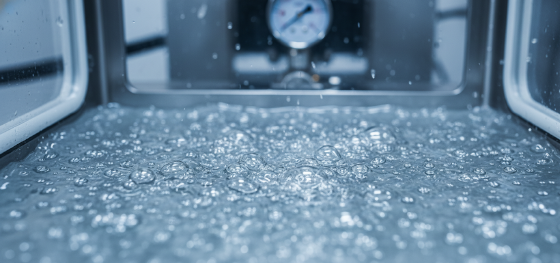
El aire es el antagonista principal en Defectos Comunes en Moldes de Silicona. Cuando un técnico mezcla silicona RTV de dos componentes, sin querer, incorpora millones de burbujas microscópicas de nitrógeno y oxígeno en el líquido viscoso. Si esta mezcla se vierte directamente sobre un patrón maestro, la tensión superficial hace que estas burbujas se adhieran a esquinas afiladas y texturas hundidas. Estos vacíos atrapados se convierten en "granos" o picaduras permanentes en la pieza fundida final. Prevenir esto requiere alcanzar un "Vacío Profundo" de al menos 29 pulgadas de Mercurio (Hg). A esta presión, las burbujas se expanden hasta treinta veces su volumen original, subiendo a la superficie en un "hervor" violento antes de que la mezcla colapse en un estado denso y sin aire. Los equipos de aficionados a menudo fallan porque sus bombas de vacío carecen del CFM (Pies Cúbicos por Minuto) para alcanzar este umbral crítico antes de que la silicona comience a entrecruzar. Jucheng Precision elimina este riesgo mediante el uso de cámaras de vacío industriales de múltiples etapas y una técnica de "vertido largo", donde la silicona desgasificada se vierte en un chorro fino como un cabello desde una altura de un metro, permitiendo que cualquier microburbuja residual se estire y reviente antes de tocar el patrón.
Guerra Química: Resolviendo la Inhibición de la Curación del Catalizador
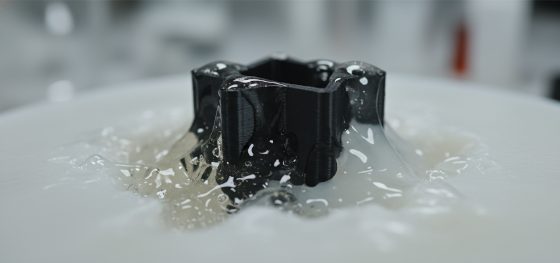
El envenenamiento del catalizador es quizás el más frustrante entre Defectos Comunes en Moldes de Silicona porque el molde parece perfecto hasta que lo tocas. Se divide el bloque de silicona curado solo para encontrar una capa de líquido pegajoso y sin curar exactamente donde la silicona tocó el patrón maestro. Esto es "Inhibición de la Curación". Ocurre principalmente con siliconas de curado por platino (curado por adición) cuando encuentran "inhibidores" como azufre, estaño o ciertos químicos a base de nitrógeno que se encuentran en resinas específicas de impresión 3D (como materiales SLA o DLP). Estos químicos efectivamente "ciegan" al catalizador de platino, impidiendo que las cadenas de polímero se bloqueen. El molde resultante está arruinado y el patrón maestro a menudo está contaminado. Lo resolvemos mediante una rigurosa "Interrogación de Materiales". Antes de verter, los técnicos de Jucheng Precision aplican un recubrimiento de barrera especializado a todos los patrones maestros impresos. También realizamos una "Prueba de Parche Pequeño" en materiales desconocidos para asegurar que la silicona cure perfectamente contra el sustrato. Al aislar la química, garantizamos que la reacción exotérmica proceda a 100% de finalización, entregando un molde sólido como una roca cada vez.
Deriva Mecánica: Erradicando el Desajuste de la Línea de Partición
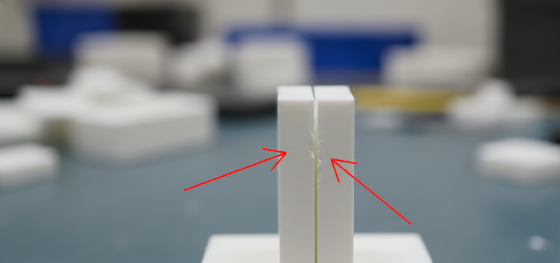
La precisión desaparece cuando las dos mitades de un molde no se alinean. Este defecto, conocido como "Desajuste de la Línea de Partición", se manifiesta como un "escalón" o desplazamiento notable en la costura de la pieza final. Es una falla mecánica causada por el desplazamiento de las mitades de silicona bajo la presión hidrostática de la resina líquida. Si las "Claves de Registro"—las indentaciones cónicas que bloquean las mitades juntas—son demasiado superficiales o pocas, el molde se deslizará durante el ciclo de vacío. Esto es particularmente prevalente en gran formato Defectos Comunes en Moldes de Silicona where the sheer weight of the resin exerts massive lateral force. Jucheng Precision prevents mechanical drift by engineering "High-Engagement Keys" into the first pour. We use deep, interlocking geometric features that prevent even a micron of lateral movement. We also utilize rigid outer "Mother Molds" (jackets) made of fiberglass or acrylic for large parts, ensuring the soft silicone remains perfectly constrained under pressure. This ensures that the parting line remains a microscopic seam rather than a structural deformity.
Desgarro Estructural: Gestionando los Elevadores de Tensión Geométrica
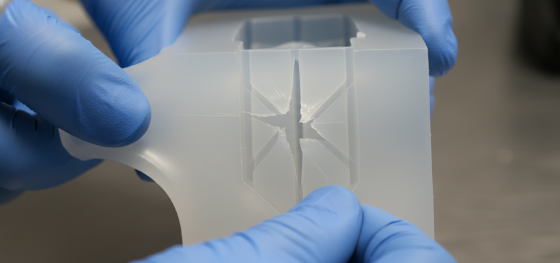
Mechanical fatigue kills a mold before its time. While silicone is flexible, it has a finite "Tear Strength" limit. Defects often appear as jagged tears at the base of deep internal ribs or sharp mounting bosses. These tears occur during the "De-molding" phase, when the technician pries the rigid polyurethane part out of the flexible tool. If the part geometry features zero draft angles or sharp 90-degree internal corners, the friction and stress become localized, eventually "biting" a piece of silicone out of the mold. Every subsequent part will then exhibit a corresponding "blob" of excess plastic where the mold wall is missing. We preemptively solve this through elite "Mold Surgery." Our technicians use scalpels to create "stress-relief cuts" in non-critical areas, allowing the mold to expand more freely during extraction. We also insist on a minimum 0.5-degree draft angle for deep features during our complimentary DFM review. By reducing the physical friction, we extend the life of the tool and prevent the premature tearing that plagues amateur casting operations.
Protocolo JUCHENG: Control de Proceso Estandarizado
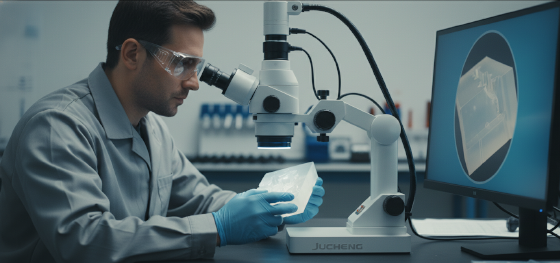
Quality is a byproduct of relentless standardization. At Jucheng Precision, we recognize that Defectos Comunes en Moldes de Silicona are entirely preventable through rigorous SOPs (Standard Operating Procedures). We utilize digital mixing stations to ensure exact 1:1 or 10:1 ratios, preventing the "soft cure" issues caused by manual guesswork. Our quality control lab inspects every mold cavity using high-magnification digital microscopes before the first resin pour. If we detect a single micro-bubble or a trace of parting line drift, the mold is scrapped immediately. We don't "fix" molds with epoxy or tape; we manufacture perfection from the first pour. This commitment to process sovereignty is why JUCHENG remains the preferred partner for medical manifold developers and automotive interior designers who require 100% fidelity. Stop gambling with your prototype budget. Leverage our decade of process mastery to ensure your hardware arrives on time, on spec, and without a single defect.

