


Un agujero nunca es solo un agujero en el mundo de la fabricación de precisión. Es una interfaz funcional que define el alma de un ensamblaje mecánico. Si está diseñando una pieza donde un eje debe deslizarse sin fricción o un cojinete debe ajustarse a presión con certeza a nivel de micras, la engañosa simplicidad de una abertura circular se convierte en su mayor desafío técnico. La mayoría de los diseñadores comienzan pidiendo un agujero, pero un maquinista experimentado en Jucheng Precision comienza preguntando sobre la tolerancia. Esta pregunta fundamental nos lleva directamente a la encrucijada técnica de taladrado vs mandrinado vs escariado.
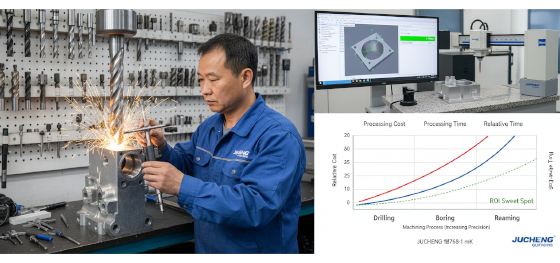
En el contexto más amplio de proceso de mecanizado CNC, crear un diámetro interno es una evolución de múltiples etapas. No se puede saltar directamente a un agujero H7 con acabado espejo sin seguir un camino disciplinado de eliminación de material. Cada paso en esta trilogía (taladrado, mandrinado y escariado) tiene un propósito estructural específico: el primero crea espacio, el segundo define la geometría y el tercero fija la dimensión. Esta guía explora los matices mecánicos de estos tres pilares, ayudándole a entender cuándo aceptar la economía de una broca y cuándo exigir la precisión quirúrgica de un escariador.
La eficiencia en la producción se encuentra en el equilibrio de estas operaciones. Sobrediseñar un agujero conduce a un presupuesto desperdiciado, mientras que subdiseñarlo conduce a un fallo catastrófico del ensamblaje. Examinemos los fundamentos técnicos de la creación de agujeros y cómo JUCHENG traduce estos procesos en ajustes mecánicos perfectos.
contenido:
Taladrado: El Nacimiento Violento de una Abertura
Mandrinado: Corrigiendo la Trayectoria Geométrica
Escariado: El Acabado Quirúrgico para Ajustes Precisos
La Paradoja de la Precisión: Equilibrando Precisión y ROI
Metrología de JUCHENG: Verificación mediante CMM
Taladrado: El Nacimiento Violento de una Abertura
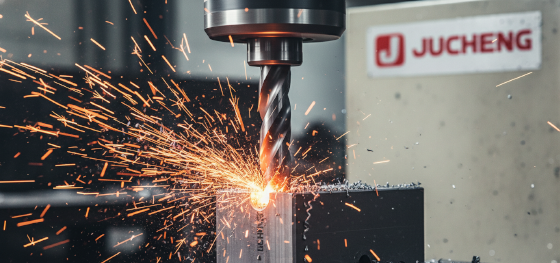
En la secuencia de taladrado vs mandrinado vs escariado, el taladrado es siempre el primer movimiento. Es una operación de alta energía y alta fuerza diseñada para una cosa: eliminación rápida de material. Una broca helicoidal estándar tiene dos filos de corte que convergen en un punto. A medida que el husillo impulsa esta herramienta en el metal, crea un agujero a partir de material sólido. Sin embargo, el taladrado es inherentemente impreciso. Debido a que la broca es larga y relativamente flexible, es susceptible de "caminar" o desviarse al entrar en el material. El agujero resultante rara vez es perfectamente recto y a menudo está ligeramente sobredimensionado debido a la vibración de las flautas de corte.
Además, el acabado superficial de un agujero taladrado es rugoso, típicamente en el rango de Ra 3.2 a 6.3 µm. Esto es aceptable para un agujero de holgura para un perno, pero es un desastre para un asiento de cojinete. La salida de un agujero taladrado a menudo presenta una rebaba grande porque la herramienta "atraviesa" la última capa de metal. En Jucheng Precision, utilizamos brocas de carburo de alto rendimiento con refrigerante a través del husillo para minimizar estos problemas, pero nunca confiamos en una broca para un ajuste de precisión. Vemos el taladrado como la fase de "desbaste": crea el vacío que luego refinaremos. Si su pieza solo requiere un agujero simple con una tolerancia de +/- 0.2 mm, el taladrado es el camino más rentable. Pero si la física de su ensamblaje exige más, la broca es solo el comienzo del viaje.
Mandrinado: Corrigiendo la Trayectoria Geométrica
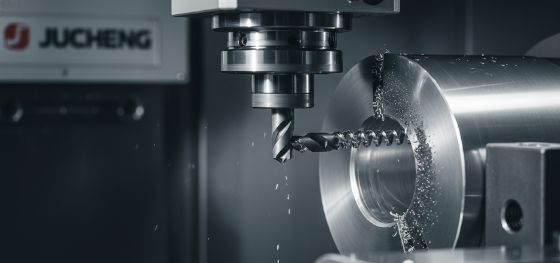
Si la perforación es el instrumento contundente, el mandrinado es la lente correctiva. En la taladrado vs mandrinado vs escariado jerarquía, el mandrinado es el proceso utilizado para agrandar un agujero existente mientras se corrige su centro geométrico. A diferencia de una broca, que sigue su propia punta, una barra de mandrinar es una herramienta de corte de un solo punto que se comporta como un torno interno. Debido a que la herramienta está descentrada del eje del husillo, talla un camino perfectamente concéntrico con el eje de rotación de la máquina. Si un agujero previamente perforado se ha desviado 0.1 mm, una operación de mandrinado lo devolverá a la posición verdadera.
El valor principal del mandrinado es la verdad geométrica. Asegura que el agujero sea perfectamente redondo y perfectamente recto. Esto es vital para agujeros internos largos en el proceso de mecanizado CNC, donde cualquier conicidad haría que un eje se atasque. En Jucheng Precision, utilizamos cabezales de mandrinar digitales que se pueden ajustar en incrementos de 0.002 mm. Esto nos permite alcanzar diámetros precisos que las brocas estándar simplemente no pueden lograr. El mandrinado también mejora significativamente el acabado superficial en comparación con la perforación, alcanzando un rango de Ra 1.6 µm. Es el paso obligatorio para cualquier pieza que requiera un ajuste a presión fuerte o un escalón interno complejo que deba estar perfectamente alineado con un diámetro exterior. Tratamos el mandrinado como el puente entre la creación bruta y el refinamiento quirúrgico, asegurando que la "ubicación" de su agujero sea tan precisa como su tamaño.
Escariado: El Acabado Quirúrgico para Ajustes Precisos
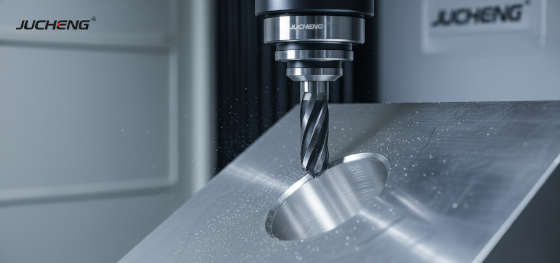
El nivel final de la taladrado vs mandrinado vs escariado trilogía es el escariado. Si el mandrinado define la posición, el escariado define la perfección. Un escariador es una herramienta de acabado de múltiples filos diseñada para eliminar una cantidad muy pequeña de material, típicamente entre 0.1 mm y 0.3 mm del diámetro. Debido a que tiene múltiples flautas rectas o helicoidales, proporciona una acción de corte altamente estable que produce un acabado superficial increíblemente suave, a menudo Ra 0.8 µm o mejor. Este es el proceso que JUCHENG utiliza para lograr tolerancias H7 o H8, donde el margen de error permitido es más delgado que un cabello humano.
Sin embargo, el escariado tiene una limitación crítica: no puede corregir la posición de un agujero. Un escariador seguirá la trayectoria del agujero existente. Por eso la secuencia es tan importante. Si escaria un agujero que fue mal perforado sin mandrinar primero, terminará con un agujero liso y perfectamente dimensionado pero en el lugar equivocado. En Jucheng Precision, combinamos estas tecnologías en un flujo de trabajo sin costuras. Perforamos para crear el vacío, mandrinamos para asegurar la ubicación y rectitud, y finalmente escariamos para fijar el diámetro final con acabado espejo. Este protocolo de tres etapas es cómo entregamos componentes de grado médico que requieren un ajuste deslizante exacto. El escariado es el golpe quirúrgico del mundo del mecanizado: es rápido, predecible y proporciona el dimensionamiento consistente necesario para el ensamblaje de precisión de alto volumen.
La Paradoja de la Precisión: Equilibrando Precisión y ROI
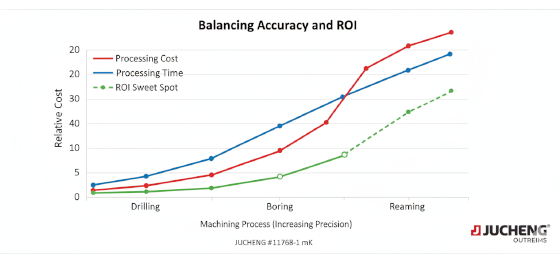
Elegir entre taladrado vs mandrinado vs escariado es en última instancia una decisión económica basada en la física de su diseño. Cada paso adicional en el proceso de creación de agujeros añade tiempo de ciclo y costo de herramientas. Un agujero perforado es el más barato; un agujero escariado es el más caro. La "Paradoja de la Precisión" en la fabricación es que el 90% del costo de una pieza puede ser impulsado por el 10% final de sus requisitos de tolerancia.
Durante nuestras revisiones de DFM (Diseño para Fabricación), los ingenieros de JUCHENG buscan oportunidades para optimizar este equilibrio. Si una pieza es un soporte estructural simple, sugerimos quedarnos con la perforación para ahorrarle dinero. Pero si la pieza es una carcasa rotativa de alta velocidad, exigimos la secuencia de mandrinado y escariado para garantizar seguridad y rendimiento. También utilizamos el "Fresado por Interpolación" moderno como una alternativa flexible al mandrinado para diámetros grandes, utilizando nuestras máquinas de 5 ejes de alta velocidad para hacer que una fresa entre en espiral en un agujero con extrema precisión. Esta flexibilidad técnica nos permite ofrecer el camino más rentable hacia la calidad deseada. Al comprender los rendimientos decrecientes de la precisión, le ayudamos a invertir su presupuesto donde realmente impacta la función de su producto.
Metrología de JUCHENG: Verificación mediante CMM
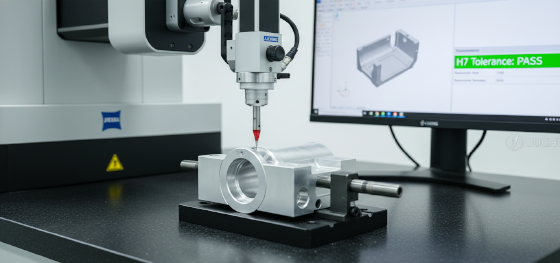
El sello final de un profesional proceso de mecanizado CNC es la capacidad de demostrar que el agujero cumple con el plano. No se puede verificar una tolerancia H7 con una inspección visual. En Jucheng Precision, cada agujero de precisión que fabricamos pasa por un riguroso ciclo de inspección. Utilizamos micrómetros digitales de diámetro interior para verificaciones en el taller en tiempo real, y para la validación final, utilizamos nuestras Máquinas de Medición por Coordenadas (CMM) Zeiss y Hexagon.
Nuestras sondas CMM toman cientos de puntos dentro de un agujero para generar un mapa 3D de su circularidad, cilindricidad y posición. Proporcionamos a nuestros clientes informes de inspección detallados que garantizan que cada taladrado vs mandrinado vs escariado operación se ejecutó a la perfección. Esta transparencia es vital para dispositivos médicos y ensamblajes aeroespaciales donde un solo agujero fuera de especificación podría provocar una falla del sistema. Cuando se asocia con JUCHENG, no solo está comprando una pieza; está comprando la certeza de ingeniería de que sus componentes se ensamblarán perfectamente cada vez. No deje sus ajustes críticos a un taller que solo sabe perforar. Confíe en los especialistas que entienden toda la jerarquía de precisión. Contacte a Jucheng Precision hoy para una revisión técnica de su próximo proyecto de precisión.

