


Golpear un prototipo de plástico con un martillo pesado porque las clavijas de montaje internas se niegan a deslizarse en los orificios designados del chasis es un rito de iniciación agonizante en ingeniería. Entregar componentes físicos que fallan violentamente al acoplarse perfectamente en la línea de ensamblaje final destruye instantáneamente los ajustados cronogramas de lanzamiento corporativos. Los ejecutivos de adquisiciones interrogan constantemente a nuestro equipo de ingeniería sobre las tolerancias de impresión 3D FDM, buscando desesperadamente garantías matemáticas antes de emitir órdenes de compra.
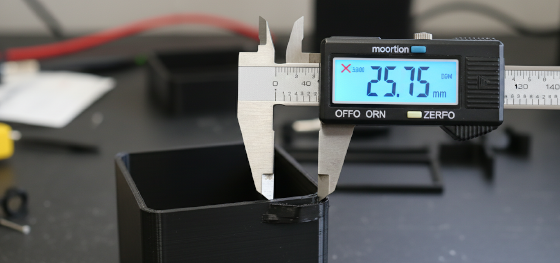
Responder a esta pregunta crítica de fabricación requiere despojar brutalmente de las estadísticas de marketing infladas publicadas por los proveedores de máquinas de escritorio. Esperar una precisión de micras de un solo dígito directamente de una placa de construcción de vidrio calentada ignora por completo las violentas realidades termodinámicas de fundir polímeros industriales. Extruir ABS fundido o policarbonato rígido introduce inherentemente una contracción física masiva a medida que el material vuelve violentamente a temperatura ambiente.
Ejecutar ensamblajes mecánicos impecables obliga a los equipos de hardware a dominar algoritmos avanzados de compensación de contracción térmica mucho antes de encender la boquilla caliente. Los diseñadores deben sobredimensionar agresivamente los orificios internos críticos o engrosar deliberadamente las paredes externas de carga para combatir fuertemente esta inevitable contracción química. No respetar esta metalurgia física fundamental garantiza desalineaciones catastróficas durante su costosa fase de pruebas beta.
Operar desde el agresivo centro de fabricación de precisión de Shenzhen enseña a los veteranos experimentados que la fabricación aditiva pura a menudo se queda corta para los requisitos de grado aeroespacial. Lograr la perfección mecánica absoluta dicta con frecuencia el despliegue de tolerancias de fabricación híbrida pesadas para cruzar la línea de meta. Debemos desglosar despiadadamente exactamente dónde la extrusión por capas tiene éxito y dónde las operaciones secundarias sustractivas se vuelven absolutamente obligatorias para la supervivencia del proyecto.
contenido:
Superando las severas limitaciones de contracción térmica
Derrotando la compresión del eje Z y el pie de elefante
Sobreviviendo a la pesadilla del cojinete de orificio ovalado
Centro JUCHENG: Dominando las capacidades híbridas
Preguntas frecuentes: Realidad dimensional
Superando las severas limitaciones de contracción térmica

¿Se encogen todos los filamentos de polímero industrial exactamente la misma cantidad después de salir de la boquilla caliente?
Absolutamente no. Los materiales de ingeniería de alta temperatura sufren una contracción térmica masiva en comparación con los plásticos estándar de nivel de entrada, lo que requiere multiplicadores de escala completamente diferentes para alcanzar adecuadamente las tolerancias de impresión 3D FDM deseadas.
Manejar paredes geométricas gruesas atrapa inherentemente cantidades masivas de calor térmico en el núcleo del plástico. Mientras la piel exterior impresa se enfría y endurece rápidamente contra el aire ambiente de la fábrica, el centro fundido continúa encogiéndose lentamente durante varias horas. Esta severa diferencia de temperatura interna tira físicamente de las paredes externas hacia adentro, creando superficies cóncavas antiestéticas que arruinan violentamente las uniones planas.
El software CAM inteligente intenta contrarrestar esta física violenta ejecutando deliberadamente una compensación de contracción térmica antes de cortar el archivo. Sin embargo, aplicar un factor de escala global general rara vez funciona para geometrías orgánicas altamente complejas. Las nervaduras estructurales gruesas siempre se contraerán significativamente más que las aletas cosméticas delgadas, causando una severa torsión geométrica en todo el chasis.
Cambiar a cámaras de construcción calentadas altamente controladas y completamente cerradas mitiga esta pesadilla significativamente. Bañar toda la pieza en un baño constante de aire a alta temperatura evita que las capas inferiores se congelen prematuramente. Permitir que todo el bloque de plástico se enfríe uniformemente durante veinticuatro horas ofrece una estabilidad dimensional drásticamente más ajustada en carcasas automotrices masivas.
Derrotando la compresión del eje Z y el pie de elefante

¿Por qué la parte inferior de mi prototipo impreso siempre se ensancha hacia afuera, arruinando el ajuste mecánico?
Empujar plástico fundido fuertemente contra una cama de vidrio rígida fuerza al material a expandirse horizontalmente hacia afuera, creando un defecto dimensional permanente comúnmente conocido en la industria como pie de elefante.
Gestionar la compresión devastadora del eje Z requiere un dominio absoluto de los parámetros de altura de la primera capa. Los técnicos de fábrica aplastan deliberadamente la primera capa de plástico para asegurar que todo el modelo se adhiera violentamente a la placa de construcción, evitando desprendimientos catastróficos a mitad de la impresión. Desafortunadamente, esta estrategia de adhesión necesaria destruye permanentemente la precisión dimensional exacta de la superficie inferior.
Los mecanismos deslizantes ajustados fallan completamente cuando la brida inferior se imprime medio milímetro demasiado ancha. Los diseñadores deben implementar proactivamente chaflanes digitales agresivos a lo largo de los bordes inferiores de sus modelos CAD. Inclinar la pared inferior hacia adentro matemáticamente neutraliza la compresión física hacia afuera, asegurando que la dimensión final curada coincida estrechamente con el plano de ingeniería previsto.
Evaluar la pila de capas físicas revela más imprecisiones verticales. Debido a que la tecnología FDM estándar depende completamente de husillos de bolas mecánicos para mover el pórtico pesado, ligeras vibraciones microscópicas introducen bandeado vertical. Los diseñadores no pueden confiar en absoluto en las dimensiones verticales del eje Z para mantener la misma precisión extrema que se encuentra en los planos horizontales X e Y.
| Tipo de Característica Geométrica | Desviación Aditiva Esperada | Modo de Falla Física Primario | Estrategia de Mitigación en el Taller |
|---|---|---|---|
| Altura del Eje Z Vertical | ± 0.200 mm to ± 0.500 mm | Base layer compression (Elephant foot) | Design 45-degree base chamfers |
| Horizontal X/Y Outer Walls | ± 0.150 mm to ± 0.300 mm | Thermal shrinking and corner warping | Utilize heated enclosures and brims |
| Internal Circular Holes | Consistently Undersized (-0.4 mm) | Polygon dragging creates oval distortion | Print deliberately small, manual reaming |
| Overhanging Bridged Gaps | Severe Sagging | Gravity pulls molten plastic downward | Deploy dense breakaway support structures |
Sobreviviendo a la pesadilla del cojinete de orificio ovalado
Will a digitally perfect circular CAD hole actually print perfectly round in reality?
Never. Thermoplastic extrusion naturally drags the molten plastic slightly inward as the toolhead forces a circular direction change, almost always resulting in an undersized, microscopic oval shape.
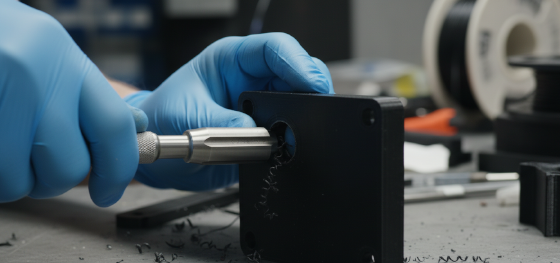
Executing a flawless heavy bearing press-fit demands ruthless physical iteration. If an engineer models a ten-millimeter hole for a steel bearing, the printed hole inevitably shrinks to roughly nine-point-six millimeters. Attempting to forcefully smash the heavy metal bearing into this severely undersized cavity will violently split the brittle plastic layers completely apart.
Factory veterans utilize a highly reliable mechanical workaround called undersizing and reaming. Smart designers deliberately draw the CAD hole significantly smaller than required. Once the physical plastic completely cools, hardens, and shrinks, technicians utilize a razor-sharp mechanical hand reamer to slowly shave away the excess interior material, creating a perfectly round, flawless internal diameter.
Transitioning complex fluid manifolds to SLA (Estereolitografía) resin processes offers vastly superior hole concentricity compared to traditional filament dragging. The laser traces the absolute perimeter mathematically without physically pulling molten material. However, prolonged exposure to ambient ultraviolet sunlight post-curing causes the resin to continue shrinking slightly over several weeks.
Centro JUCHENG: Dominando las capacidades híbridas

Can purely additive technologies realistically hit single-digit micron accuracy for aerospace hardware?
Never. Pushing extreme physical limits strictly requires taking the oversized printed component and subtractively milling the critical mating surfaces completely flat on a rigid machine center.
Executing highly advanced hybrid manufacturing tolerances separates elite hardware programs from amateur maker projects. Engineers routinely print massive, complex drone chassis out of lightweight polymers to save expensive material costs. However, they deliberately add two extra millimeters of raw sacrificial material strictly to the engine mounting pads.
Once the plastic completely cures, Jucheng technicians aggressively clamp the polymer part into a heavy 5-axis CNC Machining center. The spinning carbide endmill violently shears away the excess plastic, leaving an absolutely flawless, perfectly flat mounting face. We deliver absolute perfection by combining the ultimate geometry of printing with the brutal precision of milling.
Preguntas frecuentes: Realidad dimensional

Does slowing down the extrusion print speed actually improve dimensional accuracy?
Yes. Running the heavy mechanical gantry at extreme speeds induces violent vibrations that ghost perfectly straight edges. Slowing the machine down allows the molten plastic to cool and bond more consistently, drastically reducing unwanted corner bulging.
Why does requesting extreme tight tolerances increase the manufacturing estimate so aggressively?
Demanding single-digit micron accuracy practically guarantees the part must be transferred to a secondary milling center. This introduces highly expensive fixture setups, specialized tooling, and additional labor hours to perfectly machine the printed faces.
Is massive dimensional shrinkage a problem when scaling into global mass production?
Absolutely. Transitioning a printed design directly into hardened Moldeo por Inyección steel requires massive shrinkage recalculation. Highly crystalline polymers like El nailon shrink violently inside a pressurized steel mold, forcing tooling engineers to heavily oversize the physical metal cavity.

