


El acero galvanizado es el caballo de batalla de la fabricación estructural exterior, proporcionando la resistencia del acero combinada con una resistencia a la corrosión rentable y de larga duración. Sin embargo, esta protección contra la corrosión depende completamente de la integridad de su recubrimiento de zinc. Utilizar con éxito la Fabricación de Chapa Galvanizada requiere procesos especializados para cortar, doblar y soldar el material sin destruir la capa protectora de zinc.
El mayor riesgo en el abastecimiento es el daño invisible causado por el procesamiento: un recubrimiento agrietado o una costura de soldadura comprometida. Esta guía proporciona a los compradores B2B una lista de verificación práctica para garantizar que cada paso del proceso de fabricación, desde el Corte por Láser inicial hasta la reparación final de la soldadura, mantenga las propiedades estructurales y anticorrosivas del acero galvanizado.
contenido:
Integridad del Material: Comprendiendo el Recubrimiento de Zinc y sus Vulnerabilidades
Riesgos del Corte: Manejo de Humos y Calidad del Borde en el Corte por Láser
Daños por Conformado: Prevención de Fallas del Recubrimiento Durante el Doblado y el Punzonado
Restauración de la Zona de Soldadura: El Protocolo Obligatorio de Reparación Post-Soldadura
Cumplimiento y Ensamblaje: Garantizando la Fiabilidad Estructural a Largo Plazo
Integridad del Material: Comprendiendo el Recubrimiento de Zinc y sus Vulnerabilidades
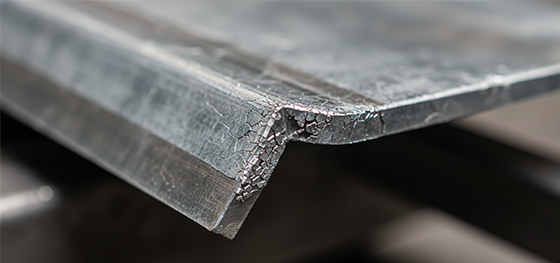
La resistencia a la corrosión del acero galvanizado se proporciona principalmente mediante una capa de zinc de sacrificio aplicada mediante el proceso de inmersión en caliente. Esta capa es químicamente reactiva y físicamente blanda, lo que la hace vulnerable a la destrucción durante la fabricación de alta velocidad:
Protección de Sacrificio: El recubrimiento de zinc es electroquímicamente más activo que el acero subyacente. Si el acero se raya, el zinc se corroe preferentemente, evitando la oxidación en la base de acero. Esta protección se pierde si la capa de zinc es demasiado delgada o se elimina por completo.
Daño Físico: El Doblado, Punzonado y Estampado de alta presión ejercen una fuerza masiva sobre la capa de zinc. Si el radio es demasiado ajustado o el conformado es demasiado agresivo, el recubrimiento se agrieta y se desprende, creando una vía para la corrosión.
Daño Térmico: Cualquier proceso de alta temperatura, particularmente la Soldadura, vaporiza instantáneamente el recubrimiento de zinc, dejando el acero expuesto y altamente vulnerable a la oxidación inmediata alrededor de la unión.
Riesgos del Corte: Manejo de Humos y Calidad del Borde en el Corte por Láser
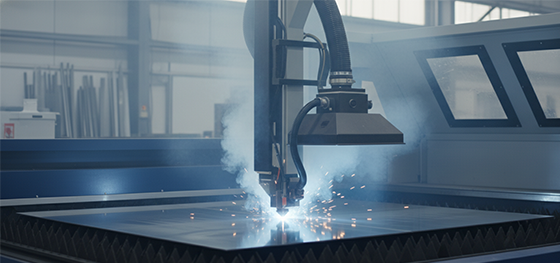
El corte por láser de acero galvanizado es rápido, pero introduce dos desafíos principales: la seguridad y la calidad del borde. Ambos requieren equipos especializados y control de procesos:
Peligro de humos: El calor del láser vaporiza instantáneamente el zinc, creando peligrosos humos de óxido de zinc. Las instalaciones profesionales utilizan sistemas de extracción y filtración especializados de alta capacidad para garantizar la seguridad de los trabajadores y evitar que los humos contaminen otras máquinas o piezas.
Contaminación del borde: El zinc vaporizado puede redepositarse en el borde cortado como escoria o residuo. Este residuo debe limpiarse antes del procesamiento posterior, ya que puede interferir con la penetración de la soldadura y la adherencia del recubrimiento.
Control de calidad: Las mejores prácticas de corte por láser utilizan nitrógeno como gas de asistencia para minimizar la zona afectada por el calor (HAZ) y reducir la formación de rebabas, proporcionando un borde más limpio para el conformado.
Daños por Conformado: Prevención de Fallas del Recubrimiento Durante el Doblado y el Punzonado
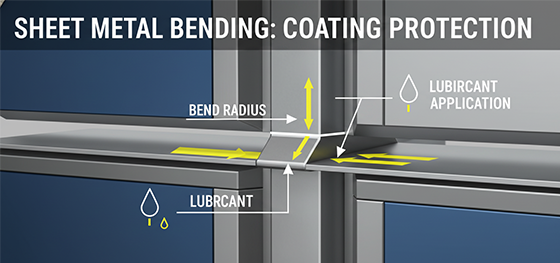
El doblado de acero galvanizado corre el riesgo de "agarrotamiento", donde el recubrimiento de zinc se adhiere a la herramienta, y de agrietamiento, donde el recubrimiento se rompe debido al sobreestiramiento:
Radio de doblado: Para evitar el agrietamiento, el radio de doblado interior debe controlarse cuidadosamente, a menudo especificado para ser mayor que el utilizado para acero desnudo. Esto reduce la fuerza de estiramiento en la parte exterior del doblez.
Lubricación: Durante el servicio de doblado y el servicio de punzonado, se aplican lubricantes de película especializados a las herramientas para evitar que el zinc blando se agarrote (se adhiera) a los troqueles de la plegadora, lo que resultaría en daño a la herramienta y desprendimiento del recubrimiento de la pieza.
Material de la Herramienta: A veces, se utilizan troqueles especializados no metálicos (por ejemplo, de uretano) para formar dobleces de alta calidad en acero galvanizado y reducir el contacto abrasivo con la superficie de zinc.
Restauración de la Zona de Soldadura: El Protocolo Obligatorio de Reparación Post-Soldadura
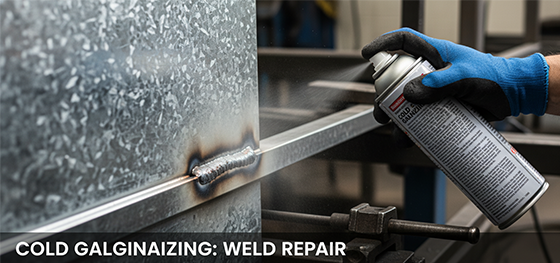
La soldadura de acero galvanizado destruye instantáneamente la capa protectora de zinc en el área de soldadura. La vulnerabilidad posterior a la oxidación debe abordarse de inmediato para garantizar la integridad estructural y la longevidad del componente:
Ventilación y seguridad: La soldadura de acero galvanizado libera humos de óxido de zinc que son tóxicos. La soldadura debe realizarse en áreas altamente ventiladas con sistemas de extracción de humos dedicados.
Repair Procedure: The exposed weld seam is thoroughly cleaned to remove all residual welding flux and oxides. The area is then repaired using a zinc-rich coating (often a spray or paint known as cold galvanizing), which restores the zinc's sacrificial protection.
Acceptance Criteria: For structural parts, the repair must adhere to relevant ISO or ASTM standards, ensuring the restored coating thickness provides comparable long-term corrosion resistance to the original hot-dip layer.
Cumplimiento y Ensamblaje: Garantizando la Fiabilidad Estructural a Largo Plazo
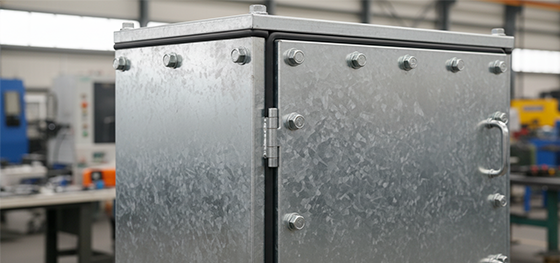
The final quality of the Galvanized Sheet Metal component is verified through rigorous inspection and proper assembly practices:
Dimensional Verification: Final dimensions are checked with CMM (Coordinate Measuring Machine) equipment to ensure the Bending Service and Punching Service did not cause unacceptable distortion or tolerance drift.
Assembly Strategy: Final Assembly Service must avoid piercing the galvanized material, which would expose the core steel. Methods like pre-punched holes and specialized fasteners (like blind rivets or self-tapping screws) are used to maintain the coating's integrity.
Certificación: Jucherg's certified processes ensure that all material handling, welding, and repair protocols meet the high quality standards required for long-term structural and environmental performance.
Exitoso Galvanized Sheet Metal Fabrication is defined by meticulous process control over the vulnerable zinc layer. Jucheng Precision Technology offers specialized Laser Cutting, Bending, and expert post-weld restoration to guarantee your galvanized components maintain their structural integrity and long-term corrosion resistance.
Secure fully protected, high-quality galvanized steel structures. Contáctenos hoy to discuss the safe fabrication and repair strategy for your next structural component.

