


La fabricación de acero endurecido es una confrontación de alto riesgo con los límites de la física. Cuando un material alcanza una dureza de HRC 55 o superior, se convierte en una fortaleza abrasiva que resiste los métodos de corte tradicionales. En el moderno proceso de mecanizado CNC, el acabado final de estos materiales es la prueba definitiva de la capacidad de la instalación. Durante décadas, la industria dependió exclusivamente del progreso lento y meticuloso de la muela abrasiva. Sin embargo, los avances en recubrimientos de herramientas y rigidez de la máquina han introducido un poderoso competidor. Este es el enfrentamiento técnico de Fresado Duro vs Rectificado. Es una decisión que equilibra la velocidad bruta y la flexibilidad 3D de la fresadora contra la perfección geométrica absoluta y los acabados tipo espejo de la rectificadora.
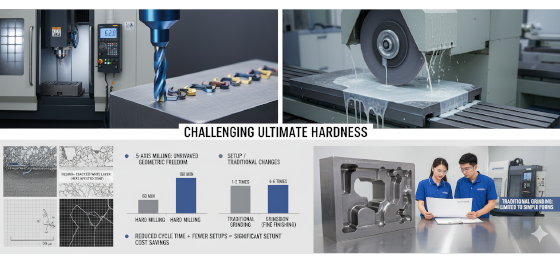
En Jucheng Precision, no vemos estas como tecnologías en competencia, sino como un arsenal de precisión integrado. Entendemos que para un molde de inyección complejo o una estría aeroespacial de alto rendimiento, la elección no se trata solo de cómo se ve la pieza, sino de gestionar el impacto térmico en la estructura cristalina del metal. El fresado duro ofrece la capacidad de terminar contornos 3D complejos en una sola configuración, mientras que el rectificado sigue siendo el rey de la planitud y el paralelismo. Esta guía explora las diferencias termodinámicas, las compensaciones de integridad superficial y por qué JUCHENG utiliza un enfoque híbrido para garantizar que sus componentes de aleación más difíciles se entreguen con precisión de clase mundial y rentabilidad.
La eficiencia en el acabado de acero endurecido se encuentra en la optimización de las tasas de eliminación de material y la vida útil por fatiga superficial. No puede simplemente "forzar" su camino a través de aleaciones templadas; debe ser más astuto que ellas. Ya sea que busque reducir los plazos de entrega para herramientas personalizadas o lograr un ajuste submicrónico para un instrumento quirúrgico, comprender las variables de Fresado Duro vs Rectificado es esencial. Examinemos los pilares técnicos del refinamiento de alta dureza y veamos cómo redefinen el alma de sus diseños de precisión.
contenido:
Dinámica del Fresado Duro: La Física de la Eliminación Térmica
Perfección del Rectificado: El Legado de la Precisión Absoluta
Integridad Superficial: Tensión Residual vs. Daño Térmico
Libertad Geométrica: Navegando Cavidades 3D y Socavados
Realidades Económicas: Equilibrando Tiempo de Ciclo y Costos de Herramientas
Estándar Híbrido de JUCHENG: Lo Mejor de Ambos Mundos
Dinámica del Fresado Duro: La Física de la Eliminación Térmica
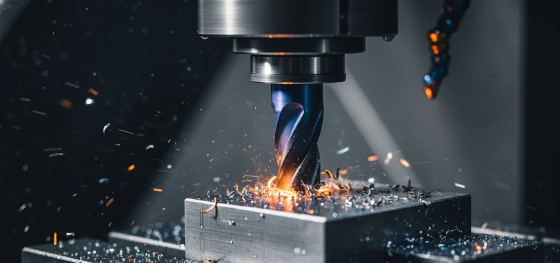
En la comparación de Fresado Duro vs Rectificado, el fresado en duro es el disruptor moderno. Es un proceso de cizallamiento de alta velocidad. Para cortar material de HRC 60, Jucheng Precision utiliza centros CNC ultra rígidos y herramientas especializadas de carburo o PCBN (nitruro de boro cúbico policristalino). La física del fresado en duro se basa en el principio de "Cizallamiento Adiabático". Al operar a velocidades de husillo extremadamente altas y avances específicos, generamos calor intenso en la zona de cizallamiento localizada. Sin embargo, debido a que la herramienta está en contacto solo una fracción de segundo, la mayor parte de este calor se transfiere a la viruta, que se vuelve de un característico color azul oscuro o púrpura al ser expulsada.
Esta estrategia de "Corte en Seco" es esencial. Si se usa refrigerante en el fresado en duro, se corre el riesgo de choque térmico: agrietar la costosa herramienta debido al calentamiento y enfriamiento rápidos. En Jucheng Precision, utilizamos chorros de aire a alta presión para eliminar estas virutas calientes. El principal beneficio del fresado en duro es su versatilidad. Podemos usar una fresa de punta esférica para acabar una cavidad de molde 3D compleja con una sola configuración de máquina. Esto elimina la necesidad de electroerosión (EDM) para muchas características, reduciendo significativamente los plazos de entrega. El fresado en duro es el campeón del rendimiento. Nos permite pasar del desbaste al acabado en un bloque endurecido sin mover la pieza, preservando la alineación de las características y proporcionando un acabado superficial que a menudo es lo suficientemente suave para uso funcional sin operaciones secundarias.
Perfección del Rectificado: El Legado de la Precisión Absoluta
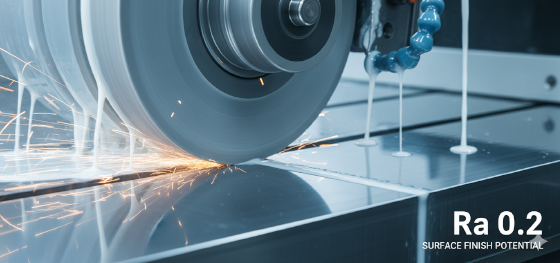
Si bien el fresado ha avanzado, el rectificado sigue siendo la máxima autoridad en perfección dimensional. En la Fresado Duro vs Rectificado jerarquía, el rectificado es un proceso de abrasión microscópica multipunto. En lugar de un solo filo de corte, una muela abrasiva presenta millones de granos abrasivos diminutos (óxido de aluminio, carburo de silicio o diamante) que golpean la superficie simultáneamente. Esta eliminación de material "suave" permite un nivel de precisión que un fresador difícilmente alcanza. Cuando un diseño requiere una tolerancia de planitud o paralelismo de +/- 0.002 mm, la rectificadora es la única opción lógica.
El acabado superficial del rectificado también es superior. Mientras que el fresado en duro puede alcanzar una Ra de 0.4 µm, una rectificadora de superficies de precisión en Jucheng Precision puede lograr fácilmente Ra 0.1 µm o mejor: un verdadero acabado espejo. Esto es esencial para superficies deslizantes en válvulas hidráulicas y caras de acoplamiento de sellos de alta presión donde cualquier reborde microscópico causaría una fuga. El rectificado también maneja "cortes interrumpidos", como un eje con un chavetero, con más estabilidad que un fresador, ya que la masa de la muela abrasiva resiste la vibración de la entrada y salida. Tratamos el rectificado como el "Golpe Quirúrgico" final del proceso de mecanizado CNC. Está reservado para las características donde "suficientemente bueno" es un fracaso y solo se acepta una desviación cero absoluta.
Integridad Superficial: Tensión Residual vs. Daño Térmico
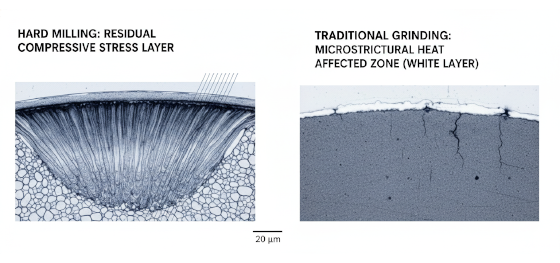
Una superficie que parece perfecta aún puede estar estructuralmente dañada. Este es el "Factor Invisible" en el Fresado Duro vs Rectificado debate. Cuando se rectifica una pieza endurecida, la fricción de la muela abrasiva genera calor significativo. Si el flujo de refrigerante no es perfecto o la muela está "cargada" con residuos, este calor puede causar "Quemadura de Rectificado". Esto es un re-temple localizado del metal que crea una capa blanca y frágil en la superficie. Bajo cargas cíclicas altas, esta capa blanca puede provocar grietas superficiales y fallo prematuro del componente.
El fresado en duro ofrece una ventaja distintiva en integridad superficial. Debido a que la acción de cizallamiento es tan rápida y el calor se elimina en la viruta, el sustrato permanece frío. Más importante aún, el fresado en duro induce una capa de tensión residual compresiva en la superficie de la pieza. En el mundo de la ingeniería mecánica, la tensión compresiva es tu mejor amiga: actúa como un escudo invisible que evita que las grietas se inicien. Para estrías aeroespaciales y engranajes de motor que deben soportar millones de ciclos de alto par, el efecto de "granallado" del fresado en duro puede aumentar la vida a fatiga de la pieza en comparación con una superficie rectificada. En Jucheng Precision, utilizamos análisis microscópico para auditar la integridad superficial de nuestras piezas endurecidas, asegurando que el acabado que proporcionamos fortalezca su diseño en lugar de debilitarlo.
Libertad Geométrica: Navegando Cavidades 3D y Socavados
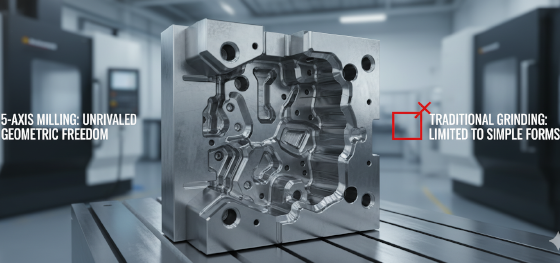
La geometría es a menudo el factor decisivo entre Fresado Duro vs Rectificado. El rectificado está geográficamente limitado. Destaca en geometrías "abiertas": superficies planas, diámetros cilíndricos y conos simples. Pero si su pieza presenta un bolsillo 3D complejo, un radio interno profundo o un logotipo intrincado grabado en un troquel endurecido, una muela abrasiva es físicamente demasiado grande para caber. En el pasado, estas características debían hacerse mediante electroerosión (EDM), que es lenta y costosa.
Jucheng Precision utiliza fresado en duro de 5 ejes para sortear estos cuellos de botella geométricos. Podemos inclinar la pieza y la herramienta para alcanzar esquinas profundas y crear formas orgánicas complejas en metal endurecido que un rectificador nunca podría tocar. Esta libertad geométrica permite a los ingenieros diseñar canales de refrigeración más eficientes en moldes de inyección y nodos estructurales más compactos en hardware aeroespacial. Al utilizar herramientas de carburo de diámetro pequeño (hasta 0.5 mm) en nuestros fresadores de alta velocidad, podemos tallar detalles en acero para herramientas HRC 62 con la fluidez de un fresador de prototipos de 3 ejes en aluminio. Esta capacidad es lo que permite a JUCHENG entregar piezas de "Alta Complejidad, Alta Dureza" que la mayoría de los talleres simplemente encuentran imposibles.
Realidades Económicas: Equilibrando Tiempo de Ciclo y Costos de Herramientas
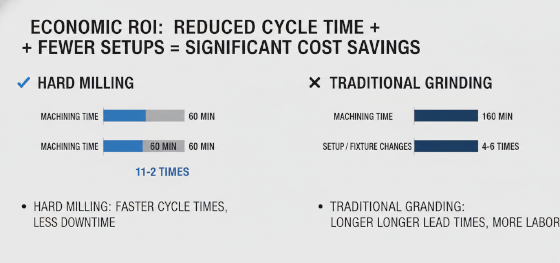
Desde una perspectiva de ROI, la Fresado Duro vs Rectificado elección es un equilibrio entre tiempo de máquina y costo de consumibles. El rectificado es lento. Requiere muchas pasadas pequeñas para alcanzar una dimensión, y el tiempo de configuración para una rectificadora de precisión es significativo. Sin embargo, las muelas abrasivas son relativamente económicas y pueden "rectificarse" para restaurar su forma miles de veces. Para placas planas simples o ejes en grandes volúmenes, el rectificado a menudo gana en precio por pieza.
El fresado en duro es rápido. Puede eliminar material hasta 5 veces más rápido que el rectificado. Pero el "combustible" para esta velocidad es caro. Las fresas de carburo recubiertas de TiSiN de alta gama diseñadas para acero HRC 60 pueden costar cientos de dólares y durar solo 30 minutos de tiempo de corte real. En Jucheng Precision, realizamos un análisis "Ciclo vs. Herramienta" para cada cotización. Si podemos ahorrar cuatro horas de tiempo de máquina usando una herramienta $200, la ruta de fresado en duro es la clara ganadora para el presupuesto de nuestro cliente. Optimizamos nuestras trayectorias de herramienta para utilizar la longitud completa del cortador, maximizando la vida útil de la herramienta y asegurando que la "Prima de Velocidad" del fresado en duro se traduzca en ahorros reales para su proyecto.
Estándar Híbrido de JUCHENG: Lo Mejor de Ambos Mundos
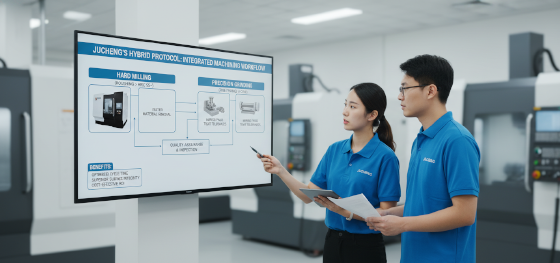
The most successful hardened steel components are not made with one process—they are made with a technical harmony. At Jucheng Precision, we operate a hybrid proceso de mecanizado CNC that exploits the strengths of both worlds. We often utilize hard milling for the "Heavy Lifting"—roughing out the hardened geometry and finishing the complex 3D surfaces where speed and reach are vital. We then move the part to a precision grinder for the "Final Kiss"—removing the last 0.01mm from critical mating faces to ensure absolute flatness and a mirror finish.
This integrated approach eliminates the accountability gaps that occur when a part moves between different vendors. We provide full material traceability and CMM verification for every stage of the process. When you receive a component from JUCHENG, it is a finished engineered masterpiece, verified for both surface integrity and dimensional perfection. Whether you are building an innovative medical device or a high-performance industrial mold, let our expertise in Fresado Duro vs Rectificado armor your engineering. Contact Jucheng Precision today for a comprehensive DFM review and see how our dual-finishing protocols can clarify and secure your next hardened steel challenge.

