


La replicación de precisión es una lucha contra la física de la junta. En el panorama de alta fidelidad de proceso de fundición al vacío, la calidad de cada componente terminado está determinada por la geometría del vacío en el que nació. Si bien muchos se centran en las propiedades químicas de la resina, el verdadero diferenciador técnico es la artesanía involucrada en fabricar un molde para fundición de silicona. Es un ejercicio de "Ingeniería Inversa" de la integridad superficial de la pieza final. Si la línea de partición del molde está desplazada una fracción de milímetro, o si la lógica de ventilación no considera las trampas de aire, la pieza resultante es un fracaso visual. En Jucheng Precision, tratamos el molde de silicona como una herramienta técnica de alta precisión, utilizando maestros mecanizados con CNC de 5 ejes para asegurar que la "Cavidad Flexible" que construimos posea la misma precisión dimensional que un troquel de acero.
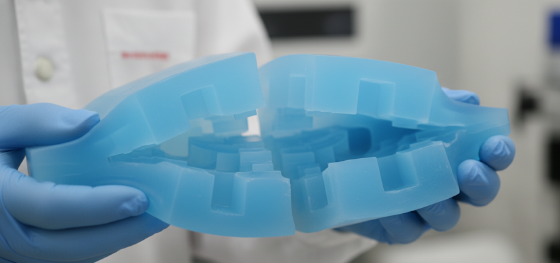
La eficiencia en la producción de bajo volumen se encuentra en la eliminación del retrabajo manual. Una pieza que requiere horas de lijado manual para eliminar una "rebaba" gruesa de la línea de partición es una pieza que ha sido mal diseñada. Hemos superado la era del simple "vertido de caucho" para proporcionar a nuestros clientes una hoja de ruta de utillaje diseñada. Al colocar estratégicamente compuertas y respiraderos y utilizar siliconas de alta dureza, entregamos piezas listas para ensamblar directamente del molde. Esta guía va más allá de los tutoriales de aficionados para explorar la mecánica real de la arquitectura de la línea de partición, el rigor termodinámico del ciclo de curado, y por qué el compromiso de JUCHENG con la perfección del patrón maestro es la única manera de asegurar que sus prototipos sobrevivan al escrutinio de un lanzamiento de marketing de alta gama.
La rentabilidad en el laboratorio de fundición se logra maximizando el ciclo de trabajo del molde. No solo está construyendo un contenedor temporal; está diseñando un negativo estructural que debe soportar el calor exotérmico del poliuretano docenas de veces. Ya sea que esté construyendo un colector médico intrincado o un revestimiento interior texturizado para automóviles, la lógica de la herramienta es su principal gobernador de fabricación. Analicemos las leyes físicas del utillaje de silicona y veamos cómo la previsión técnica puede fijar la integridad de su próximo diseño en la realidad.
Preparación del patrón maestro: Estableciendo el ADN de la superficie
Arquitectura de la línea de partición: Dominando la junta invisible
Lógica de compuerta y ventilación: Orquestando el flujo de fluido
Física de encapsulación: Gestionando el vertido en dos etapas
Curado térmico: Fijando la estabilidad molecular
Longevidad del molde: Prediciendo la degradación a los 25 disparos
Preparación del patrón maestro: Estableciendo el ADN de la superficie
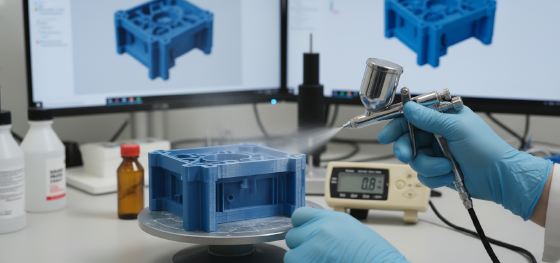
La calidad de un molde de silicona es un reflejo perfecto, literalmente, del patrón maestro. En el proceso de fabricar un molde para fundición de silicona, el primer hito es la auditoría técnica de la superficie del maestro. Si el maestro presenta líneas de capa de impresión 3D, la silicona las registrará con tal fidelidad que las piezas fundidas finales parecerán sin terminar. En Jucheng Precision, abogamos por patrones maestros mecanizados con CNC siempre que sea posible. Un patrón fresado con 5 ejes proporciona la "fijación" dimensional y la suavidad superficial (Ra 0.8 o mejor) que permite que las copias posteriores imiten piezas moldeadas por inyección de alta presión.
La preparación implica más que solo lijar. Debemos tener en cuenta el "apretón de manos" químico entre el maestro y el silicón. Aplicamos agentes desmoldantes especializados en capas microscópicas y uniformes para asegurar que el silicón no se adhiera a la superficie del maestro. También identificamos cualquier "Interbloqueo Mecánico": geometría que impediría físicamente extraer el maestro de un molde rígido. La naturaleza flexible del silicón maneja muchos socavados, pero las geometrías extremas aún requieren una estrategia de herramienta de múltiples partes. Al establecer el "ADN de la Superficie" durante esta fase, JUCHENG asegura que el proceso de fundición al vacío comienza con una línea base objetiva de excelencia, previniendo los defectos superficiales que arruinan los prototipos cosméticos para los sectores de electrónica de consumo y dispositivos médicos.
Arquitectura de la línea de partición: Dominando la junta invisible

La "Línea de Partición" es donde se encuentran las dos mitades del molde de silicón. En la fabricar un molde para fundición de silicona, profesional, el diseño de esta línea es una decisión de ingeniería, no un accidente visual. Si una línea de partición se coloca a través de una cara estética visible o un datum de ensamblaje de precisión, la pieza se ve comprometida. Nuestros ingenieros utilizan una estrategia de "Ocultación Funcional". Identificamos los bordes y transiciones naturales de su modelo CAD donde una pequeña costura sería naturalmente disimulada por la geometría.
Para formas 3D complejas, a menudo utilizamos líneas de partición "Escalonadas" o "Irregulares" para asegurar que el molde proporcione el soporte estructural necesario durante el vertido de resina. Utilizamos cintas especializadas y técnicas de modelado con arcilla para definir este límite con precisión quirúrgica. El objetivo es minimizar la "Rebaba": la delgada capa no deseada de plástico que escapa entre las mitades del molde. Al diseñar la costura en las zonas no funcionales del componente, JUCHENG entrega piezas que se sienten monolíticas y profesionales directamente del molde. Esta atención a la arquitectura de la herramienta es la razón por la que nuestras piezas fundidas requieren un 70% menos de posprocesamiento manual que las piezas de oficinas estándar, preservando las líneas industriales nítidas de su visión original.
Lógica de compuerta y ventilación: Orquestando el flujo de fluido
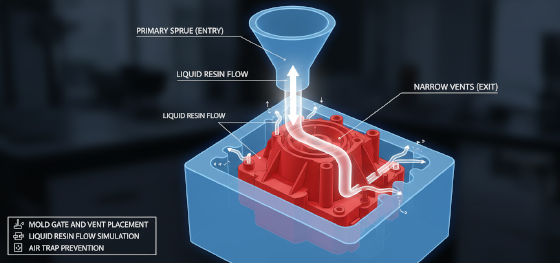
Dentro del proceso de fundición al vacío, la resina se comporta como un fluido que busca el camino de menor resistencia. Si simplemente vierte resina en una cavidad, atrapará aire en los "puntos altos", resultando en vacíos y características faltantes. Hacer un molde para fundición de silicón requiere una comprensión sofisticada de la dinámica de fluidos. Diseñamos un "Sistema de Compuerta": el canal principal por donde entra la resina, para asegurar que el líquido llene el molde de abajo hacia arriba, empujando el aire delante de él.
Complementando las compuertas están los "Ventiladores" o "Elevadores". Son pequeñas chimeneas de escape colocadas en cada pico aislado de la geometría de la pieza. En la cámara de vacío, a medida que la presión disminuye, el aire es succionado a través de estos ventiladores, permitiendo que la resina ocupe el 100% del espacio volumétrico. Los técnicos de JUCHENG calibran el diámetro de estos ventiladores para que sean lo más pequeños posible, a menudo menos de 1 mm, para evitar el desperdicio excesivo de material mientras se asegura una evacuación completa del aire. Esta orquestación del camino del fluido es vital para piezas con paredes delgadas o nervaduras internas complejas. No solo "vertemos y esperamos"; diseñamos un flujo asistido por vacío que garantiza que cada detalle microscópico, desde un agarre moleteado hasta un logotipo de 0.5 mm, se capture con precisión nítida y sin burbujas.
Física de encapsulación: Gestionando el vertido en dos etapas

La creación de una herramienta de silicón de dos partes es un acto literal de encapsulación. El proceso comienza suspendiendo el patrón maestro en una caja de fundición acrílica. Luego vertemos la primera "Mitad" del silicón. El desafío técnico aquí es gestionar el "Tiempo de Gel del Silicón". Si el silicón comienza a fraguar antes de que se elimine todo el aire, tendrá burbujas en la cara de su molde. En Jucheng Precision, utilizamos siliconas industriales de alta fluidez y baja viscosidad que permiten una fase de desgasificación profunda en nuestras cámaras de vacío.
Una vez que la primera mitad está curada, aplicamos un "Revestimiento Barrera" y vertemos la segunda mitad. Esto crea una herramienta de dos piezas perfectamente entrelazada. El "Registro" entre estas dos mitades es lo que determina la precisión dimensional de sus piezas finales. Si las mitades del molde se desplazan incluso 0.1 mm, la pieza está fuera de especificación. Utilizamos "Claves de Localización" o "Núcleos de Registro" de alta precisión integrados en el marco del molde para bloquear las dos mitades en una sola unidad inamovible. Este rigor mecánico en fabricar un molde para fundición de silicona es la única manera de mantener las tolerancias ajustadas requeridas para carcasas médicas entrelazadas o gabinetes electrónicos automotrices. Tratamos la encapsulación no como un vertido líquido, sino como la fabricación de un motor de utillaje blando.
Curado térmico: Fijando la estabilidad molecular
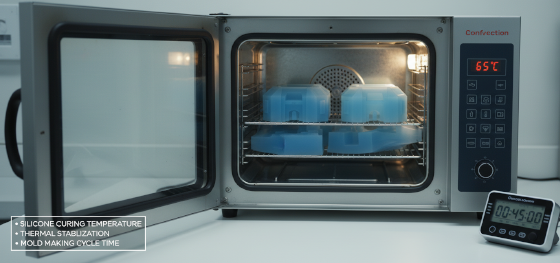
La termodinámica dicta el módulo mecánico final de sus piezas. El caucho de silicón y las resinas de poliuretano son materiales sensibles a la temperatura. Si se permite que un molde cure a temperatura ambiente, las cadenas de polímero a menudo no alcanzan su potencial completo de reticulación. Jucheng Precision utiliza hornos industriales programables para gestionar el "Perfil de Curado" de cada molde que fabricamos. Mantenemos una temperatura constante y estabilizada, típicamente entre 60°C y 70°C, para asegurar que el silicón alcance su máxima dureza Shore.
Esta disciplina térmica es esencial para prevenir la "Flexión del Molde". Un molde blando y mal curado se expandirá cuando se llene con resina de poliuretano caliente, dando lugar a piezas más grandes que el patrón maestro. Al "Hornear" nuestras herramientas, fijamos las dimensiones. También tenemos en cuenta la contracción tanto del silicón como de la resina de fundición final. Para una pieza de 200 mm de largo, una tasa de contracción del 0.5% representa un desplazamiento completo de un milímetro. Los ingenieros de JUCHENG utilizan "Patrones Maestros Compensados": mecanizando el maestro ligeramente sobredimensionado para asegurar que, después de que el molde se contraiga y la resina se contraiga, la pieza final que llega a su mano tenga exactamente el tamaño especificado en su archivo STEP. Superamos el método de prueba y error de los talleres básicos para proporcionar un camino basado en datos hacia la estabilidad.
Longevidad del molde: Prediciendo la degradación a los 25 disparos

The final hallmark of a professional manufacturing partner is the management of the tool’s lifecycle. A common misconception in the proceso de fundición al vacío is that a mold lasts forever. In reality, a silicone mold is a consumable asset. The chemical reaction of polyurethane is exothermic; it generates heat. This heat, combined with the chemical attack of the resins, slowly eats away at the silicone’s surface integrity. After roughly 15 to 25 "Shots," the mold begins to lose its ability to replicate fine textures and hold tight tolerances.
At Jucheng Precision, we don't wait for a part to fail before we replace a tool. We implement a "Batch Ceiling" protocol. If you order 100 parts, we build 4 to 5 identical silicone molds simultaneously. This ensures that part number 99 has the exact same surface finish and dimensional fidelity as part number 1. We also analyze the chemistry of the specialized resins you select—some aggressive PC-simulants will degrade a mold faster than soft elastomers. We provide our clients with a "Tooling Life Audit," giving you the transparency needed to budget for high-volume prototype runs. By respecting the biological-like aging of the silicone tool, we deliver a consistent quality level that makes JUCHENG the premier choice for pre-series automotive and medical hardware. Contact our engineering team today for a technical DFM review and see how our mold-making protocols can clarify and secure your next manufacturing breakthrough.

