


La confiabilidad en la fabricación aditiva rara vez se logra solo con la impresora; nace de la integridad molecular del lecho de polímero. En el panorama rápidamente cambiante de la industria del plástico para impresión 3d , una familia de materiales ha trascendido el límite entre "maqueta visual" y "pieza funcional de uso final". Este es el ámbito de la impresión 3d de nylon. Las poliamidas representan el caballo de batalla industrial del siglo XXI, ofreciendo una combinación de alta resistencia a la tracción, resistencia química y la ductilidad necesaria para soportar el estrés mecánico del mundo real. Mientras que los sistemas basados en resina persiguen la estética, las tecnologías de fusión de polvo basadas en nylon como SLS y MJF están diseñando la "columna vertebral" estructural de la robótica moderna, los compartimentos del motor de automóviles y la instrumentación médica.
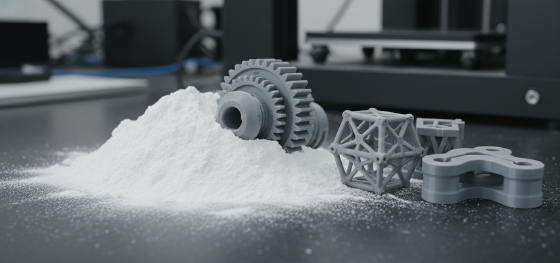
En JUCHENG, reconocemos que el miedo principal de un ingeniero es la "debilidad de capa" inherente a la impresión 3D tradicional. Hemos centrado nuestras instalaciones en tecnologías que mitigan este riesgo. Utilizando láseres de CO2 de alta potencia y lámparas de fusión infrarroja, transformamos finas partículas de nylon en sólidos casi isotrópicos: piezas que poseen casi la misma resistencia en el eje Z vertical que en el plano horizontal. Esta guía va más allá de los discursos de venta estándar para explorar la tenacidad termodinámica de la fusión de lecho de polvo, la división química entre PA11 y PA12, y por qué el enfoque de JUCHENG en la producción MJF de alta densidad es la respuesta definitiva para aquellos que buscan cerrar la brecha entre el prototipado inicial y el moldeo por inyección a gran escala.
La consistencia en la fabricación de plásticos es una lucha contra la distribución del calor y el manejo de la humedad. No solo estás apilando capas; estás gestionando un evento de cambio de fase que define el alma mecánica de la pieza. Ya sea que estés construyendo un chasis de dron innovador o una serie de colectores de fluidos complejos, la lógica del polvo es tu mayor activo. Examinemos los pilares técnicos del nylon industrial y veamos cómo redefine la supervivencia de tus diseños 3D más ambiciosos.
La División Tecnológica: Sinterización vs. Fusión
Resiliencia Química: Navegando el Rendimiento de PA11 y PA12
Fortificación Reforzada: Infusión de Vidrio y Carbono
Datos Técnicos: Tabla de Rendimiento Mecánico
El Veredicto de JUCHENG: Prototipado vs. Mecanizado CNC
La División Tecnológica: Sinterización vs. Fusión
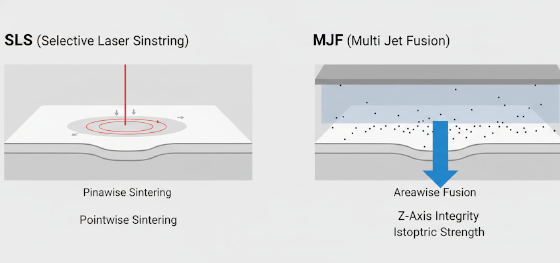
Para dominar impresión 3d de nylon, primero debe comprender los dos titanes del lecho de polvo: Sinterización Selectiva por Láser (SLS) y Fusión Multi Jet (MJF). Si bien ambos utilizan un lecho de polvo de nailon, sus caminos termodinámicos hacia una pieza sólida son fundamentalmente diferentes. SLS utiliza un único láser de CO2 de alta precisión para "trazar" la geometría de una pieza, sinterizando las partículas de polvo en el punto de contacto. Este método es el caballo de batalla original de la industria, capaz de producir piezas sin estructuras de soporte, lo que permite la creación de geometrías complejas e entrelazadas que son físicamente imposibles de fabricar mediante fresado.
MJF, desarrollado por HP, representa la próxima evolución en materiales de impresión 3D procesamiento. En lugar de un punto láser, utiliza una matriz de inyección de tinta para aplicar un "agente de fusión" en toda la superficie del lecho, seguido de un paso intenso de lámpara infrarroja que funde el material en un solo barrido. El resultado de esta "fusión de área" es una pieza con densidad superior y propiedades mecánicas más uniformes. En JUCHENG, promovemos fuertemente MJF para nuestros clientes que se adentran en la producción de lotes pequeños (50 a 500 unidades). Debido a que la energía infrarroja penetra el material de manera más uniforme que un láser, las piezas MJF exhiben una mayor resistencia isotrópica, lo que significa que la pieza no se romperá a lo largo de una línea de capa cuando se someta a torsión. Para carcasas funcionales y colectores de alta presión, la "lógica de fusión" de MJF proporciona una seguridad estructural que la sinterización estándar a menudo lucha por igualar.
Resiliencia Química: Navegando el Rendimiento de PA11 y PA12
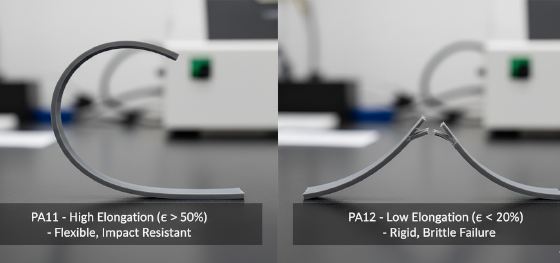
La convención de nomenclatura de las poliamidas (11 y 12) no es arbitraria; define el número de átomos de carbono en la cadena del polímero y, en consecuencia, cómo se comportará ese material en su ensamblaje. El Nailon 12 (PA12) es el material más común en nuestras instalaciones. Es un material de equilibrio. Ofrece una excelente estabilidad dimensional y absorbe significativamente menos humedad que los nailon estándar, lo que garantiza que un asiento de rodamiento o un ajuste a presión permanezca dentro de la tolerancia incluso en entornos costeros húmedos. Es el rey de la carcasa, proporcionando un acabado mate nítido y un rendimiento mecánico predecible a lo largo de miles de ciclos.
El Nailon 11 (PA11) es el atleta de la familia. Derivado del aceite de ricino sostenible, sus cadenas de polímero son más largas y flexibles. Esto se traduce en una pieza con casi el doble del valor de elongación a la rotura del PA12. Si su pieza es una bisagra viva que debe doblarse mil veces, o un parachoques protector para un dron de alta velocidad, el PA11 es la única opción técnica lógica. Se dobla donde el PA12 se rompe. En Jucheng Precision, ayudamos a nuestros clientes a auditar sus casos de carga. No solo preguntamos sobre la resistencia; preguntamos sobre la fatiga. Al igualar la resistencia química del polímero con el destino mecánico de la pieza, aseguramos que sus componentes "impresos" se comporten con la misma fiabilidad que sus contrapartes moldeadas por inyección.
Fortificación Reforzada: Infusión de Vidrio y Carbono
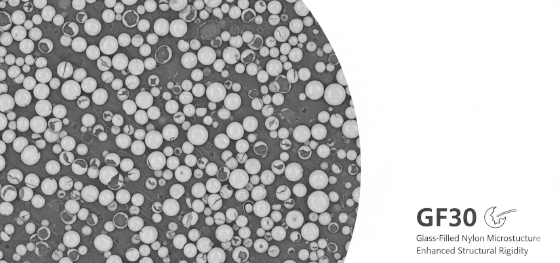
A veces, el polímero crudo alcanza su techo físico. Cuando un diseño requiere la rigidez de un metal fundido pero el peso de un plástico, recurrimos a la "Fortificación Compuesta". JUCHENG se especializa en el procesamiento de polvos de nailon reforzados con vidrio (GF) y fibra de carbono (CF). En una pieza de nailon GF, microesferas de vidrio se infunden en la matriz de poliamida. Esto no solo aumenta la dureza; aumenta drásticamente la Temperatura de Deflexión Térmica (HDT) del material, permitiendo que la pieza mantenga su forma en compartimentos de motor de automóviles o cerca de iluminación industrial de alta intensidad.
El Nailon de Fibra de Carbono lleva esto aún más lejos, proporcionando un aumento masivo en el módulo de tracción. Convierte una pieza "plástica" en un componente estructural capaz de reemplazar soportes de aluminio en ensamblajes aeroespaciales no críticos. Sin embargo, mecanizar o acabar estos compuestos es un acto de equilibrio técnico. Las fibras son abrasivas y pueden causar "pelusa" en la superficie si los parámetros de fusión son incorrectos. JUCHENG utiliza procesos MJF de alta resolución para garantizar que estas fibras estén perfectamente encapsuladas dentro de la matriz de resina. Esto evita la delaminación y asegura que el beneficio estructural de la fibra sea uniforme en todo el volumen de la pieza. No solo agregamos relleno; diseñamos un sistema compuesto cohesivo que sobrevive donde los polímeros estándar fallan.
Datos Técnicos: Tabla de Rendimiento Mecánico
Para simplificar su selección de materiales, Jucheng Precision proporciona la siguiente línea base técnica para nuestros grados de nailon más comunes. Estos números representan el estado tal como se imprime antes de la estabilización secundaria.
| Propiedad | Nailon 12 (PA12) | Nailon 11 (PA11) | Relleno de Vidrio (GF) |
|---|---|---|---|
| Resistencia a la tracción | ~48 MPa | ~45 MPa | ~50 MPa |
| Elongación a la Rotura | ~15-20% | ~35-45% | ~5-8% |
| Heat Deflection (0.45MPa) | 175°C | 180°C | 185°C |
| Acabado Superficial | Matte / Fine Grain | Satin / Smooth | Matte / Textured |
El Veredicto de JUCHENG: Prototipado vs. Mecanizado CNC
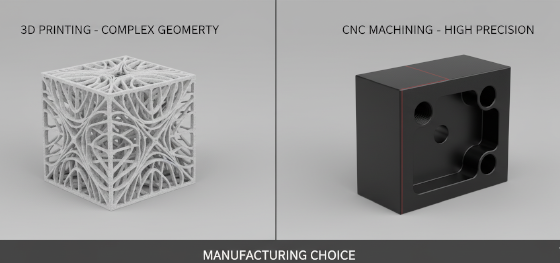
The final hallmark of a one-stop-shop like Jucheng Precision is the ability to tell you when not to use 3D printing. In the materiales de impresión 3D world, nylon is a godsend for complexity, but it cannot always compete with the raw density and sub-micron accuracy of a 5-axis mill. When a design features a massive solid volume or requires an H7 bearing tolerance, we will steer you toward our CNC Nylon Machining cells.
We view these technologies as partners, not competitors. For a single assembly, we may print the complex, topologically-optimized outer housing via impresión 3d de nylon and machine the high-precision internal lock mechanisms via CNC. This hybrid approach ensures you get the lightweight benefits of additive and the functional precision of subtractive. We bridge the gap between design theory and real-world assembly. Whether you are building an innovative medical device or a mission-critical satellite mount, our expertise in high-fidelity polymers ensures your vision is delivered with absolute integrity. Contact Jucheng Precision today for a comprehensive technical DFM review and let our material protocols clarify and elevate your next manufacturing challenge.

