


The name "Stainless Steel" is a promise of permanence, yet it is one of the most misunderstood materials in the machine shop. Engineers are often shocked to see their high-precision 304 or 316 parts developing orange rust spots just days after leaving the CNC mill. This failure isn't a defect in the metal itself; it is a side effect of the manufacturing process. The reality is that stainless steel is only truly "stainless" when its surface chemistry is perfectly balanced. Achieving this balance requires a critical, often invisible final step: the pasivación del acero inoxidable.
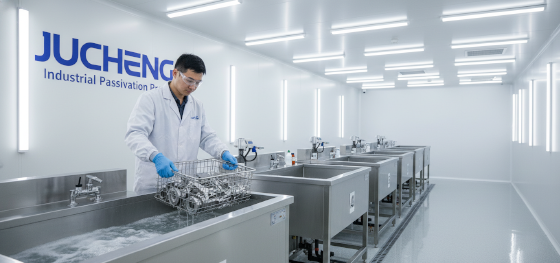
At Jucheng Precision, we consider passivation to be an inseparable extension of tratamiento de superficies para mecanizado CNC. We understand that the very tools used to shape the part—steel end mills and tungsten carbide cutters—can leave behind a legacy of contamination that triggers corrosion. Passivation is the scientific "detox" that restores the metal's natural defenses. This guide explores the microscopic battle between free iron and chromium, the regulatory demands of ASTM standards, and the rigorous chemical protocols JUCHENG uses to ensure your medical and aerospace components remain pristine in the most aggressive environments.
Success in stainless steel manufacturing is measured by the integrity of the passive layer. You cannot see it with the naked eye, but you will certainly notice its absence when a part fails an audit or a field test. Let us dive into the technical pillars of chemical passivation and how it preserves the functional soul of your CNC designs.
contenido:
Iron Trap: How Machining Tools Cause Rust
Molecular Rebirth: Rebuilding the Protective Shield
Chemical Philosophies: Nitric vs. Citric Acid Passivation
Validation Rigor: Meeting ASTM A967 and A380 Standards
JUCHENG’s Standard: Integrated Purity Protocol
Iron Trap: How Machining Tools Cause Rust
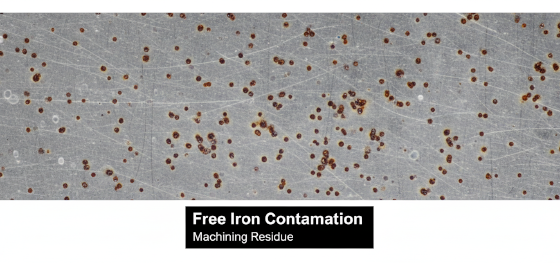
The irony of pasivación del acero inoxidable is that the most dangerous contaminant comes from the machining process itself. During CNC milling or turning, the high-speed contact between the cutting tool and the workpiece causes a microscopic exchange of atoms. Most cutting tools are made of high-speed steel or carbide with iron-based binders. As the tool wears, tiny particles of "free iron" are smeared across the surface of the stainless steel or embedded deep into the machining grooves. This free iron is not part of the stainless alloy's protective matrix; it is a foreign invader.
Cuando estas partículas de hierro incrustadas se exponen a la humedad o al aire, comienzan a oxidarse inmediatamente. Este óxido actúa entonces como catalizador, atacando el acero inoxidable circundante y descomponiendo su resistencia inherente a la corrosión, un fenómeno conocido como "corrosión por picaduras". Podría tener el grado más alto de acero inoxidable 316L, pero si está contaminado con hierro libre de una broca desafilada, se oxidará tan seguro como el acero dulce. Jucheng Precision identifica esta "Trampa de Hierro" como la principal amenaza para la calidad de las piezas. No solo esperamos que el material esté limpio; asumimos que está contaminado y utilizamos el pasivación del acero inoxidable para eliminar quirúrgicamente estas impurezas metálicas, asegurando que lo único que quede en la superficie sea una aleación pura y resistente. Este es el primer paso y el más vital para prevenir la "pox naranja" que arruina el hardware industrial de alta gama.
Molecular Rebirth: Rebuilding the Protective Shield
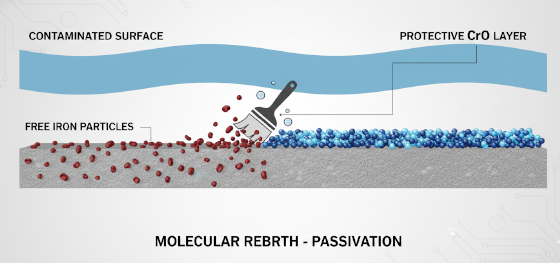
Para entender la cura, uno debe entender cómo el acero inoxidable se protege a sí mismo. La propiedad "inoxidable" proviene del cromo (al menos 10.5%). En presencia de oxígeno, este cromo reacciona para formar una capa microscópica transparente de óxido de cromo (Cr2O3) en la superficie. Esta capa es pasiva, densa y auto-reparable. Sin embargo, la contaminación por hierro libre mencionada anteriormente impide que esta capa se forme uniformemente. El pasivación del acero inoxidable es esencialmente un milagro químico de dos partes: elimina el hierro y obliga al cromo a reaccionar.
Durante el baño ácido, el ácido nítrico o cítrico disuelve selectivamente el hierro libre y otros contaminantes superficiales sin atacar el acero inoxidable subyacente. Una vez que el hierro desaparece, el ácido proporciona un ambiente rico en oxígeno que acelera el crecimiento de la película de óxido de cromo. Esta película tiene solo unas pocas moléculas de espesor, pero es una barrera impenetrable para la humedad y la sal. En Jucheng Precision, calibramos nuestras concentraciones de baño y tiempos de inmersión según el grado de aleación específico. Por ejemplo, el acero inoxidable 303 (que contiene azufre para maquinabilidad) requiere una estrategia de pasivación muy diferente a la del 316L para evitar el "velado superficial" o el grabado. Al gestionar este renacimiento molecular, transformamos una pieza mecanizada vulnerable en un componente químicamente inerte, listo para la humedad extrema de un ensamblaje submarino o la esterilización agresiva de un quirófano.
Chemical Philosophies: Nitric vs. Citric Acid Passivation
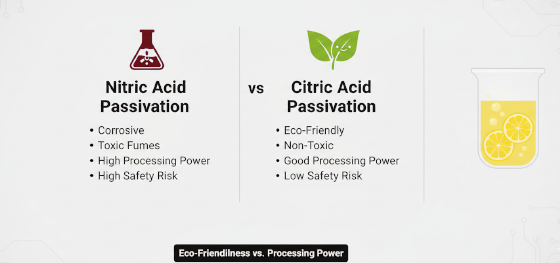
El debate sobre el pasivación del acero inoxidable generalmente se centra en la elección del agente ácido. Durante décadas, el ácido nítrico fue el estándar industrial indiscutible. Es un oxidante potente que actúa rápidamente y es efectivo incluso en las aleaciones más difíciles de limpiar. Sin embargo, el ácido nítrico es peligroso de manejar, libera vapores tóxicos (NOx) y requiere protocolos de eliminación costosos. Además, si la pieza no se enjuaga perfectamente, el ácido nítrico residual puede causar corrosión localizada con el tiempo.
En los últimos años, la pasivación con ácido cítrico ha surgido como una alternativa ecológica y de alto rendimiento. A diferencia del ácido nítrico, el ácido cítrico es orgánico y seguro de manejar. Funciona mediante "quelación", atacando y "atrapando" específicamente los iones de hierro mientras deja el cromo intacto. Es excepcionalmente efectivo para producir una relación profunda y rica de cromo a hierro en la superficie. Jucheng Precision ofrece ambas químicas para satisfacer las necesidades específicas de nuestros clientes. Generalmente recomendamos ácido cítrico para dispositivos médicos y productos de consumo donde la biocompatibilidad y la huella ambiental son prioridades. Para componentes aeroespaciales de alta resistencia donde las especificaciones heredadas exigen ácido nítrico, mantenemos una línea de ácido nítrico totalmente conforme con monitoreo atmosférico automatizado. Le ayudamos a elegir la filosofía química que equilibre rendimiento, regulación y presupuesto.
Validation Rigor: Meeting ASTM A967 and A380 Standards
Un error común en la cadena de suministro es asumir que una pieza está pasivada solo porque se ve limpia. La pasivación es un acabado invisible; no se puede saber a simple vista si el hierro libre ha sido eliminado. Por lo tanto, el pasivación del acero inoxidable debe ser validado mediante pruebas técnicas rigurosas y documentación. En el mercado global de fabricación, los estándares de oro son ASTM A967 y ASTM A380. Estos documentos dictan las temperaturas, concentraciones y métodos de verificación exactos requeridos para un acabado conforme.
Jucheng Precision utiliza varios métodos de validación para demostrar el éxito de nuestro proceso. El más común es la prueba de sulfato de cobre: aplicamos una solución química a la superficie de la pieza; si queda algo de hierro libre, el cobre se depositará, dejando una mancha rosa visible. Para clientes aeroespaciales y médicos, podemos utilizar la prueba de alta humedad o la prueba de niebla salina (ASTM B117) para simular años de exposición ambiental en unos pocos cientos de horas. Proporcionamos certificados de conformidad completos (CofC) con cada lote, asegurando que sus piezas cumplan con los requisitos regulatorios de su industria. Cuando recibe una pieza pasivada de JUCHENG, no solo obtiene nuestra palabra; obtiene una garantía documentada de integridad química.
JUCHENG’s Standard: Integrated Purity Protocol
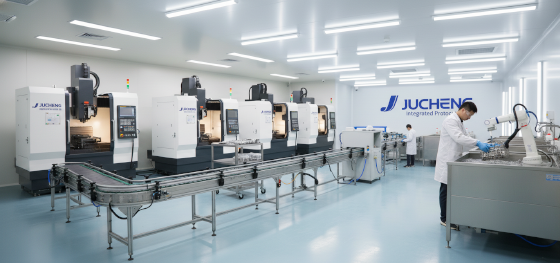
El mayor riesgo en tratamiento de superficies para mecanizado CNC es la "transferencia" entre el maquinista y el acabador. Si las piezas se dejan en una caja cubiertas de aceite de corte durante dos semanas antes de enviarlas a pasivación, los contaminantes pueden "incrustarse" en la superficie, haciéndolos mucho más difíciles de eliminar. Jucheng Precision elimina esta brecha al ofrecer un "Protocolo de Pureza" totalmente integrado. No vemos la pasivación como una ocurrencia tardía; es la etapa final obligatoria de nuestro flujo de trabajo de acero inoxidable.
Inmediatamente después de que se completa el ciclo de mecanizado de 5 ejes, las piezas se trasladan a nuestra línea de limpieza ultrasónica para eliminar el 100% de los aceites de mecanizado. Desde allí, pasan directamente a los baños de pasivación. Esta "Pureza de Vía Rápida" asegura que el metal nunca tenga la oportunidad de oxidarse prematuramente o atrapar contaminantes en sus poros. También mantenemos una estricta política de "Aislamiento de Metales" en nuestras instalaciones: nunca usamos las mismas almohadillas de pulido o medios para acero inoxidable que se hayan usado para acero al carbono, evitando la contaminación cruzada en la fuente. Cuando elige Jucheng Precision, se asocia con un equipo que respeta la delicada ciencia del acero inoxidable. Ya sea que necesite 10,000 tornillos quirúrgicos o un solo colector aeroespacial complejo, brindamos el rigor técnico para garantizar que sus piezas sean tan resistentes como precisas. Comuníquese con nuestro equipo de ingeniería hoy para una revisión de DFM y vea cómo nuestros protocolos de pasivación pueden asegurar su próximo proyecto de misión crítica.

