


Observar una lámina masiva de materia prima comercialmente puro deformarse y curvarse lentamente como una hoja moribunda bajo un intenso estrés térmico es la peor pesadilla de un ingeniero. Cortar placas de aleación gruesas requiere un dominio absoluto de la energía cinética brutal y la termodinámica localizada. Ejecutar cortes de precisión impecables exige que los operadores de fábrica calculen matemáticamente exactamente cómo reaccionará el metal en bruto antes de que el haz se dispare.

Depender únicamente de la alta velocidad láseres de fibra sin comprender las consecuencias físicas garantiza un fallo catastrófico en la línea de ensamblaje. Vaporizar acero sólido crea una violenta zona afectada por el calor que altera permanentemente la estructura de grano metalúrgico subyacente. Ignorar este daño molecular oculto provoca directamente que los soportes de carga críticos se rompan de manera impredecible bajo la vibración armónica constante de las carreteras.
La adquisición de componentes complejos de chapa metálica exige una auditoría financiera despiadada de toda su cadena de suministro. Raspar escoria dura y afilada de bordes mal perfilados consume cantidades aterradoras de mano de obra y destruye silenciosamente su presupuesto operativo. Las startups de hardware deben asociarse con instalaciones que eliminen los cuellos de botella posteriores al entregar perfiles absolutamente prístinos y listos para instalar directamente desde la mesa de la máquina.
Operar en el corazón del centro de fabricación de precisión de Shenzhen brinda a nuestros equipos de ingeniería una ventaja agresiva. Jucheng Precision despliega estratégicamente un arsenal de tecnologías avanzadas de perfilado específicamente adaptadas a la densidad molecular única del material que elija. Nos negamos a comprometer sus tolerancias de ensamblaje premium con condiciones de borde dentadas y baratas.
contenido:
Venciendo la distorsión térmica en aleaciones aeroespaciales
Eliminando las trampas de ganancias del desbarbado secundario
Dominando la compensación avanzada del ancho de corte
Corte en frío: la ventaja del chorro de agua abrasivo
Preguntas frecuentes: física de la chapa metálica
Venciendo la distorsión térmica en aleaciones aeroespaciales

¿Los láseres de fibra intensos alteran permanentemente la estructura de grano interno de las aleaciones aeroespaciales sensibles?
Sí. El calor extremo localizado funde violentamente el metal, creando una Zona Afectada por el Calor (ZAC) altamente frágil a lo largo del borde que reduce drásticamente la vida útil total del componente por fatiga.
Controlar la distorsión térmica agresiva separa los talleres de metal amateur de los verdaderos pesos pesados industriales. Disparar un haz de alta potencia sobre acero de alto carbono provoca que el borde inmediato se temple rápidamente en el aire ambiente. Esta caída repentina de temperatura endurece químicamente la capa exterior, haciendo que sea prácticamente imposible mecanizar o roscar en el área afectada más tarde.
Las láminas de aluminio de calibre delgado reaccionan violentamente a un perfilado térmico no calibrado. El calor concentrado expande el metal localizado al instante, pero la placa fría circundante restringe esta expansión, causando que toda la geometría se doble y tuerza físicamente. Los operadores deben desplegar estrategias inteligentes de anidado y algoritmos de perforación rápida para disipar de manera segura esta energía cinética atrapada.
Los ingenieros de aviación detestan absolutamente las microgrietas ocultas a lo largo de los bordes perfilados de sus componentes de turbina. Estas fracturas microscópicas actúan como enormes concentradores de tensión durante el vuelo a gran altitud. Eliminar este riesgo requiere utilizar métodos alternativos de corte en frío o reducir drásticamente la potencia del láser mientras se inunda la zona con gases de asistencia especializados como nitrógeno de alta presión.
Eliminando las trampas de ganancias del desbarbado secundario

¿Por qué los depósitos de escoria afilados paralizan por completo las estaciones de la línea de ensamblaje posteriores?
La escoria endurecida impide físicamente que las piezas de chapa metálica se asienten completamente planas dentro de los accesorios de soldadura robótica, arruinando la penetración de la soldadura y destruyendo la precisión dimensional de todo el subconjunto.
Caer en la trampa del desbarbado secundario destruye los márgenes de beneficio del hardware de la noche a la mañana. Los gerentes de fábrica desprecian ver a técnicos exhaustos perder horas lijando manualmente bordes ásperos con herramientas eléctricas portátiles. Esta mano de obra humana altamente impredecible neutraliza por completo las increíbles ventajas de velocidad obtenidas inicialmente al usar maquinaria automatizada de alta tecnología.
Enviar piezas a una máquina de tambor automática pesada elimina las rebabas pero simultáneamente arruina los acabados superficiales críticos en carcasas cosméticas premium. Los ejecutivos de compras deben exigir agresivamente una calidad de borde sin defectos directamente de la operación de perfilado primaria. No se puede construir un imperio de hardware escalable si se paga constantemente por la corrección manual de errores.
Optimizar la presión del gas de asistencia evita que la escoria fundida se fusione de nuevo en la parte inferior de la placa cruda. Disparar nitrógeno de alta pureza sopla físicamente el metal líquido completamente fuera de la zanja antes de que tenga tiempo de solidificarse. Este control químico preciso entrega un borde impecable y libre de oxidación que está inmediatamente listo para el recubrimiento en polvo premium.
Dominando la compensación avanzada del ancho de corte
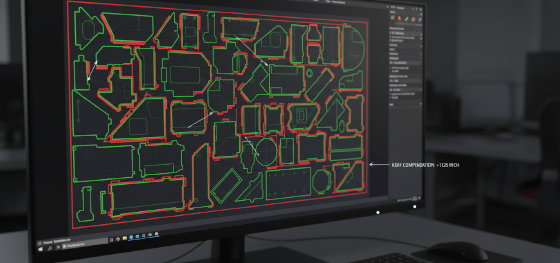
¿Pueden los ingenieros ignorar de manera segura el ancho físico del haz de perfilado al dibujar archivos CAD?
Absolutamente no. Cada tecnología de corte consume físicamente material crudo durante el proceso de separación, y no compensar matemáticamente la trayectoria de la herramienta garantiza que el componente final sea significativamente más pequeño de lo previsto.
Executing flawless kerf width compensation requires hardcore CAM programming expertise. A standard abrasive waterjet nozzle carves a physical trench roughly one millimeter wide. If the software fails to dynamically shift the cutting head outwards by exactly half that distance, the precision bearing press-fit designed into your CAD file will violently fail on the factory floor.
Dealing with thick metal plates introduces terrifying dimensional taper. The beam naturally loses kinetic focus as it travels deeper into the raw billet, resulting in a distinct V-shaped edge profile. Correcting this angular deviation requires advanced 5-axis tilting heads that physically angle the nozzle to counteract the natural kinetic decay of the beam.
Corte en frío: la ventaja del chorro de agua abrasivo

Is there a profiling technology that guarantees absolutely zero thermal damage to sensitive alloys?
Yes. Pushing water and crushed garnet through a sapphire orifice at sixty thousand PSI creates a supersonic abrasive stream that erodes the metal physically, entirely eliminating the dangerous heat-affected zone.
Deploying aggressive waterjet technologies solves impossible engineering dilemmas instantly. When an EV client demands complex profiles carved out of highly sensitive copper busbars, utilizing lasers causes massive beam reflection and severe melting. The cold abrasive stream slices through reflective copper and highly flammable carbon fiber identically, maintaining absolute molecular integrity.
Cutting multiple layers of different materials simultaneously is completely impossible with thermal machinery. The cold stream easily slices through pre-laminated composite sandwich panels without melting the sensitive internal adhesive layers. This immense versatility allows hardware startups to prototype exotic material combinations rapidly without fearing catastrophic delamination.
| Profiling Technology | Thermal Risk Factor | Edge Quality / Deburring Need | Ideal Manufacturing Application |
|---|---|---|---|
| High-Wattage Fiber Laser | High (Severe edge hardening) | Excellent (If N2 gas is used) | High-volume thin gauge steel |
| Abrasive Waterjet | Zero (Cold cutting process) | Flawless (No slag produced) | Thick aerospace titanium |
| Industrial Plasma Arc | Extreme (Massive warping) | Poor (Heavy grinding required) | Heavy construction base plates |
Preguntas frecuentes: física de la chapa metálica

Why does the piercing process leave a massive ugly crater on my metal plate?
Punching the initial entry hole through solid steel requires the beam to dwell in one spot, violently melting and blowing out material in all directions. Programmers must start the pierce entirely outside the final part geometry and slowly lead-in to the actual profile.
Can thermal profiling cut perfectly clean holes that are smaller than the plate thickness?
No, this violates basic thermodynamic physics. The intense concentrated heat cannot escape a tiny hole fast enough, causing the entire feature to melt into a deformed blob. Tiny precision holes in thick plate must be drilled mechanically on a CNC mill.
Does using oxygen as an assist gas reduce the final manufacturing cost?
Oxygen triggers an exothermic chemical reaction that burns the steel violently, drastically increasing cutting speeds and lowering machine time. However, it leaves a heavy oxidized scale on the edge that must be aggressively ground off before any premium paint will adhere, often destroying the initial cost savings entirely.

