


Abrir una revisión de adquisiciones para un gabinete a gran escala o un panel de carrocería de vehículo autónomo nuevo a menudo obliga a una decisión de alto riesgo: ¿debe invertir en costosas herramientas de acero o buscar una alternativa más ágil? En el panorama industrial actual, el debate entre moldeo por inyección de reacción vs moldeo por inyección ya no se trata solo del precio de la pieza; se trata de la eficiencia del capital y la física de la fabricación de gran formato. Mientras que el moldeo de alta presión sigue siendo el rey de millones de piezas diminutas, se convierte en una responsabilidad financiera y técnica cuando los componentes superan un metro de longitud o requieren espesores de pared variables. Comprender las diferencias fundamentales en cómo estos procesos manejan la presión, el calor y el curado del material es esencial para cualquier líder de ingeniería que busque navegar la transición de un concepto de laboratorio a una máquina lista para el campo.
La integridad mecánica a escala depende de la capacidad del material para entrecruzarse sin la fuerza aplastante de miles de psi. Jucheng Precision aborda estos dilemas críticos de fabricación actuando como consultor técnico antes de que se corte la primera herramienta. JUCHENG utiliza una flota de 150+ máquinas CNC y 25 unidades Haas/Mazak de 5 ejes para proporcionar asesoramiento imparcial sobre si su proyecto pertenece a una prensa de alta presión o a un sistema líquido de baja presión. Al proporcionar un análisis DFM gratuito en 24 horas, JUCHENG ayuda a los desarrolladores a identificar la ruta óptima para Fabricación de Bajo Volumen, asegurando que su hardware sobreviva al escrutinio de los ensayos clínicos y a la dura realidad del piso industrial sin la carga de una deuda excesiva de herramientas.
Operando bajo un triple mandato de ISO 13485, ISO 14001, e IATF 16949, Jucheng Precision proporciona los cimientos inquebrantables para equipos de innovación global. Transformamos química líquida cruda y resinas termoplásticas sólidas en hardware estructural validado, ofreciendo un "Puente a la Producción" que escala con su éxito. Esta guía explora los fundamentos esenciales del proceso, la economía de herramientas y la ciencia de materiales necesarios para dominar moldeo por inyección de reacción vs moldeo por inyección para asegurar que su próxima flota de máquinas autónomas se construya sobre una base de confiabilidad y lógica financiera.
contenido:
Fundamentos del Proceso: Líquido de Baja Presión vs. Fundido de Alta Presión
Comparación de Herramientas: ¿Por Qué el Aluminio Supera al Acero para Escala Media?
Escalado por Tamaño: ¿Por Qué RIM Domina el Mercado de Piezas Grandes?
Propiedades del Material: Estabilidad del Termoestable vs. Fusión del Termoplástico
Velocidad de Comercialización: Comparación de Plazos de Molde y Producción
Análisis de Punto de Equilibrio: Encontrar el Número Mágico para el ROI
Estética de Superficie: Resolviendo la Crisis de Marcas de Hundimiento en el Diseño
Solución JUCHENG: Guía imparcial para hardware de alto valor
Preguntas frecuentes: Preguntas críticas para la selección de procesos y logística
Fundamentos del Proceso: Líquido de Baja Presión vs. Fundido de Alta Presión
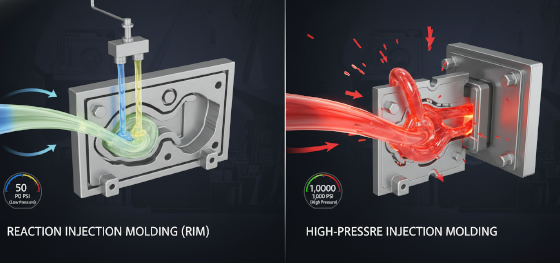
La principal diferencia física entre estos dos gigantes de la fabricación es el estado del material al entrar en el molde. En el moldeo por inyección tradicional, los gránulos de plástico sólido se calientan a un estado fundido y se fuerzan en una cavidad a presiones que a menudo superan las 15,000 psi. Este entorno de alta temperatura y alta presión requiere máquinas de acero masivas para mantener cerradas las mitades del molde. En contraste, Servicios de Moldeo de Poliuretano utilizan una reacción química entre dos líquidos a temperatura ambiente. Estos componentes se mezclan en una cabeza de alta presión y luego fluyen al molde a menos de 100 psi. Debido a que el líquido tiene la viscosidad del agua antes de comenzar a espesarse, puede llenar nervaduras internas complejas y secciones de pared delgada con facilidad, proporcionando un nivel de Libertad de diseño que es imposible para los fundidos termoplásticos viscosos.
¿Es diferente la estructura molecular de la pieza final?
Sí. El RIM crea una red tridimensional reticulada (termoestable) que es permanentemente rígida, mientras que el moldeo por inyección crea cadenas lineales (termoplástico) que pueden volver a fundirse.
El control del flujo laminar es el segundo pilar de la ventaja del RIM. La inyección de alta presión a menudo crea frentes de flujo turbulentos que atrapan aire y causan desafíos de compuerta sin líneas de unión . Debido a que el proceso RIM permite que el material fluya lentamente y desplace el aire frente a él, las piezas se entregan con una densidad sólida del 100% y cero poros superficiales. JUCHENG utiliza máquinas especializadas de llenado por inclinación para gestionar esta dinámica de fluidos, asegurando que cada panel de 2.5 metros de largo para un escáner de diagnóstico sea dimensionalmente estable y estéticamente perfecto. Este enfoque de moldeo de baja tensión es el secreto para fabricar hardware de gran tamaño que mantiene tolerancias sub-milimétricas durante años de uso en campo.
La gestión de la temperatura durante el ciclo también favorece el enfoque líquido. El moldeo convencional requiere mantener barriles masivos de plástico a 300 grados Celsius, consumiendo enormes cantidades de electricidad. Las operaciones RIM de JUCHENG se alinean con los ISO 14001 estándares al utilizar química de curado a temperatura casi ambiente. El único calor necesario es el moderado de 50 grados Celsius requerido para estabilizar el molde de aluminio. Esta eficiencia energética no solo reduce su huella de carbono, sino que también reduce el costo general de producción para sus flotas de prueba Alpha y Beta. Al entregar hardware "Curado en frío", JUCHENG proporciona un camino de fabricación sostenible que no compromete la resistencia mecánica.
Comparación de Herramientas: ¿Por Qué el Aluminio Supera al Acero para Escala Media?
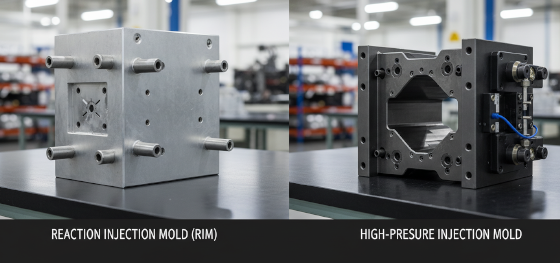
La optimización económica en el desarrollo de hardware está determinada por el Costo de herramientas RIM vs. Moldeo por inyección. Debido a que la presión de la cavidad interna del proceso RIM es menos del 1% de la encontrada en el moldeo por inyección, la herramienta no necesita soportar millones de golpes de martillo hidráulico. Esto permite a JUCHENG utilizar moldes de aluminio de grado aeroespacial en lugar de acero para herramientas endurecido P20 o H13. El aluminio es tres veces más rápido de mecanizar por CNC y significativamente más fácil de pulir hasta un acabado de espejo. Para gabinetes de diagnóstico grandes, una herramienta RIM de aluminio a menudo cuesta solo el 20% de un molde de inyección de acero equivalente. Esta reducción en CapEx permite a las startups preservar su presupuesto de I+D para la integración crítica de software y sensores.
¿Cuánto dura una herramienta RIM de aluminio?
Las herramientas de aluminio 7075 de alta resistencia de JUCHENG están diseñadas para ofrecer hasta 10,000 disparos con cero desviación dimensional, lo que las hace ideales para las necesidades de volumen bajo a medio del sector robótico.
El mantenimiento y la agilidad de diseño representan la segunda capa de la lógica de herramientas. Si una prueba de campo revela que un orificio de montaje de sensor necesita moverse 10 mm, modificar un molde de acero endurecido es un contratiempo de miles de dólares que puede llevar semanas. Las herramientas RIM de aluminio de JUCHENG pueden soldarse y re-mecanizarse en nuestro centro de CNC dentro de 48 horas. Esta Herramienta Ágil capacidad asegura que el desarrollo de su hardware avance a la misma velocidad que su código, proporcionando un camino claro hacia el mercado para diseños ensamblajes de robot prototipo innovadores. Gestionamos estas iteraciones internamente, asegurando que las líneas de partición y la ventilación del molde permanezcan optimizadas en cada versión de diseño.
El texturizado de superficies también es más rentable en aluminio. JUCHENG utiliza texturizado láser de 5 ejes para aplicar granos estandarizados VDI 3400 directamente sobre la superficie del molde. Debido a que el aluminio es más receptivo al grabado químico que el acero para herramientas, podemos lograr patrones de cuero o grano de alta fidelidad con mucha mayor consistencia. Esto resulta en piezas que poseen una estética lista para el comercio directamente del molde, reduciendo la necesidad de pintura secundaria costosa. Al combinar mecanizado de alta precisión con materiales de bajo costo, JUCHENG ofrece una apariencia de "mil millones de dólares" para su hardware sin la enorme inversión inicial asociada con los Moldeo de plástico personalizado.
Escalado por Tamaño: ¿Por Qué RIM Domina el Mercado de Piezas Grandes?
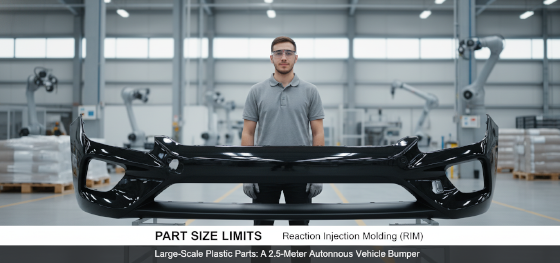
Gestionar la escala física de las flotas autónomas modernas requiere ir más allá de lo que se Límites de tamaño de piezas en RIM vs Moldeo por Inyección encuentra en talleres estándar. En el moldeo por inyección tradicional, una pieza de 1 metro de largo requiere una prensa con al menos 3,000 toneladas de fuerza de cierre, una máquina que a menudo cuesta más de $2 millones y ocupa un espacio de piso masivo. Debido a que RIM es un proceso de baja presión, JUCHENG puede producir piezas de hasta 2.5 metros de longitud en máquinas con una huella física y financiera mucho más pequeña. Esto nos permite manejar capós de tractor de gran tamaño y carcasas de escáner hospitalario de múltiples partes que las máquinas estándar simplemente no pueden tocar, proporcionando las bases inquebrantables que su innovación autónoma requiere.
¿Cuál es la longitud máxima de pieza que JUCHENG puede moldear?
Fabricamos regularmente paneles estructurales y guardabarros de hasta 2,500 mm de longitud con espesor de pared consistente y cero vacíos internos.
La complejidad geométrica aumenta aún más la ventaja de tamaño de RIM. En el moldeo tradicional, las secciones gruesas causan una contracción interna masiva, lo que lleva a la prevención de deformaciones problemas que pueden arruinar el ajuste de paneles grandes. El poliuretano RIM se expande para llenar el molde, asegurando que incluso un panel de consola de 2 metros de altura permanezca perfectamente plano. El análisis DFM gratuito en 24 horas servicio de JUCHENG identifica estas "Zonas de Crecimiento" en su CAD, sugiriendo límites de espesor de pared variables (3 mm-15 mm) que maximizan la rigidez sin agregar masa innecesaria. Esta optimización estructural asegura que el chasis de su robot sobreviva al entorno de alta vibración de un almacén o sitio de construcción.
El manejo y la logística de estas piezas gigantes se gestionan dentro del centro integrado de JUCHENG. Entendemos que una carcasa de plástico de 20 kg es un activo frágil. Proporcionamos estuches de vuelo de madera a medida y amortiguación interna especializada contra impactos para todos los prototipos funcionales de gran tamaño. Al gestionar todo el ciclo de vida, desde el molde de 2.5 metros hasta la caja de envío internacional, JUCHENG garantiza que su hardware llegue al laboratorio calibrado y listo para su primera puesta en marcha. Este enfoque en la "Fiabilidad de Gran Tamaño" es lo que convierte a JUCHENG en un socio de confianza para las empresas más agresivas de AgTech y robótica industrial del mundo.
Propiedades del Material: Estabilidad del Termoestable vs. Fusión del Termoplástico
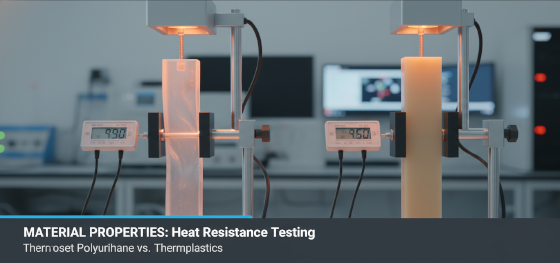
La integridad del material en el campo está dictada por la lógica molecular del RIM de termoestable vs. la inyección de termoplástico. El moldeo por inyección utiliza termoplásticos como ABS, PC o PP, que son esencialmente líquidos solidificados. Cuando estas piezas se exponen al calor de un viñedo desértico o a la pila de cómputo de alto rendimiento de un robot de IA, pueden ablandarse y deformarse permanentemente. El RIM utiliza poliuretanos termoestables que experimentan un entrecruzamiento químico permanente. Una vez curados, estos materiales no tienen punto de fusión; se carbonizarán pero no se combarán ni fluirán bajo el calor. Esto la estabilidad de expansión térmica garantiza que sus soportes de sensores y sellos de puertas permanezcan perfectamente alineados independientemente de la temperatura ambiente.
¿Pueden los materiales RIM simular plásticos estándar?
Sí. JUCHENG puede formular mezclas de poliuretano que simulan la rigidez del ABS, la tenacidad al impacto del PP o la claridad óptica del PC, proporcionando durabilidad termoestable con una sensación mecánica familiar.
La resistencia química es otro subproducto de la matriz entrecruzada. Las piezas estándar moldeadas por inyección son altamente susceptibles al agrietamiento por tensión ambiental (ESC) cuando se exponen a desinfectantes hospitalarios o fertilizantes industriales. Las tensiones residuales de la fusión a alta presión proporcionan la energía para que estos químicos penetren y rompan la pieza. Debido a que las piezas RIM de JUCHENG curan en un estado relajado a baja presión, poseen una tensión interna casi nula. Combinado con la química naturalmente inerte del poliuretano, esto garantiza que su hardware sobreviva miles de ciclos de esterilización o lavados químicos sin una sola grieta superficial, un requisito obligatorio para el ISO 13485 cumplimiento.
La resistencia al impacto en el hardware de [2026] es a menudo el factor decisivo para la supervivencia en el campo. Los termoplásticos tradicionales pueden volverse quebradizos a bajas temperaturas, lo que lleva a guardabarros destrozados en las cosechas de invierno. Las formulaciones RIM elastoméricas de JUCHENG mantienen su flexibilidad de "Retorno Elástico" hasta -40 grados Celsius. Utilizamos polioles de alto rendimiento que exhiben una memoria de flexión del 100%, lo que permite que un parachoques de robot absorba un impacto de 10 G y regrese a su geometría CAD exacta. Este nivel de Tenacidad Biónica es la razón por la que el RIM sigue siendo el material preferido para la "Armadura" de sistemas autónomos de alto valor que operan en los entornos más hostiles de la tierra.
Velocidad de Comercialización: Comparación de Plazos de Molde y Producción
Ganar una ventana de mercado requiere un socio que domine el Plazos de entrega: RIM vs. moldeo por inyección. En la carrera de la robótica, llegar un mes tarde puede significar perder toda una temporada de datos agrícolas o un contrato de implementación hospitalaria. Los plazos de entrega convencionales del moldeo por inyección se ven afectados por la espera de 8 a 12 semanas para las herramientas de acero endurecido. JUCHENG utiliza fresado CNC de alta velocidad para cortar herramientas RIM de aluminio en tan solo 10 días hábiles. Esto nos permite entregar muestras T1 y comenzar entrega rápida en 4 días de unidades funcionales iniciales mientras sus competidores aún esperan el diseño de su molde de acero.
¿Cómo reduce JUCHENG los plazos de entrega para piezas grandes?
Al controlar todo el proceso, desde la fabricación de moldes de 5 ejes hasta la pintura y el ensamblaje internos, eliminamos los retrasos de varias semanas asociados con el acabado y el envío de terceros.
El Puente a la Producción La estrategia es nuestro servicio más valioso para los equipos de I+D. Muchos clientes utilizan el proceso RIM de JUCHENG para lanzar sus primeras 500 máquinas mientras su herramienta de acero de alto volumen aún se está construyendo. Esto permite que la retroalimentación del mundo real y la calibración del software ocurran temprano en el ciclo. Si se encuentra un defecto de diseño, modificar la herramienta RIM de aluminio es simple y rápido. Esta agilidad iterativa asegura que cuando finalmente se comprometa con la herramienta de acero para producción en masa, el diseño esté "Congelado" y validado, evitando el desastre multimillonario de un rediseño de producción en etapa tardía.
La resiliencia de la cadena de suministro en Shenzhen proporciona el máximo amortiguador de velocidad. Debido a que nuestras instalaciones están rodeadas del denso ecosistema de hardware del mundo, podemos obtener resinas especializadas, insertos metálicos y pigmentos personalizados en cuestión de horas. Esta velocidad local permite a JUCHENG manejar cambios de diseño repentinos, como una placa de montaje reforzada o un cambio en la textura de la superficie, sin restablecer el reloj de producción. Ya sea que necesite 10 juegos de carcasas para una demostración para inversores o 1,000 unidades para un lanzamiento comercial, JUCHENG proporciona la potencia de fabricación que garantiza que su innovación se mantenga por delante de la competencia.
Análisis de Punto de Equilibrio: Encontrar el Número Mágico para el ROI
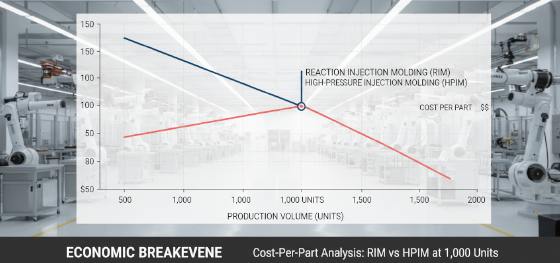
La optimización económica en hardware depende de identificar el Punto de Equilibrio del Moldeo por Inyección de Reacción . Para piezas pequeñas, el moldeo por inyección casi siempre gana en precio por pieza. Sin embargo, a medida que aumenta el tamaño de la pieza, el costo de la herramienta para el moldeo por inyección crece exponencialmente. Jucheng Precision ayuda a los gerentes de compras a calcular el "ROI Real" al considerar tanto los costos NRE (Ingeniería No Recurrente) como los costos por pieza. Para una carcasa robótica de 1 metro, el punto de equilibrio entre RIM y moldeo por inyección generalmente cae entre 1,000 y 3,000 unidades. Si su volumen anual es inferior a 2,000 unidades, RIM es el claro ganador financiero, ahorrándole hasta un 80% en capital inicial.
¿Cuándo es mejor elegir el moldeo por inyección?
Una vez que su volumen anual supera las 5,000 unidades y el diseño es 100% estable, el menor precio por pieza del moldeo por inyección eventualmente compensará el alto costo inicial de la herramienta de acero.
También se deben considerar los "Costos Ocultos" del moldeo de alta presión. Las piezas grandes moldeadas por inyección a menudo tienen tasas de desecho más altas debido a la deformación y las marcas de hundimiento, lo que puede inflar el precio unitario efectivo. Debido a que el proceso RIM de JUCHENG es tan dimensionalmente estable, logramos rendimientos de casi 100% incluso en ensamblajes médicos complejos. Esta estabilidad reduce la necesidad de mano de obra costosa de "Ajuste Secundario" en sus instalaciones. Al entregar piezas listas para atornillar, ahorramos a su equipo de ingeniería miles en mano de obra manual, desplazando efectivamente el punto de equilibrio a favor de RIM para máquinas de alta complejidad y bajo volumen.
La volatilidad del mercado favorece la producción sin MOQ política de la instalación RIM de JUCHENG. En el sector de la robótica de rápido movimiento, las demandas del mercado pueden cambiar en meses. Comprometerse con un molde de acero de $100,000 es una apuesta de alto riesgo. JUCHENG le permite obtener hardware en lotes de 50 o 100 unidades, preservando su flujo de caja y brindándole la flexibilidad de pivotar su modelo de negocio sin estar anclado a herramientas obsoletas. Esta agilidad de capital es esencial para mantener una pista de I+D saludable, permitiéndole iterar en su ajuste de producto-mercado con la misma precisión que aplica a sus diseños mecánicos.
Estética de Superficie: Resolviendo la Crisis de Marcas de Hundimiento en el Diseño
La perfección visual es un requisito funcional para robots médicos y de consumo de alta gama. En la comparación de Surface Finish: RIM vs Injection Molding, the "Anti-Sink" nature of polyurethane is the primary aesthetic win. Traditional injection molding requires wall thicknesses to be uniform; any internal rib or boss thicker than 60% of the wall will create a "Sink Mark"—a visible depression on the exterior skin. Because RIM uses an expanding chemical reaction, JUCHENG can produce 10mm thick structural ribs against a 4mm wall with zero surface defects. This allows you to design unyielding hardware with integrated mounting features while maintaining a mirror-smooth Class-A finish.
Is RIM a good substrate for painting?
Yes. Polyurethane is the industry favorite for painting due to its high surface energy, ensuring that automotive-grade coatings bond permanently without the peeling issues common in PP or PE.
Integrated textures can be molded directly into the RIM skin, providing a durable, "Color-Through" aesthetic that hides scratches better than paint. JUCHENG utilize 5-axis CNC to machine VDI 3400 textures and custom brand logos directly into the mold cavity. These textures are especially vital for industrial robot parts that operate in abrasive environments, ensuring the machine looks professional even after years of field use. We also provide secondary services like Serigrafía y Marcado Láser in our Shenzhen hub, allowing you to add instruction labels and high-fidelity branding that survives 1,000+ clinical disinfection cycles.
Final surface verification is performed using non-contact optical metrology. JUCHENG’s QC team scans the entire aesthetic surface of your part to detect any "Orange-Peel" or microscopic waves before the part enters our dust-free painting suites. This level of technical oversight ensures that your 2-meter tall MRI shell or autonomous tractor hood possesses the retail-ready perfection that secures investor demo success and customer buy-in. By delivering hardware with integrated "Visual Stability," JUCHENG allows your team to focus on the high-value AI integration rather than manual surface rework.
Solución JUCHENG: Guía imparcial para hardware de alto valor
Dominating the large-format hardware market requires a partner that doesn't just sell one process, but understands them all. Jucheng Precision operates with a 24/7 manufacturing mindset in our Shenzhen precision manufacturing hub, delivering both high-pressure Moldeo de plástico personalizado and low-pressure RIM solutions. We provide a bridge to production that ensures your innovations move from CAD to field trial with 100% metallurgical and dimensional confidence. we provide análisis DFM gratuito en 24 horas to ensure your design is optimized for the unyielding reality of the field, whether you are building an autonomous medical assistant or a heavy-duty industrial mobile base.
Integrating your structural design with JUCHENG’s expertise ensures that your reaction injection molding vs. injection molding decision is based on performance data, not guesswork. we offer comprehensive DFM reviews within 24 hours, identifying potential thermal-expansion risks or machining bottlenecks in your design before they become field failures. Whether you are building an autonomous vineyard scout or a multi-part MRI housing, Jucheng Precision provides the rigid, precise, and chemicals-optimized foundations that keep your innovation moving through the high-stakes cycles and the years of hard labor.
Our facility is equipped with dedicated high-pressure RIM assembly cells and dedicated ISO-standard quality labs, allowing us to manage the entire hardware lifecycle in one location. we manage the complexity of multi-material bonding and automotive-grade finishing so your engineering team can focus on the motion control and the AI. By combining Shenzhen's speed with industrial-grade material verification and global quality standards, JUCHENG remains the preferred partner for the world's most aggressive hardware challenges. Contact the Shenzhen hub today to start your next project.
Preguntas frecuentes: Preguntas críticas para la selección de procesos y logística
Is RIM molding only for large parts?
While it owns the large part market, RIM is also superior for small parts requiring encapsulation of delicate electronics or complex variable walls.
How do you handle the high piece price of RIM at high volumes?
Once your annual volume exceeds 5,000 units, we help you transition to high-pressure injection molding using our in-house steel tooling department.
Can JUCHENG machine gasket grooves into 2-meter shells?
Yes. We utilize oversized 5-axis CNC machines to finish seal interfaces on molded blanks with +/- 0.05mm accuracy.
Is the RIM process suitable for medical-grade PEEK?
No. PEEK requires thermoplastic injection; for large medical parts, we use thermoset polyurethanes that simulate PEEK’s stiffness and chemical resistance.
What is the typical shipping time from Shenzhen for large prototypes?
We provide air-freight and sea-freight logistics with typical delivery to North America and Europe in 3 to 7 business days.
Mechanical instability and high tooling debt are absolute innovation killers for 2026 hardware. Partnering with Jucheng Precision ensures that your functional iterations are built with the cost-effective moldeo por inyección de reacción de poliuretano and specialized moldeo por inyección de reacción vs moldeo por inyección knowledge the industry demands. Reach out to our Shenzhen manufacturing hub today for a complete DFM review and build the unyielding foundation your autonomous fleet requires.

