


Los ingenieros de hardware pierden un tiempo crítico de producción cuando especifican los sujetadores mecánicos incorrectos para carcasas de chapa fina. Introducir roscas agresivas e inflexibles en paneles de aluminio blando sin calcular los límites de par máximo garantiza cuellos de botella inmediatos en la línea de montaje. La física de los sujetadores determina la vida útil operativa absoluta de su chasis industrial personalizado bajo vibración cinética.
Elegir entre Tornillos para chapa metálica y tuercas PEM representa la encrucijada estructural definitiva para la fabricación de precisión de hardware en [2026]. Estas dos tecnologías de fijación operan bajo paradigmas mecánicos completamente hostiles. Una extruye y aplasta violentamente el material nativo para crear su propio bloqueo por fricción, mientras que la otra incrusta un anclaje de acero permanente y de alta resistencia en el sustrato delicado.
Dominar esta matriz de decisiones de ensamblaje específica previene catastróficamente fallos en campo. Los equipos de adquisiciones deben evaluar brutalmente las tolerancias de los agujeros piloto, los umbrales de desgarre de rosca y los riesgos de corrosión galvánica localizada. La economía de precisión depende completamente de emparejar el sujetador designado con la frecuencia exacta de acceso de mantenimiento de la carcasa.
contenido:
Tornillos para chapa metálica vs tuercas PEM: ¿En qué se diferencian mecánicamente?
¿Cuándo se deben usar tornillos para chapa metálica en carcasas?
¿Cuándo se DEBE evitar el uso de tornillos para chapa metálica en el ensamblaje?
¿Cuáles son las verdaderas dinámicas de coste de ensamblaje para ambos?
¿Cómo optimiza Jucheng la chapa metálica personalizada en Shenzhen?
¿Cuáles son las preguntas frecuentes más críticas sobre sujetadores para chapa metálica?
Tornillos para chapa metálica vs tuercas PEM: ¿En qué se diferencian mecánicamente?
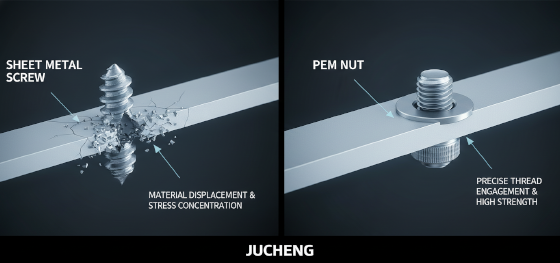
Los tornillos para chapa metálica tallan a la fuerza sus propias roscas de acoplamiento en sustratos dúctiles, mientras que las tuercas PEM proporcionan roscas de acero mecanizadas permanentes y pretaladradas que se presionan directamente en paneles delgados.
Los sujetadores autorroscantes utilizan un paso de rosca muy espaciado y un núcleo de acero endurecido. Mientras el atornillador neumático gira el tornillo, las roscas afiladas cortan agresivamente la pared del agujero piloto pretaladrado por CNC. Este brutal desplazamiento mecánico crea una fricción intensa, bloqueando firmemente el sujetador contra el metal circundante sin necesidad de una tuerca de respaldo trasera.
Las tuercas PEM (sujetadores de clinchado) alteran fundamentalmente la capacidad estructural del sustrato. Una prensa hidráulica masiva aprieta la tuerca endurecida en un agujero cortado con láser. La presión extrema obliga al aluminio blando del panel a fluir en frío hacia el anillo de clinchado dentado de la tuerca, incrustándola permanentemente en el chasis. Esto permite a los ingenieros usar pernos de máquina estándar y altamente precisos en carcasas increíblemente delgadas.
| Fijación Métrica | Tornillo Autorroscante para Chapa Metálica | Sujetador de Engrapado (Tuerca PEM) | Impacto en Ingeniería |
|---|---|---|---|
| Reutilización (Mantenimiento) | Extremadamente Baja (Se despoja fácilmente) | Infinita (Perno de máquina estándar) | Las tuercas PEM dominan los paneles de acceso removibles |
| Herramientas de Ensamblaje Requeridas | Taladro / Atornillador de Impacto | Prensa de Inserción Hidráulica | Los tornillos reducen drásticamente los costos de equipo |
| Resistencia a la Vibración | Moderada (Puede aflojarse) | Muy Alta (Con fijador de roscas) | El hardware PEM asegura los trenes de transmisión aeroespaciales |
| Grosor mínimo del sustrato | Requiere una pared lo suficientemente gruesa para morder | Hasta 0.030" (0,76 mm) | PEM asegura chasis electrónicos ultraligeros |
¿Cuándo se deben usar tornillos para chapa metálica en carcasas?
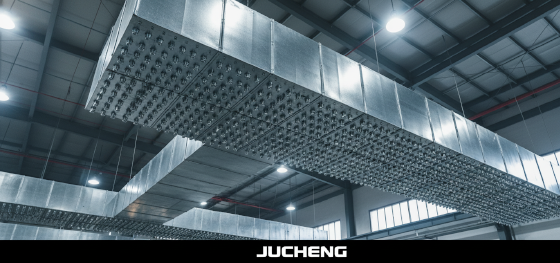
Especifique tornillos para chapa metálica exclusivamente para uniones de ensamblaje permanente de una sola vez en conductos de HVAC galvanizados pesados y soportes internos estáticos donde la reutilización de alto par sigue siendo completamente innecesaria.
Los sistemas de ventilación industrial dependen de superposiciones masivas de acero de calibre delgado. Enviar estos tubos masivos a una prensa hidráulica para la instalación de tuercas PEM representa una pesadilla logística. Los instaladores despliegan tornillos TEK autoperforantes directamente en el sitio de construcción. La punta de broca integrada corta violentamente su propio agujero piloto, penetrando dos capas de acero crudo en milisegundos.
Los ingenieros explotan activamente estas roscas agresivas para bloquear permanentemente ensamblajes ciegos. Si un soporte de fuente de alimentación interno se monta en el interior de un chasis de telecomunicaciones donde los técnicos no pueden alcanzar físicamente para sostener una tuerca hexagonal estándar, un sujetador autorroscante proporciona el bloqueo por fricción más rápido y económico disponible.
¿Cuándo se DEBE evitar el uso de tornillos para chapa metálica en el ensamblaje?
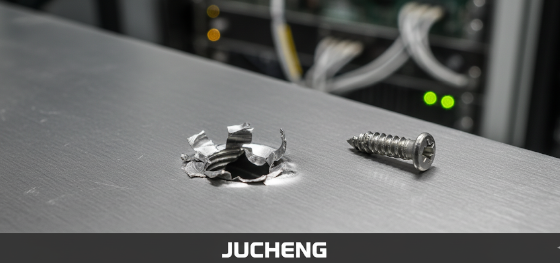
Desplegar sujetadores de rosca afilada en paneles de acceso dinámicos que requieren mantenimiento frecuente garantiza una falla catastrófica de la rosca y la ruina permanente del gabinete después de solo tres ciclos de extracción.
Cada vez que un técnico extrae un tornillo para chapa metálica y lo vuelve a introducir en un chasis de aluminio 5052 blando, las roscas de acero endurecido literalmente muerden la delicada pared de aluminio. El agujero piloto se expande rápidamente, perdiendo todo agarre por fricción. Este fenómeno fatal, conocido como torque-out, deja el tornillo girando sin fin en un cráter destruido y ahuecado.
Debe mandar absolutamente tuercas PEM o bloques CNC roscados gruesos para placas frontales de racks de servidores, puertas de compartimentos de batería y cargas útiles de drones altamente cinéticas. Además, apretar en exceso un tornillo autorroscante con un impactador no regulado causa cam-out instantáneo, destruyendo la cabeza Phillips en un cuenco metálico inútil que impide la extracción futura.
¿Cuáles son las verdaderas dinámicas de coste de ensamblaje para ambos?
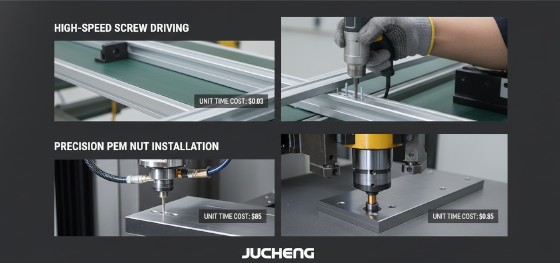
Los tornillos autorroscantes reducen drásticamente la adquisición inicial de hardware y el capital de herramientas, mientras que las tuercas PEM exigen mano de obra de inserción hidráulica más lenta y altamente especializada que dispara los presupuestos de prototipado.
Comprar diez mil tornillos para chapa metálica galvanizados cuesta meras fracciones de un centavo por unidad. Un trabajador de línea de ensamblaje armado con un atornillador neumático de alimentación automática puede fijar cincuenta cubiertas de gabinete en minutos sin mover el chasis de la cinta transportadora. Esta velocidad bruta domina la fabricación de electrónica de consumo de bajo margen.
La transición a tuercas PEM invierte la ecuación económica. Mientras que la tuerca de acero física sigue siendo relativamente barata, el proceso de mano de obra es extenuante. Los operadores deben alinear manualmente cada agujero específico en un chasis de aluminio pesado sobre el yunque de la prensa hidráulica, ciclando la máquina cientos de veces por unidad. La supervivencia estructural de élite exige grandes inversiones iniciales de mano de obra.
¿Cómo optimiza Jucheng la chapa metálica personalizada en Shenzhen?
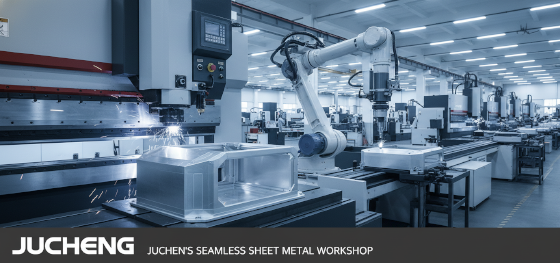
Operando en el corazón del centro de fabricación de precisión de Shenzhen, Jucheng despliega sistemas robóticos automatizados de inserción de hardware para reducir brutalmente los costos de mano de obra asociados con ensamblajes de tuercas PEM de alta gama.
Navigating global hardware procurement requires eliminating disjointed, third-party assembly vendors. Shipping laser-cut panels across the city for fastener insertion invites catastrophic dimensional warping and logistical delays. We centralize heavy CNC bending, laser cutting, and robotic press-fitting entirely under one heavily audited 8000-square-meter roof.
Our engineering teams aggressively execute Free DFM reviews prior to cutting your first blank. If your CAD blueprint specifies a self-tapping screw into a highly stressed 1mm aluminum plate, we immediately flag the strip-out risk and pivot the design to hardened steel clinching nuts. Backed by strict ISO9001:2015 protocols, we engineer absolute survivability.
¿Cuáles son las preguntas frecuentes más críticas sobre sujetadores para chapa metálica?
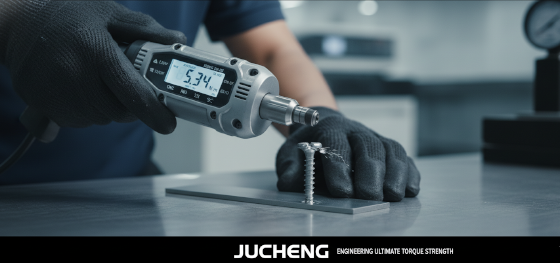
Resolving hardcore kinetic clamping variables prevents catastrophic structural separation during the high-vibration deployment of custom industrial hardware.
What dictates the exact pilot hole size for a sheet metal screw?
The pilot hole must mathematically align with the screw's inner root diameter, not the outer thread pitch. If the laser-cut hole is too small, the screw will bind, overheat, and snap its own head off. If the hole is too large, the sharp threads cannot bite into enough substrate, resulting in immediate torque-out and zero clamping force.
Can you use sheet metal screws directly into solid CNC machined aluminum blocks?
No, it represents a severe mechanical conflict. Driving coarse, aggressive threads deep into solid billet aluminum creates immense radial pressure that often snaps the hardened steel fastener. Solid CNC blocks require traditional drilled and tapped machine threads or specialized helical wire inserts for maximum pull-out strength.
Does dissimilar metal corrosion occur with these fasteners?
Yes, catastrophically. Driving a raw stainless steel sheet metal screw directly into an untreated magnesium or aluminum chassis in a highly humid environment triggers rapid galvanic corrosion. The aluminum substrate physically dissolves around the screw threads. Engineers must specify zinc-plated or specialized ceramic-coated fasteners to act as a chemical barrier.

