


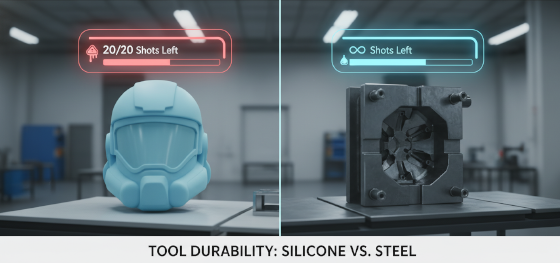
El impacto del precio es común al revisar un desglose de costos de moldeo al vacío Un gerente de compras que espera un método de prototipado barato a menudo se sorprende al ver una partida de $800 para una "Herramienta de Silicona". Después de todo, ¿no es solo caucho líquido vertido en una caja? Esta visión reduccionista ignora la mano de obra calificada y la ciencia de materiales necesarias para crear un molde funcional. A diferencia de un molde de inyección de acero, que es un activo permanente capaz de producir millones de piezas, un molde de silicona es un consumible sacrificial. Es una entidad biológica con una vida útil finita, que típicamente muere después de veinte ciclos debido a la degradación química. Por lo tanto, analizar el costo del molde de silicona requiere entender que no está comprando un bien duradero; está comprando una tirada limitada de potencial de replicación de alta fidelidad. Esta guía analiza las tres variables físicas—volumen, complejidad y vida útil—que determinan el precio de su utillaje blando.
Física del volumen: el costo del oro líquido
Intensidad laboral: el arte de la línea de partición
El requisito previo: inversión en el modelo maestro
Economía de la vida útil: el límite de 20 disparos
Optimización JUCHENG: diseño inteligente de moldes
Física del volumen: el costo del oro líquido
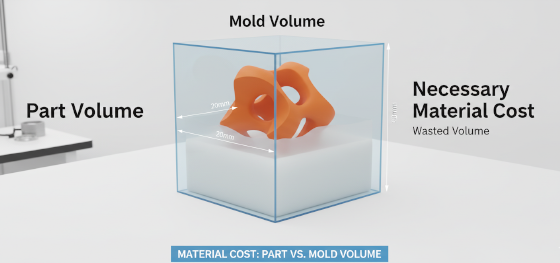
El consumo de materia prima impulsa el costo base. La silicona RTV (vulcanización a temperatura ambiente) de alta calidad no es lodo industrial barato; es un producto químico de ingeniería vendido por kilogramo. Determinar el costo comienza con el "Cubo Delimitador". Para asegurar que el molde no se rasgue bajo presión de vacío o se deforme durante el curado exotérmico de la resina, no podemos simplemente recubrir la pieza con una capa delgada. Debemos encerrar el modelo maestro en un bloque sólido de silicona con un margen estructural mínimo de 20 mm a 30 mm en todos los lados.
El escalado geométrico castiga agresivamente las piezas grandes. Un engranaje pequeño de 50 mm podría caber en una caja de moldeo que requiera solo 1 kg de silicona. Sin embargo, duplicar las dimensiones de la pieza no duplica el volumen de silicona—a menudo lo eleva al cubo. Una carcasa de casco de realidad virtual podría requerir un bloque masivo de 10 kg de silicona solo para mantener la integridad estructural. Dado que la silicona se factura por peso, una pieza grande inherentemente exige una tarifa de utillaje alta, independientemente de su simplicidad geométrica.
Intensidad laboral: el arte de la línea de partición
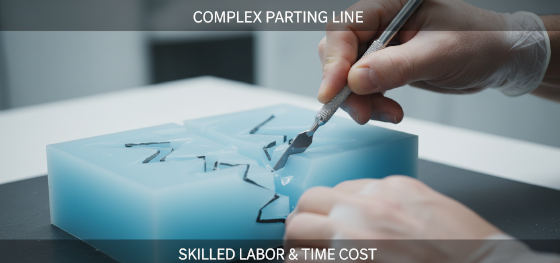
Crear un molde es una forma de arte manual, no un proceso automatizado. A diferencia del mecanizado CNC donde un robot hace el trabajo, los moldes de silicona son cortados a mano por técnicos maestros. La complejidad de su diseño dicta las horas de mano de obra requeridas. Una caja simple de "abrir y cerrar"—como la tapa de la batería de un control remoto—puede cortarse en treinta minutos usando una línea de partición plana.
Los socavados y las características internas complejas destruyen esta eficiencia. Si su diseño presenta agujeros de acción lateral, roscas internas o nervaduras profundas, el técnico debe diseñar una línea de partición compleja y no plana (a menudo en zigzag) para permitir que la pieza se desmolde sin rasgar el molde. Incluso pueden necesitar crear "núcleos de silicona" o insertos separados que se colocan manualmente en el molde antes de cada vertido. Un molde complejo para un colector de automóvil puede llevar a un artesano experto diez horas de corte y preparación. Usted está pagando por esta experiencia de alto valor.
El requisito previo: inversión en el modelo maestro
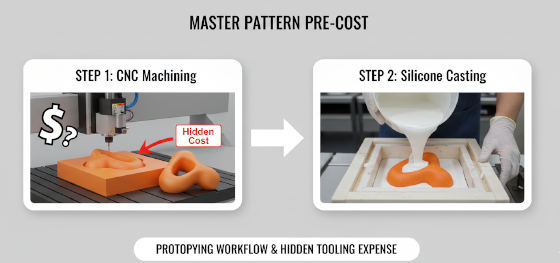
Los clientes a menudo olvidan que el molde de silicona es meramente una copia negativa. Antes de verter el caucho líquido, debemos poseer un positivo físico: el Patrón Maestro. Esto representa un significativo "Costo Oculto" dentro del presupuesto del utillaje. Normalmente fabricamos este patrón mediante mecanizado CNC de 5 ejes (para precisión) o impresión 3D SLA de alta resolución (para curvas complejas).
El acabado de este patrón maestro no es negociable. Debido a que la silicona replica cada detalle de la superficie hasta la micra, el patrón debe pulirse según la especificación exacta de la pieza final. Si requiere un acabado de alto brillo, un técnico debe lijar y pulir a mano el patrón durante horas. Esta mano de obra se carga por adelantado en el "Costo del Utillaje". Por lo tanto, una tarifa de molde de $800 podría consistir en $300 para el patrón maestro CNC, $200 para mano de obra de acabado y $300 para la silicona real y la mano de obra de vertido.
Economía de la vida útil: el límite de 20 disparos
La silicona es químicamente hostil al poliuretano. Cada vez que la resina cura dentro del molde, la reacción exotérmica y el ataque químico degradan la superficie de la silicona. Eventualmente, el molde se vuelve quebradizo, el acabado superficial se vuelve rugoso y las dimensiones comienzan a desviarse. Esto suele ocurrir después de 20 a 25 disparos.
Esta "Tasa de Mortalidad" actúa como un multiplicador de costos. Si su proyecto requiere 50 piezas, un molde es insuficiente. Debemos fabricar *dos* o *tres* moldes de silicona separados para cumplir con el pedido. Aunque solo necesitamos hacer el Patrón Maestro una vez, debemos pagar por el volumen de silicona y la mano de obra varias veces. Es por eso que los costos de moldeo al vacío escalan linealmente en pasos. Los gerentes de proyecto inteligentes optimizan sus tamaños de lote para alinearse con múltiplos de 20 para maximizar la utilidad de cada dólar gastado en utillaje.
Optimización JUCHENG: diseño inteligente de moldes
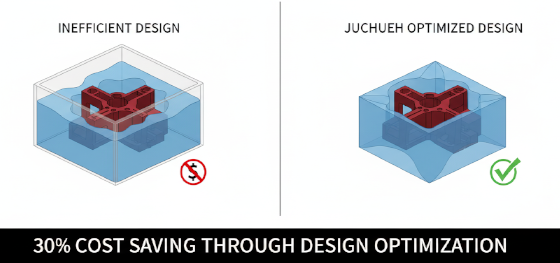
Reducir el costo del utillaje requiere previsión de ingeniería. Jucheng Precision emplea Diseño para Fabricación (DFM) específicamente para utillaje blando. Analizamos su archivo CAD para identificar "Asesinos de Moldes": características que requieren un volumen excesivo de silicona o socavados peligrosos. Al sugerir pequeños ajustes de diseño, como agregar ángulos de desmoldeo o dividir una pieza compleja en dos ensamblajes más simples, a menudo podemos reducir la complejidad del molde y el consumo de silicona en un 30%. Tratamos su presupuesto como un recurso finito, diseñando el utillaje no solo para la calidad, sino para la eficiencia económica.

