


La certeza de fabricación se desvanece cuando un ingeniero asume que una herramienta blanda es eterna. El moldeo al vacío se basa en una paradoja física: utilizamos un medio flexible y delicado para replicar resinas de ingeniería rígidas y de alto rendimiento. Esta relación es inherentemente autodestructiva. Cada ciclo exitoso acerca la herramienta un paso más al fallo catastrófico. Comprender las variables de la Vida del Molde de Silicona constituye la diferencia entre un lanzamiento de producto fluido y una parada de producción por pánico. La mayoría de los proveedores aficionados prometen un genérico "cincuenta disparos por molde" para asegurar un contrato, pero esto es una fabricación peligrosa. La realidad está dictada por la hostilidad química de la resina, la agresividad geométrica de la pieza y el perfil térmico del horno de curado. Esta guía ofrece una mirada forense a la mortalidad de un molde de silicona para fundición, asegurando que su equipo de adquisiciones pueda pronosticar con precisión los costos de reemplazo de herramientas y mantener la calidad de las piezas en un lote completo de cincuenta unidades.
Estandarización del Conteo de Disparos: El Umbral de 15-25 Unidades
Fatiga Molecular: El Impacto del Calor Exotérmico
Agresividad Geométrica: Donde los Moldes se Rompen Físicamente
Disolución Superficial: Previniendo el Efecto de Cáscara de Naranja
Rendimiento JUCHENG: Estrategias para la Extensión de la Vida Útil
Estandarización del Conteo de Disparos: El Umbral de 15-25 Unidades
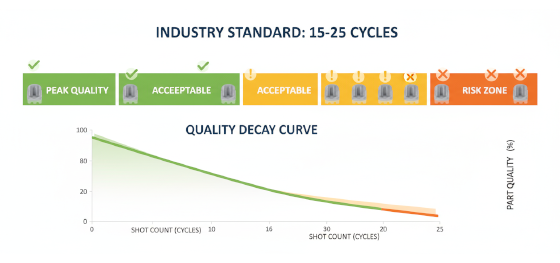
Establecer una línea base para la planificación de la producción requiere honestidad brutal sobre los límites del material. En la industria profesional del moldeo al vacío, el consenso para una herramienta de silicona de alta calidad oscila entre quince y veinticinco copias. Este no es un número arbitrario; representa el punto donde la integridad química y mecánica de la silicona RTV comienza a desviarse de las tolerancias de ingeniería estrictas. Para un gabinete simple con ángulos de salida generosos y poliuretano estándar similar al ABS, alcanzar veinticinco unidades es factible con un cuidado meticuloso. Sin embargo, si el proyecto requiere resinas transparentes de alta claridad o características de ajuste a presión agresivas, el molde puede comenzar a fallar tan pronto como en la duodécima unidad. Intentar llevar un molde a su cuadragésimo o quincuagésimo ciclo es una apuesta con la reputación de su marca. En esta etapa tardía, las dimensiones de la pieza se desplazan a medida que la pared de silicona pierde su módulo, y el acabado superficial se degrada en un desorden nublado y texturizado. Los gerentes de adquisiciones deben ver la herramienta como un activo consumible, presupuestando un molde nuevo por cada veinte unidades de demanda para asegurar que cada pieza en la caja se vea idéntica a la primera muestra aprobada.
Fatiga Molecular: El Impacto del Calor Exotérmico
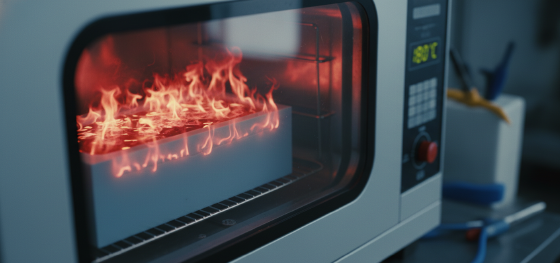
La guerra química ocurre dentro del molde durante cada ciclo de curado. Las resinas de poliuretano son termoestables, lo que significa que se solidifican mediante una reacción exotérmica que genera un calor interno significativo. A medida que la resina se encuentra dentro de la cámara de vacío y posteriormente en el horno de curado, sufre un "remojo térmico". Este calor ataca agresivamente los enlaces cruzados moleculares de la silicona. Simultáneamente, los químicos agresivos dentro de ciertos sistemas de resina—particularmente aquellos utilizados para piezas ópticamente claras o componentes de alta resistencia al calor—actúan como solventes. Estos químicos lixivian gradualmente el aceite de silicona de la superficie del molde. Este proceso, conocido como "envenenamiento por silicona", deja la cavidad del molde quebradiza y seca. A medida que el aceite de silicona desaparece, el material pierde su lubricidad y elasticidad naturales. El resultado es un molde que se vuelve cada vez más propenso a microgrietas. Una vez que aparecen estas fisuras microscópicas, capturan el próximo vertido de resina, que luego actúa como una cuña para ensanchar la grieta durante el desmoldeo. Este ciclo de lixiviación química y fatiga térmica es el principal impulsor del Vida del Molde de Silicona agotamiento.
Agresividad Geométrica: Donde los Moldes se Rompen Físicamente
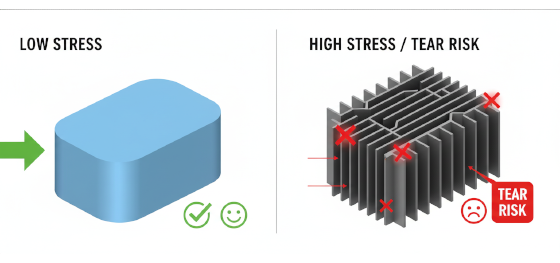
La geometría física dicta la tensión mecánica ejercida sobre las paredes elastoméricas durante la fase de "extracción". Las piezas que presentan nervaduras profundas y delgadas o esquinas internas afiladas crean "concentradores de tensión" dentro de la silicona. Cuando el técnico separa las mitades del molde para retirar la pieza, estas características delgadas de silicona están sometidas a intensas fuerzas de tracción. Si una nervadura tiene un ángulo de salida cero, la fricción entre el poliuretano curado y la pared de silicona es inmensa. Después de varios ciclos, la silicona alcanza su límite de "resistencia al desgarro". Eventualmente, un pequeño trozo del molde se adherirá a la pieza y se desprenderá, dejando una cavidad permanente en la herramienta. A partir de ese momento, cada pieza producida tendrá un "grano" o defecto correspondiente en esa ubicación exacta. Frecuentemente vemos este fallo en disipadores de calor complejos o chasis electrónicos entrelazados donde el diseñador ha priorizado características compactas sobre la realidad de fabricación. Gestionar estas tensiones geométricas mediante un DFM inteligente—como agregar un mero grado de ángulo de salida o redondear una esquina afilada—puede a menudo extender la vida de un molde en un 30%, retrasando el desgarro inevitable que mata una herramienta de alta complejidad.
Disolución Superficial: Previniendo el Efecto de Cáscara de Naranja
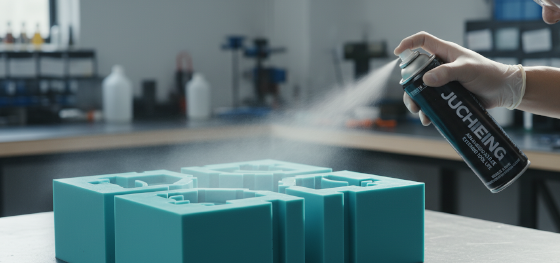
Surface realism dissolves long before the mold physically breaks. The first sign of an aging tool is often the "Orange Peel Effect." Because the silicone is leaching oil and suffering from thermal shock, the once-smooth, mirror-like surface of the cavity begins to warp and pucker on a microscopic level. This change is subtle at first, appearing as a slight loss of gloss. By the twentieth shot, the surface of the cast part will look mottled and uneven. For consumer-facing products like high-end smartphones or medical handhelds, this loss of aesthetic fidelity is a deal-breaker. Furthermore, as the surface becomes "sticky" due to oil depletion, the technician must apply more release agent spray. Excessive release agent builds up in the corners of the mold, rounding off sharp details and further muddying the part's crispness. This is the "Aesthetic Horizon"—the point where the part is still dimensionally correct but no longer represents the premium design intent. Jucheng Precision monitors this surface transition with hawk-like intensity, advising clients to refresh the tool the moment the optical clarity or texture uniformity begins to drift.
Rendimiento JUCHENG: Estrategias para la Extensión de la Vida Útil
Jucheng Precision treats Vida del Molde de Silicona as an engineering challenge to be optimized, not an inevitable defeat. Our performance preservation strategy begins with material selection. We refuse to use generic, low-cost silicones. Instead, we invest in premium, high-tear-strength RTV-2 systems that exhibit superior chemical resistance to polyurethane attack. Simultaneously, we employ "Active Thermal Management." Instead of "blasting" molds in high-heat ovens, we utilize stabilized, gradual cooling cycles that minimize the thermal shock to the polymer chains. We also leverage our surgical mold-cutting techniques to create "Low-Stress Parting Lines" that reduce the force required for demolding. Crucially, our engineers perform a complimentary DFM review for every project, flagging the specific "mold killers" in your design before the first tool is ever poured. We don't just deliver parts; we deliver a managed manufacturing lifecycle that protects your budget and your timeline. Experience the peace of mind that comes from professional process control. Contact JUCHENG today to discuss your next high-volume prototype run.

