


El rechazo cosmético en hardware de alto riesgo a menudo se centra en una única y sutil depresión superficial. Los diseñadores industriales pasan meses perfeccionando el reflejo especular de un dispositivo de consumo de lujo o una carcasa de monitor médico, solo para encontrar que las piezas moldeadas finales están estropeadas por sombras rítmicas ubicadas directamente opuestas a nervaduras y salientes internos. Estas marcas de hundimiento en moldeo por inyección no son meros accidentes de la máquina; son manifestaciones físicas de un desequilibrio termodinámico. En el mundo inflexible de la fabricación de alta presión, el plástico es un aislante que odia enfriarse de manera uniforme. Cuando el núcleo de una sección gruesa permanece fundido mucho después de que la piel exterior se haya solidificado, la contracción volumétrica resultante tira de la superficie hacia adentro, creando una cicatriz visual permanente. Navegar por la patología de los defectos de moldeo por inyección requiere ir más allá de simples ajustes de máquina y entrar en el dominio del "DFM Forense". Jucheng Precision opera como una clínica de fabricación estratégica, identificando "Puntos Calientes" geométricos en la fase digital para garantizar que sus superficies Clase A permanezcan planas, nítidas y listas para la venta al por menor.
Establecer una producción sin hundimientos requiere una auditoría desapasionada de la relación diseño-proceso. Los aficionados a menudo intentan "arreglar" el hundimiento aumentando la presión de inyección, solo para desencadenar fallos secundarios como rebabas o adherencia de la pieza. Las soluciones reales existen en la geometría de la pieza y en el tiempo científico del congelamiento de la compuerta. Jucheng Precision elimina estos dolores de cabeza de fabricación proporcionando una revisión DFM complementaria y de alta profundidad antes de que se corte un solo bloque de acero P20. Interrogamos la relación de cada nervadura, saliente y característica de montaje para asegurarnos de que no actúen como reservorios térmicos. Esta guía deconstruye la física de la contracción, la regla obligatoria del 50% de espesor de nervadura y las variables de proceso necesarias para mantener sus prototipos y lotes de producción en masa dimensionalmente soberanos.
Física de la Contracción: Definiendo la Trayectoria del Hundimiento
Forense de Diseño: Dominando la Regla del 50% de Espesor de Nervadura
Moldeo Científico: Congelamiento de Compuerta y Dinámica de Empaque
Patología de Polímeros: Contracción Cristalina vs Amorfa
Protocolo JUCHENG: Eliminando Puntos Calientes Geométricos
Física de la Contracción: Definiendo la Trayectoria del Hundimiento
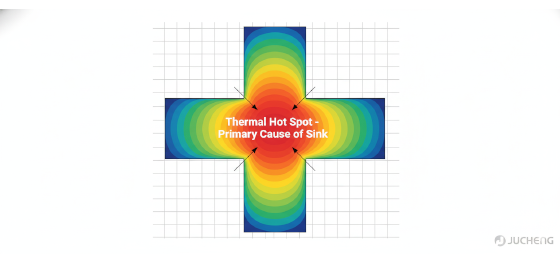
El cambio volumétrico es una ley ineludible de la termodinámica de polímeros. A medida que el plástico fundido se inyecta en un molde enfriado, comienza a perder energía y contraerse. Si la pieza tiene un espesor de pared uniforme, esta contracción ocurre de manera global y predecible. Sin embargo, la mayoría de los diseños funcionales requieren refuerzos internos como nervaduras o salientes para tornillos. Estas características crean "Intersecciones Pesadas" donde el volumen de plástico es significativamente mayor que la pared nominal. Esta masa extra actúa como un aislante térmico; la piel exterior se congela contra el acero del molde casi instantáneamente, pero el "Punto Caliente" interno permanece fluido y expandido. A medida que este núcleo oculto finalmente se enfría y se contrae, tira de la piel solidificada. Debido a que la piel aún está caliente y dúctil, cede a este vacío interno, hundiéndose hacia adentro. El resultado es una abolladura visible en la cara cosmética del "lado A". Entender que marcas de hundimiento en moldeo por inyección es un síntoma de "Enfriamiento Diferencial" permite a los ingenieros dejar de luchar contra la máquina y comenzar a optimizar la geometría. Tratamos cada intersección como un desafío termodinámico, asegurando que ninguna sección de su pieza retenga el calor significativamente más tiempo que sus vecinas.
Forense de Diseño: Dominando la Regla del 50% de Espesor de Nervadura
Las relaciones geométricas siguen siendo la defensa principal contra el colapso cosmético de la superficie. El estándar de la industria para prevenir marcas de hundimiento en moldeo por inyección es la "Regla 50-60%". Este mandato dicta que el espesor de una nervadura interna en su base no debe exceder el 60% del espesor de la pared principal, y para piezas de alto brillo, Jucheng Precision recomienda un 50% más conservador. Si diseñas una pared nominal de 3 mm con una nervadura de 3 mm de espesor, has creado una unión térmica masiva que inevitablemente se hundirá. Al adelgazar la base de la nervadura, reduces la masa térmica localizada, permitiendo que la intersección se enfríe casi a la misma velocidad que la pared principal. Para los cubos de tornillos, implementamos estrategias de "Aislamiento de Base" o "Corazón Hueco". En lugar de unir un cilindro sólido y grueso directamente a la pared, sugerimos una ranura rebajada o "foso" alrededor de la base del cubo para mantener secciones de pared delgadas. Estas maniobras de diseño son optimizaciones de "Costo Cero" que ahorran miles de dólares en piezas desechadas y retrabajos de molde más adelante en el ciclo de producción. Priorizamos el "Enfriamiento Laminar" sobre la fuerza bruta, asegurando que sus piezas sean rígidas pero hermosas.
Moldeo Científico: Congelamiento de Compuerta y Dinámica de Empaque

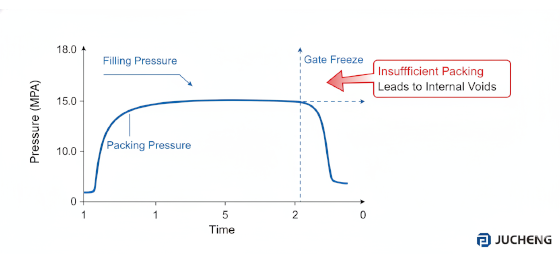
El control de procesos sirve como la "Red de Seguridad" final para diseños que se encuentran al borde del umbral de hundimiento. Una vez que el diseño está congelado, defectos de moldeo por inyección debe gestionarse a través de la física del ciclo de inyección. La fase crítica es "Empaque y Mantenimiento". Después de llenar la cavidad, la máquina continúa empujando plástico fundido hacia el molde para compensar la contracción que ocurre durante el enfriamiento. Si la "Presión de Empaque" es demasiado baja o el "Tiempo de Mantenimiento" es demasiado corto, el centro de la pieza se encogerá sin recibir material adicional para llenar el vacío. Una operación de moldeo profesional realiza un "Estudio de Congelación de Compuerta" para determinar exactamente cuándo se solidifica el plástico en la compuerta. Si la máquina deja de empujar antes de que la compuerta se congele, el plástico presurizado dentro de la cavidad puede fluir *hacia atrás* hacia el canal, empeorando las marcas de hundimiento. Jucheng Precision utiliza protocolos de moldeo científico para encontrar la "Ventana de Moldeo" donde la presión se maximiza sin causar rebaba. Aseguramos que la cavidad permanezca presurizada hasta que la columna estructural de la pieza sea estable, "forzando" efectivamente al plástico a mantenerse plano contra el acero.
Patología de Polímeros: Contracción Cristalina vs Amorfa
La química del material dicta la severidad de la reacción de hundimiento. No todos los plásticos son iguales en cuanto a cambio volumétrico. Los polímeros cristalinos y semicristalinos, como el polipropileno (PP), el nailon (PA) y el polietileno (PE), exhiben una contracción agresiva porque sus moléculas se pliegan en estructuras ordenadas y densamente empaquetadas al enfriarse. Esta transición causa una reducción dramática en el volumen, resultando a menudo en marcas de hundimiento severas si se ignoran las relaciones de diseño. Por el contrario, los plásticos amorfos como el ABS y el policarbonato (PC) tienen cadenas moleculares aleatorias y enredadas que ocupan más espacio incluso cuando son sólidos, resultando en tasas de contracción más bajas y mejor fidelidad superficial. Los ingenieros de Jucheng Precision actúan como sus "Navegantes de Materiales". Si su proyecto requiere la resistencia química del nailon pero su diseño presenta secciones pesadas, podemos recomendar un grado relleno de vidrio para reducir la contracción global. Comprender el "Reloj Biológico" de su polímero elegido nos permite predecir el comportamiento de hundimiento antes de que se dispare el primer disparo, asegurando que su elección de material no sabotee sus objetivos estéticos.
Protocolo JUCHENG: Eliminando Puntos Calientes Geométricos
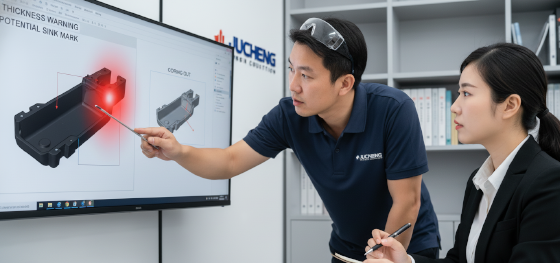
El éxito en ingeniería en Jucheng Precision se basa en la auditoría proactiva de DFM. No solo "moldeamos y enviamos"; verificamos que su diseño esté físicamente listo para una producción de alto rendimiento. Cuando sube un archivo CAD 3D a nuestra instalación, nuestros ingenieros veteranos utilizan tecnología avanzada Moldflow para identificar cada "Punto Caliente" potencial propenso a hundimientos. Proporcionamos comentarios de diseño específicos, recomendando un cubo hueco aquí o una nervadura más delgada allá, para garantizar que sus superficies Clase A permanezcan impecables. Nuestra instalación integrada, que alberga más de 150 máquinas CNC y bahías especializadas de Herramental Rápido, asegura que estas optimizaciones se ejecuten con fidelidad quirúrgica en el acero de la herramienta. Deje de apostar su presupuesto de I+D en diseños que inevitablemente fallarán en la auditoría visual. ¿No está seguro de si su espesor de pared es uniforme o sus relaciones de nervadura son correctas? Suba su archivo CAD 3D a JUCHENG hoy para una Revisión de DFM gratuita. Nuestros expertos detectarán defectos de moldeo por inyección antes de que le cuesten dinero, asegurando que el lanzamiento de su producto sea estable, rentable y listo para el comercio minorista.

