


Las primeras impresiones son ópticas, pero los juicios finales son táctiles. Cuando un interesado recoge un prototipo físico, su pulgar se desliza instintivamente por la superficie para evaluar la calidad. Si encuentra las crestas ásperas y rítmicas de una fabricación basada en capas, la ilusión de un producto terminado se desvanece al instante. En el ámbito de alto riesgo de la electrónica de consumo y la validación de dispositivos médicos, la fidelidad superficial no es meramente una preferencia cosmética; es un requisito funcional para evaluar la ergonomía, la integridad del sellado y el valor de la marca. La comparación técnica de Acabado Superficial: Vaciado al vacío vs Impresión 3D es fundamentalmente una batalla entre "Escalones Digitales" y "Replicación Analógica". Si bien la fabricación aditiva ha logrado avances masivos en resolución, sigue limitada por la física de dividir un modelo 3D en capas 2D. El vaciado al vacío, por el contrario, opera bajo la lógica de la conformidad líquida, lo que le permite capturar texturas superficiales con precisión a nivel atómico. Esta guía analiza la realidad microscópica de los promedios de rugosidad (Ra), el desafío del mapeo de texturas VDI y por qué el silicón líquido sigue siendo el único camino viable para prototipos cosméticamente perfectos.
El problema de las líneas de capa: Anatomía de una escalera
Fidelidad del silicón: El efecto espejo líquido
Texturas industriales: Descifrando los estándares VDI y SPI
El impuesto del lijado: Mano de obra oculta en el acabado aditivo
El problema de las líneas de capa: Anatomía de una escalera
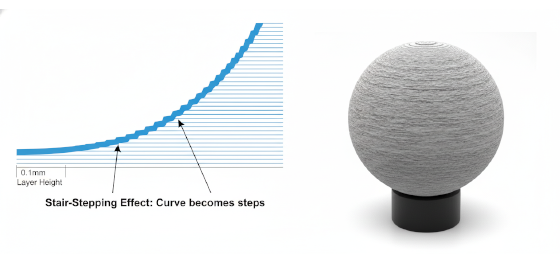
La geometría dicta la rugosidad inevitable de la fabricación aditiva. Independientemente de si utiliza Modelado por Deposición Fundida (FDM), Estereolitografía (SLA) o Multi Jet Fusion (MJF), la máquina construye la pieza apilando rebanadas bidimensionales. Este proceso introduce un fenómeno conocido como "Efecto de Escalón". En una pared vertical, estas capas se apilan ordenadamente. Sin embargo, en cualquier superficie curva o ángulo de salida, el borde de cada capa sobresale ligeramente, creando una escalera microscópica. Incluso con impresión SLA de alta resolución a alturas de capa de 0.05 mm, estos escalones siguen siendo visibles bajo luz de inspección y palpables al tacto de la uña.
El análisis cuantitativo revela la gravedad de este problema. Una impresión FDM estándar típicamente exhibe un Promedio de Rugosidad (Ra) entre 10 µm y 20 µm, que se siente como papel de lija de grano medio. Las piezas de MJF y SLS, aunque mecánicamente robustas, poseen una superficie granular y porosa con un Ra de aproximadamente 5 µm a 10 µm, que recuerda a piedra sin pulir o cubos de azúcar. Si bien el alisado con vapor puede reducir esto a 1-2 µm, a menudo redondea los bordes afilados y oblitera los detalles finos. Para un diseñador industrial que intenta simular la superficie Clase A de un tablero de automóvil moldeado por inyección (típicamente Ra < 0.1 µm), la impresión 3D en bruto simplemente no puede proporcionar la reflexión especular necesaria. La luz se dispersa a través de las líneas de capa, resultando en una apariencia difusa y "mate" que grita "prototipo" en lugar de "producto"."
Fidelidad del silicón: El efecto espejo líquido
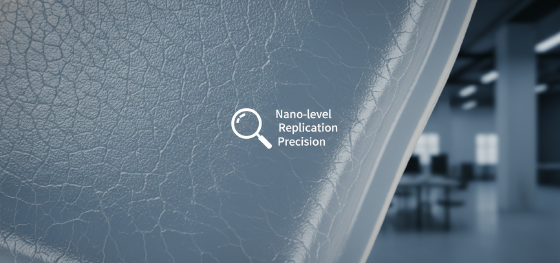
El vaciado al vacío opera en una dimensión física diferente. El silicón RTV (Vulcanizado a Temperatura Ambiente) utilizado para crear el molde es un líquido con una tensión superficial extremadamente baja. Cuando se vierte bajo vacío, fluye hacia cada grieta microscópica del patrón maestro. No "aproxima" la superficie con polígonos o capas; moja la superficie por completo. Esto permite que el silicón capture detalles tan pequeños como una huella dactilar humana. Si el patrón maestro está pulido a un acabado de espejo óptico (SPI A2), el molde de silicón reflejará ese espejo perfectamente. Si el maestro tiene un granulado de cuero específico, el silicón replicará ese granulado.
Esta "Fidelidad de Transferencia" es el superpoder del vaciado de poliuretano. Jucheng Precision aprovecha esto enfocando toda nuestra mano de obra manual en el patrón maestro único. Utilizamos mecanizado CNC o SLA de alta resolución para crear la geometría inicial, y luego nuestros modelistas maestros pasan horas puliendo a mano esa única unidad hasta la perfección. Una vez que ese maestro es impecable, el molde de silicón actúa como un dispositivo de clonación. Cada pieza de poliuretano posterior vertida en ese molde emerge con el mismo acabado superficial exacto, hasta el nanómetro. No hay líneas de capa porque la pieza se formó químicamente como una masa líquida monolítica única, no como una pila de rebanadas.
Texturas industriales: Descifrando los estándares VDI y SPI
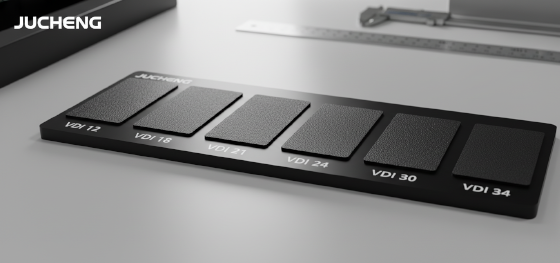
Comunicar los requisitos superficiales requiere un lenguaje estandarizado. En el mundo del moldeo por inyección, hablamos en grados VDI 3400 (Electroerosión) o SPI (Sociedad de la Industria del Plástico). La impresión 3D lucha inmensamente para replicar estos estándares específicos directamente desde el archivo CAD. Simplemente no se puede "imprimir" una textura de chispa VDI 34; la resolución de la impresora es demasiado gruesa y las líneas de capa interfieren con el patrón del granulado. El resultado es a menudo un ruido digital desordenado que no se parece en nada al acabado deseado.
El vaciado al vacío es el único método de prototipado rápido capaz de una verdadera simulación VDI. Jucheng Precision mantiene una biblioteca física de placas de textura. Cuando especifica un acabado "VDI 24" para el agarre de su dispositivo portátil, aplicamos esa textura exacta al patrón maestro. Podemos lograr esto mediante chorro de arena con un grano de medio específico o aplicando pieles de mold-tech especializadas antes de verter el silicón. Las piezas fundidas resultantes poseerán la textura mate auténtica y uniforme de una pieza de producción. Incluso podemos lograr acabados "Dual-Gloss", donde un área de la pieza es de alto brillo (SPI A2) para una ventana de visualización, y el área adyacente es texturizada (VDI 30) para resistencia a huellas dactilares. Este nivel de sofisticación cosmética es imposible de lograr con una sola ejecución de impresión 3D.
El impuesto del lijado: Mano de obra oculta en el acabado aditivo
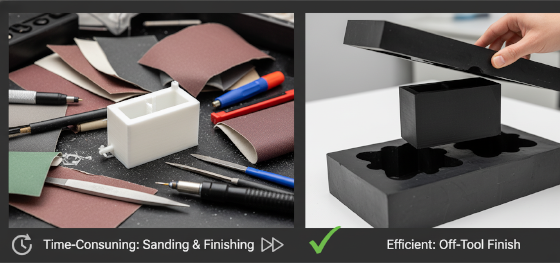
Lograr un acabado de calidad de sala de exposición en una pieza impresa en 3D es posible, pero conlleva un alto "Impuesto de Mano de Obra". Transformar una impresión SLA en bruto en un modelo visual brillante requiere que un técnico lije la superficie progresivamente, comenzando con grano 400, pasando a 800, 1500 y finalmente 2000, antes de aplicar imprimación y pintura. Este proceso elimina material, alterando potencialmente tolerancias dimensionales críticas. Peor aún, las geometrías complejas con esquinas internas profundas o rejillas empotradas son físicamente imposibles de lijar a mano. Las líneas de capa en estas áreas de difícil acceso permanecen visibles, marcando permanentemente la pieza como un prototipo.
Casting creates "Net Shape" surfaces. Because the surface finish is intrinsic to the mold, the part exits the tool 95% finished. There is no risk of over-sanding critical features because no sanding is required on the visible surfaces. The only post-processing involves removing the feed gate and a light flash trim. This efficiency allows Jucheng Precision to deliver ten, twenty, or fifty cosmetically identical units in less time than it would take to hand-finish five printed parts. If your project demands the visual authority of a final product—where light reflections are crisp, textures are uniform, and layer lines are non-existent—vacuum casting is the undisputed master of surface reality.

