


Las tendencias de miniaturización en electrónica de consumo y diagnóstico médico representan un asalto violento a los límites tradicionales de fabricación. Cuando un ingeniero de diseño finaliza un modelo CAD para un marco de dron de alto rendimiento o un sensor quirúrgico portátil, el principal adversario no es la falla estructural, sino la física de la solidificación. En el mundo de alta velocidad del hardware de precisión, el proceso de moldeo por inyección de pared delgada es una carrera contra el "Reloj Térmico". Cuando los espesores de pared descienden por debajo de 1,0 mm, el polímero fundido—que actúa como aislante térmico—pierde su energía casi instantáneamente al tocar el acero enfriado del molde. Si la cavidad no se llena en una fracción de segundo, la masa fundida se "congela", lo que resulta en moldeo por inyección con disparo corto y rechazo catastrófico del lote. Navegar por este cuello de botella requiere más que alta presión; requiere una infraestructura especializada de prensas de inyección de alta velocidad y ventilación quirúrgica del molde. Jucheng Precision opera como un centro de fabricación de alta fidelidad, proporcionando la profundidad técnica y el proceso de moldeo por inyección control especializado necesario para garantizar que sus carcasas ultradelgadas posean la columna vertebral mecánica y el alma estética requeridos para la entrada al mercado.
Establecer una producción estable de pared delgada exige el rechazo de la lógica de moldeo de "Propósito General". Las máquinas de inyección estándar carecen de la aceleración y el tiempo de respuesta hidráulica para llenar una pared de 0,5 mm antes de que las cadenas de polímero se bloqueen. Jucheng Precision elimina estos desastres de "Hesitación de Flujo" utilizando prensas totalmente eléctricas e híbridas equipadas con acumuladores de nitrógeno—reservorios de alta presión que proporcionan una ráfaga momentánea de energía para impulsar la masa fundida hacia la cavidad. Esta guía deconstruye la física de la relación L/t, la necesidad de resinas de alto MFI, y por qué nuestro utillaje "Libre de Rebaba" es la póliza de seguro obligatoria para los innovadores de hardware en el mercado electrónico de 2026. No solo "llenamos cavidades"; gestionamos un evento termodinámico que ocurre en un abrir y cerrar de ojos.
Dinámica de Flujo: Dominando la Paradoja de la Relación L/t
Velocidad Mecánica: El Papel de los Acumuladores de Nitrógeno
Integridad Atmosférica: Ventilación Quirúrgica para Aire de Alta Velocidad
Soberanía del Material: Elección de Polímeros de Alto MFI
PROTOCOLO JUCHENG: Ejecución de Pared Delgada con Cero Defectos
Dinámica de Flujo: Dominando la Paradoja de la Relación L/t
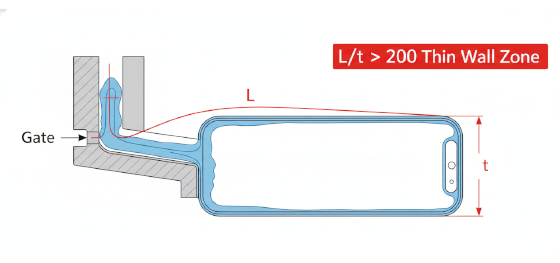
La viabilidad mecánica en el diseño de pared delgada se rige por la relación "Longitud-Espesor" (L/t). Esta métrica define la distancia máxima que un polímero fundido puede viajar (L) en relación con el espesor nominal de la pared (t) antes de que la caída de presión se vuelva insuperable. En un diseño de moldeo por inyección, una relación L/t inferior a 150 se considera segura. Sin embargo, el proceso de moldeo por inyección de pared delgada frecuentemente empuja esta relación más allá de 250. Cuando diseñas una pared de 0.8mm que debe abarcar 200mm, esencialmente estás pidiendo al plástico que se comporte como agua bajo estrés extremo. Los ingenieros de Jucheng Precision utilizan la simulación Moldflow para mapear estos "Caminos de Flujo". Si la relación L/t excede el límite físico del material, el frente de fusión se detendrá, creando líneas de soldadura débiles y atrapamientos de aire. Resolvemos esto a través de estrategias de "Líder de Flujo" y configuraciones de múltiples compuertas, descomponiendo efectivamente un camino de flujo largo e imposible en varios segmentos más pequeños y manejables. Tratamos tu geometría como un rompecabezas de dinámica de fluidos, asegurando que cada esquina de la pieza alcance el 100% de densidad antes de que se congele el primer enlace molecular.
Velocidad Mecánica: El Papel de los Acumuladores de Nitrógeno
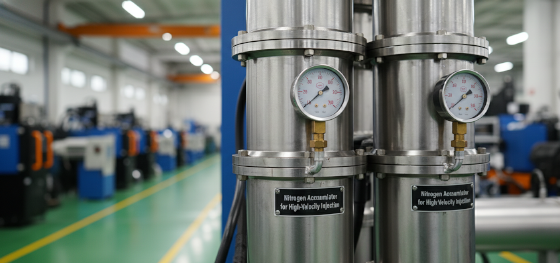
La velocidad de inyección es la principal defensa contra la solidificación prematura. En un proceso de moldeo por inyección de pared delgada, el "Tiempo de Llenado" a menudo se mide en milisegundos. Las máquinas hidráulicas estándar, que dependen de la respuesta lenta de una bomba, no pueden alcanzar la velocidad máxima lo suficientemente rápido como para superar el ciclo de enfriamiento. Jucheng Precision utiliza prensas especializadas de alta velocidad equipadas con acumuladores hidráulicos. Estos cilindros cargados con nitrógeno actúan como un "Disparo de Adrenalina" para la máquina, liberando una ráfaga masiva de energía que impulsa el tornillo de inyección a velocidades superiores a 600mm/s. Esto nos permite llenar una carcasa médica compleja antes de que la "Capa Congelada" del plástico pueda estrangular el flujo. A continuación se muestra el delta de rendimiento técnico que observamos al comparar el moldeo estándar con el moldeo de pared delgada:
| Variable del Proceso | Moldeo Estándar | Moldeo de Pared Delgada (JUCHENG) |
|---|---|---|
| Velocidad de inyección | 50 - 150 mm/s | 300 - 800+ mm/s |
| Presión de inyección | 10,000 - 15,000 PSI | 22,000 - 35,000+ PSI |
| Tiempo de Llenado | 1.0 - 3.0 Segundos | 0.1 - 0.5 Segundos |
Integridad Atmosférica: Ventilación Quirúrgica para Aire de Alta Velocidad
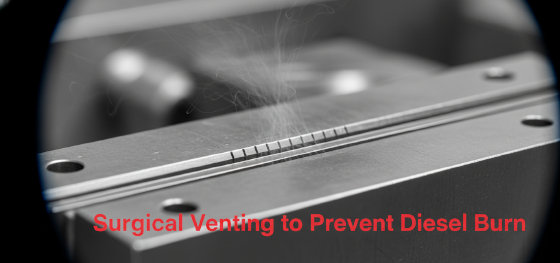
La resistencia atmosférica se convierte en una fuerza explosiva a altas velocidades. Cuando el plástico fundido entra en un molde en 0.2 segundos, el aire dentro de la cavidad debe ser evacuado a la velocidad del sonido. Si la ventilación es insuficiente, el aire se comprime tan violentamente que se enciende, resultando en marcas de quemadura por moldeo por inyección—un fenómeno conocido como el "Efecto Diesel". En un recinto de pared delgada, estas marcas de quemadura son más que cosméticas; representan un punto débil carbonizado que se agrietará bajo estrés. Los fabricantes de moldes de Jucheng Precision utilizan protocolos de "Ventilación Quirúrgica", cortando microcanales (a menudo de 0.015mm de profundidad) al final de cada camino de flujo y alrededor de cada cubo de montaje interno. Utilizamos ventilación asistida por vacío para las geometrías más exigentes, succionando físicamente el aire de la cavidad meros milisegundos antes de que llegue el plástico. No solo "inyectamos resina"; gestionamos la atmósfera dentro del acero para asegurar que tus piezas lleguen prístinas y estructuralmente soberanas.
Soberanía del Material: Elección de Polímeros de Alto MFI
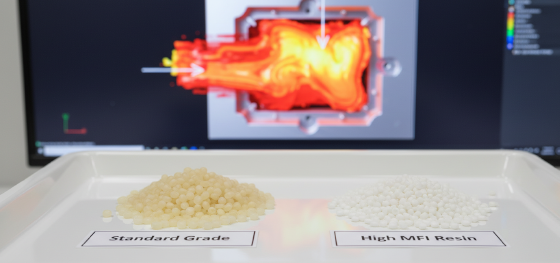
Rheology dictates the "Success Ceiling" of the proceso de moldeo por inyección de pared delgada. Standard Los materiales de moldeo por inyección often possess a molecular weight that is too high for thin-section travel. Jucheng Precision engineers act as your "Resin Navigators," steering projects toward materials with a high Melt Flow Index (MFI). For example, a standard ABS might have an MFI of 10, whereas a thin-wall grade ABS can reach 40 or higher. This lower viscosity reduces the internal pressure required to fill the part, effectively lowering the tonnage requirement and preventing Injection molding flash. We also analyze the "Crystallization Speed" of the resin; for thin walls, we need polymers that remain fluid long enough to pack out the features, but solidify instantly once the pressure is held. By matching the polymer chemistry to the high-velocity cycle, we ensure your prototypes possess the flexural modulus needed for ruggedized electronics without the manufacturing fragility of standard mockups.
PROTOCOLO JUCHENG: Ejecución de Pared Delgada con Cero Defectos
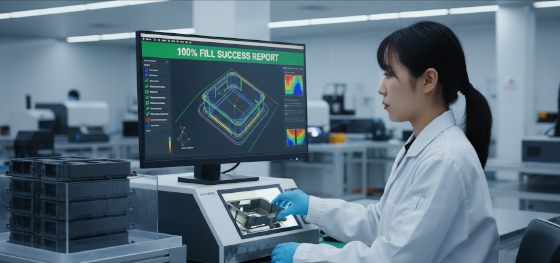
Engineering excellence at Jucheng Precision is built on the foundation of predictive metrology and rigid tooling. Because thin-wall molding requires extreme pressures (exceeding 25,000 PSI), the mold itself must be a fortress. Our facility, housing over 150 CNC machines and 25 high-precision 5-axis centers, is optimized for the aggressive machining of hardened H13 and S136 tool steels. We utilize extra-large support pillars and thicker mold plates to prevent "Mold Flex," which is the primary cause of dimensional drift in thin-walled components. When you upload a CAD file to our facility, our veteran engineers perform a comprehensive "L/t Audit" and Moldflow analysis. We identify the "Hot Spots" and "Pressure Gaps" that threaten your part's integrity before a single chip of steel is cut. Stop gambling your R&D budget on vendors who "hope" their machines are fast enough. Leverage our decade of high-velocity mastery to validate rapidly and scale profitably. Contact our technical team today for a free DFM review and see how we can turn your digital miniaturization intent into a structurally indestructible, thin-walled reality.

