


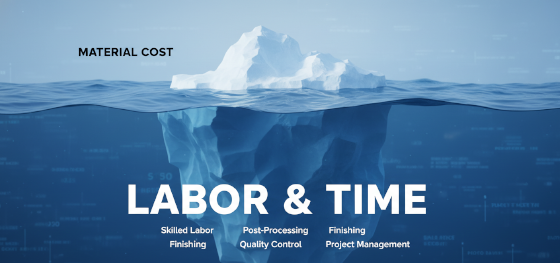
Los equipos de adquisiciones a menudo examinan el precio de piezas de fundición de uretano con un escepticismo nacido de la lógica de producción en masa. Si una carcasa de ABS moldeada por inyección cuesta $1.50, ¿por qué la misma geometría exacta fundida en poliuretano cuesta $45.00? Esta disparidad existe porque la fundición al vacío no es un producto básico de fabricación; es un servicio que requiere mucho tiempo. Cuando compra una pieza fundida, no solo está pagando por los petroquímicos; está alquilando las manos de un artesano calificado y el tiempo operativo de una cámara de vacío. A diferencia de la impresión 3D, que funciona sin supervisión durante la noche, la fundición requiere intervención humana constante. Desde el momento en que se precalienta el molde de silicona hasta la extracción final de la unidad curada, un técnico está gestionando activamente la física del proceso. Comprender esta "Relación Trabajo-Material" es la única forma de pronosticar con precisión su presupuesto de creación de prototipos.
Economía de la resina: Ingeniería líquida vs. Pellets
Artesanía manual: Por qué la fundición no está automatizada
Prima de acabado: El costo de la estética
Eficiencia de lote: Optimización del ciclo del horno
Valor JUCHENG: Precio por rendimiento
Economía de la resina: Ingeniería líquida vs. Pellets
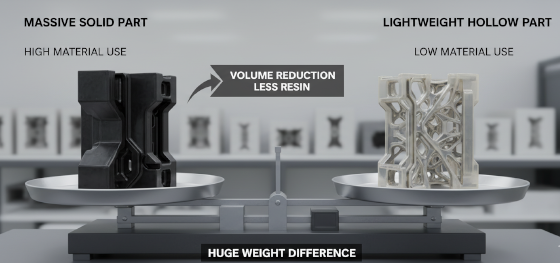
Los costos de materia prima en la fundición al vacío son significativamente más altos que en el moldeo por inyección. Los pellets termoplásticos utilizados en moldes de acero se producen por tonelada y cuestan centavos. Las resinas de poliuretano especializadas, como Hei-Cast o Axson, son sistemas químicos de dos componentes diseñados y vendidos en lotes pequeños. Estos líquidos están formulados para simular propiedades mecánicas específicas (alta resistencia a la deformación térmica, claridad óptica o elasticidad similar al caucho) sin necesidad de alta presión. En consecuencia, el precio base por gramo de una resina de fundición de alto rendimiento puede ser veinte veces mayor que el de los pellets de ABS genéricos.
El volumen determina la línea base. Un componente sólido y pesado consume una cantidad masiva de este líquido costoso, lo que eleva el precio unitario solo por el peso del material. Los ingenieros inteligentes reducen los costos aquí "vaciando" secciones gruesas o diseñando piezas huecas, lo que minimiza el consumo de resina. Sin embargo, para piezas pequeñas de precisión, el costo del material es insignificante en comparación con la mano de obra necesaria para procesarlo.
Artesanía manual: Por qué la fundición no está automatizada

La automatización es prácticamente inexistente en la sala de fundición. Cada unidad requiere que un técnico pegue manualmente el molde, mezcle los componentes A y B en una cámara de vacío, controle el ciclo de desgasificación y vierta el líquido en el embudo. Una vez vertido, el molde debe trasladarse a un horno de calentamiento para curar durante 45 minutos a 4 horas, dependiendo de la química de la resina.
El desmoldeo es igualmente intensivo en mano de obra. El técnico debe abrir con cuidado el bloque de silicona, extraer la pieza sin rasgar las delicadas características del molde y recortar manualmente los canales de alimentación y ventilación. Esta no es una operación de "apretar un botón"; es una secuencia de tareas manuales calificadas. El precio de piezas de fundición de uretano refleja estas horas facturables. Las piezas complejas con múltiples insertos o socavados delicados requieren aún más cuidado, lo que aumenta aún más el componente de mano de obra del precio final.
Prima de acabado: El costo de la estética
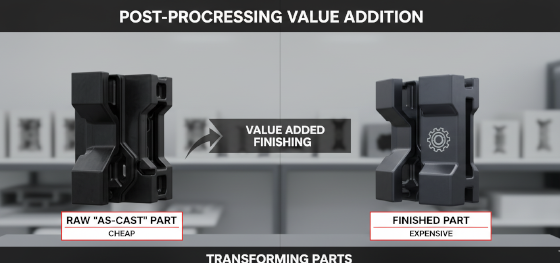
"Las piezas "tal como se funden" rara vez son el producto final. La mayoría de los clientes exigen una apariencia cosmética que imite una unidad de producción. Esto introduce la "Prima de Acabado". Si su especificación requiere un color Pantone específico, debemos mezclar pigmentos personalizados o aplicar pintura en aerosol de alta calidad en nuestra cabina. Si necesita una sensación "Soft-Touch" (suave al tacto) o una textura pesada, aplicamos recubrimientos especializados.
Los logotipos y la marca añaden otra capa. Serigrafiar un logotipo de empresa o grabar con láser un número de serie son operaciones manuales separadas que ocurren después de que la pieza está fundida. La instalación de insertos roscados de latón para ensamblaje requiere fijarlos por calor uno por uno. Cada uno de estos pasos de valor añadido aumenta el precio unitario, pero le ahorra el inmenso costo de establecer una línea de acabado dedicada en sus propias instalaciones.
Eficiencia de lote: Optimización del ciclo del horno

La cantidad es la palanca que controla el costo. Pedir una sola pieza fundida es la forma más cara de comprar. Tenemos que configurar la máquina de vacío, mezclar la resina y encender el horno de calentamiento para una sola unidad. Sin embargo, si pide veinte unidades, podemos optimizar el flujo de trabajo. Podemos verter múltiples moldes simultáneamente y curarlos en el mismo ciclo de horno. El tiempo de configuración del técnico se amortiza en todo el lote.
Esta "Eficiencia de Lote" explica por qué la primera pieza puede costar $100, pero la vigésima pieza solo cuesta $30. Jucheng Precision fomenta activamente los pedidos por lotes. Al consolidar sus necesidades de prototipado en una sola ejecución de 20-50 unidades, desbloquea importantes eficiencias laborales que reducen el precio por unidad a niveles cercanos a los de producción.
Valor JUCHENG: Precio por rendimiento
No ofrecemos el plástico más barato del mercado; ofrecemos la simulación más precisa de su producto final. Jucheng Precision fija el precio de nuestros servicios de fundición basándose en un cálculo transparente del volumen de material, horas de mano de obra y requisitos de acabado. Empleamos técnicos veteranos que minimizan las tasas de desecho y maximizan la vida útil del molde, transfiriéndole esos ahorros directamente. Cuando vea nuestra cotización, entienda que está invirtiendo en un proceso que garantiza que su prototipo funcionará, encajará y se sentirá exactamente como la versión producida en masa, reduciendo el riesgo de todo el lanzamiento de su producto.

