


Sostener un gabinete médico recién moldeado se siente completamente diferente a tocar un prototipo extruido barato. Ofrecer una estética premium a evaluadores beta exigentes requiere eliminar cada mínima línea de capa microscópica visible al ojo humano. Depender únicamente de tecnologías aditivas básicas de escritorio garantiza que tus inversores de alto poder adquisitivo perciban instantáneamente tu hardware como estructuralmente frágil y poco profesional.
Los gerentes de adquisiciones de hardware deben evaluar sin piedad el umbral financiero exacto donde imprimir piezas individuales quema el presupuesto de herramientas. Navegar el brutal debate de vaciado al vacío vs impresión 3d obliga a los ejecutivos a enfrentar directamente las realidades cosméticas físicas. Entregar a un cliente empresarial un chasis de dron cubierto de crestas de plástico rugoso destruye violentamente el valor de tu marca antes de que el dispositivo siquiera se encienda.

Operar dentro del altamente competitivo centro de fabricación de precisión de Shenzhen enseña a los ingenieros veteranos a explotar ambas tecnologías simultáneamente. Crear lotes impecables de fundición de resina de poliuretano en realidad requiere imprimir primero un modelo maestro absolutamente perfecto. Entender esta relación profundamente simbiótica cambia completamente cómo calculas tu cronograma de lanzamiento de producto.
Reducir gastos generales innecesarios durante la agresiva fase de pruebas de campo dicta tu tasa de supervivencia final del hardware. Dominar la economía de producción de bajo volumen significa saber exactamente cuándo un molde blando de silicona se vuelve financieramente obligatorio. Desglosar la física oculta, las limitaciones térmicas y los costos del mundo real que separan a estos dos gigantes de la fabricación rápida expone la verdad detrás de las operaciones de escalado.
contenido:
Eliminando Líneas de Capa Frágiles para Resistencia Monolítica
Degradación del Patrón Maestro y Vida Útil de la Silicona
Logrando Estética Comercial Sin Pintura Secundaria
Centro JUCHENG: Dominando la Economía de Escalado de Hardware
Preguntas Frecuentes: Realidades Químicas
Eliminando Líneas de Capa Frágiles para Resistencia Monolítica
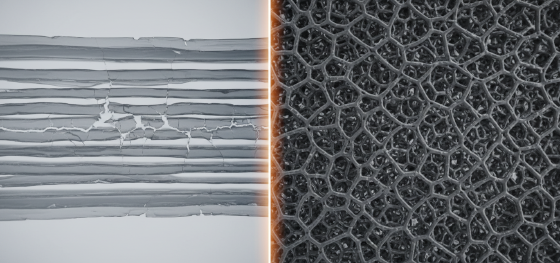
¿Pueden los polímeros aditivos estándar igualar la resistencia a la tracción isotrópica de las resinas líquidas vertidas?
Nunca. Los filamentos extruidos sufren naturalmente de debilidad anisotrópica a lo largo del eje Z, mientras que las resinas líquidas curan químicamente en un sólido monolítico completamente denso e indestructible.
Someter un soporte de motor extruido a un par de cizallamiento violento explota los débiles enlaces térmicos que se esconden entre las capas impresas. Los materiales líquidos vertidos curan bajo una presión inmensa, reticulando activamente sus moléculas para formar una estructura isotrópica continua. Sobrevivir a brutales pruebas de caída en el piso de la fábrica requiere absolutamente esta densidad monolítica cruda.
Inyectar características internas profundas como insertos roscados de latón resulta peligrosamente poco confiable en plásticos laminados. Empujar un inserto metálico caliente en un agujero impreso a menudo parte las frágiles paredes de polímero al instante, arruinando horas de tiempo de máquina. La fundición permite a los técnicos sobremoldear insertos metálicos sólidos directamente dentro del tanque de líquido, fijándolos permanentemente en su lugar.
Lograr un sellado verdaderamente impermeable para recintos marinos exige cero vacíos microscópicos. La impresión FDM deja naturalmente pequeños espacios de aire donde las líneas de filamento no logran superponerse perfectamente, causando fugas catastróficas bajo alta presión. El poliuretano líquido llena cada grieta microscópica de la cavidad de silicona, garantizando una barrera hermética e impecable para sus sensibles componentes electrónicos internos.
Degradación del Patrón Maestro y Vida Útil de la Silicona
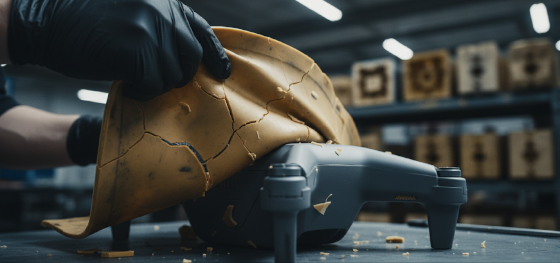
¿Durará un solo molde de silicona blanda para miles de ciclos de producción de alta velocidad?
Absolutamente no. El agresivo proceso de curado químico causa una severa degradación del patrón maestro, destruyendo típicamente la herramienta blanda permanentemente después de veinte a veinticinco disparos pesados.
Verter plásticos líquidos altamente reactivos en moldes blandos genera un intenso calor exotérmico durante la fase de endurecimiento. Experimentar este duro ciclo térmico repetidamente hace que la goma de silicona se encoja físicamente, se hornee y finalmente se rasgue a lo largo de la línea de separación. Los veteranos de fábrica monitorean estrictamente esta degradación dimensional para evitar suministrar componentes deformados fuera de tolerancia.
Imprimir el modelo maestro inicial altamente detallado usando Estereolitografía (SLA) garantiza una perfección geométrica absoluta a nivel de micras. Lijar y pulir con vapor este maestro SLA hasta obtener un acabado espejo dicta la calidad cosmética final de cada copia vertida posterior. Cualquier rasguño microscópico dejado en el maestro se transfiere permanentemente a la pared de silicona curada.
Reemplazar un molde de silicona muerto lleva apenas horas, superando drásticamente las brutales semanas necesarias para mecanizar acero pesado moldes de inyección herramientas. Calcular la economía precisa de producción de bajo volumen requiere considerar el costo operativo de verter silicona fresca cada veinte piezas. Escalar más allá de trescientas unidades obliga matemáticamente a los equipos de hardware a abandonar por completo el utillaje blando.
| Métrica de Fabricación | Impresión 3D Industrial (SLS/SLA) | Casting de Resina de Poliuretano | Impacto Financiero en la Escalabilidad |
|---|---|---|---|
| Punto Dulce de Volumen de Unidades | 1 a 10 Unidades | 20 a 300 Unidades | El casting gana ampliamente en lotes de volumen medio |
| Acabado Superficial Cosmético | Las líneas de capa visibles requieren lijado | Suave listo para venta directa del molde | Elimina costosa mano de obra de pintura secundaria |
| Versatilidad de Materiales | Limitado a carretes de filamento específicos | Mezcla infinita de pigmentos y orilla personalizados | Resinas personalizadas imitan plásticos de ingeniería costosos |
| Costos de configuración y NRE | Casi cero gastos generales de configuración | Moderado (Requiere creación de maestro SLA) | Los moldes de silicona se amortizan rápidamente en más de 50 piezas |
Logrando Estética Comercial Sin Pintura Secundaria
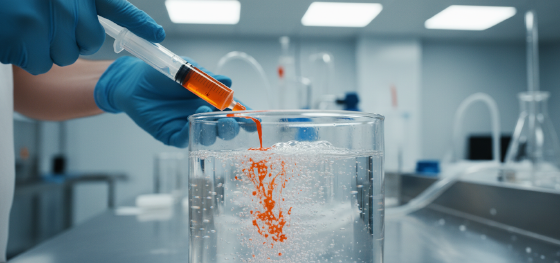
¿Las piezas de resina vertida requieren costosa pintura secundaria para verse profesionales?
Raramente. Mezclar pigmentos de color específicos y aditivos funcionales directamente en el tanque de líquido crudo asegura que las piezas se curen con una estética lista para el comercio directamente de la cámara de presión.
Imitar la sensación táctil específica de los elastómeros termoplásticos costosos resulta prácticamente imposible con carretes de filamento rígido estándar. Los técnicos inyectan activamente agentes espumantes personalizados y estabilizadores UV directamente en el tanque de poliuretano antes de que comience el curado. Este dominio químico avanzado simula perfectamente el rígido ABS, cauchos flexibles, o nailon muy cargado de vidrio.
Lograr una claridad óptica absoluta para lentes de faros automotrices personalizados exige eliminar completamente los gases atmosféricos atrapados. Bombear la cámara de fundición a una presión negativa extrema fuerza agresivamente las burbujas de aire microscópicas fuera del polímero líquido espeso. Extraer estos componentes del molde revela una transparencia impecable, similar al vidrio, que los plásticos en capas no pueden replicar.
Igualar los colores exactos de la marca Pantone previene dolores de cabeza masivos durante presentaciones de hardware corporativo. Pintar plásticos impresos a menudo resulta en astillado y descamación bajo manejo pesado. Incorporar el tinte directamente en la resina líquida garantiza que el color penetre todo el espesor de la pared sólida, haciendo que los rasguños profundos sean prácticamente invisibles para el usuario final.
Centro JUCHENG: Dominando la Economía de Escalado de Hardware
¿Cómo determinan los gerentes de fábrica el punto de equilibrio financiero exacto entre la impresión y la fundición?
Producir menos de diez unidades individuales favorece en gran medida la impresión directa, pero exigir de veinte a trescientas piezas idénticas de grado minorista hace que el moldeado de silicona sea dramáticamente más barato y rápido.
Jucheng Precision elimina agresivamente las conjeturas peligrosas de su economía de producción de bajo volumen. Enviar su modelo CAD digital a nuestro equipo de ingeniería desencadena un análisis inmediato y riguroso de Diseño para Fabricación. Calculamos su trayectoria financiera exacta, asegurando que nunca queme presupuesto en métodos de fabricación inapropiados.
Gestionar flotas masivas de impresoras automatizadas directamente junto a avanzadas cámaras de presión nos permite ejecutar todo su proyecto bajo un mismo techo. Imprimimos físicamente el molde maestro, vertemos el silicón y moldeamos su lote beta sin defectos en cuestión de días. La protección de su propiedad intelectual sigue siendo primordial en todo este proceso de cadena de suministro localizado.
Preguntas Frecuentes: Realidades Químicas
¿Puede la presión de vacío extremo aplastar delicadas características internas del molde?
Sí, extraer el vacío demasiado rápido puede colapsar violentamente secciones delgadas de silicón. Los operadores deben modular cuidadosamente la caída de presión atmosférica para proteger los cierres internos frágiles y los pasadores de núcleo pequeños durante la fase agresiva de desgasificación.
¿Por qué mi prototipo de poliuretano moldeado se siente pegajoso semanas después de salir de la fábrica?
Experimentar superficies pegajosas indica una falla catastrófica en la proporción de mezcla química o una contaminación severa por humedad durante la fase de vertido. Las instalaciones de precisión utilizan boquillas de mezcla automatizadas para evitar por completo este error humano impredecible.
¿Es posible moldear dos materiales completamente diferentes en la misma pieza simultáneamente?
Ejecutar sobremoldeo multimaterial es altamente efectivo con esta tecnología. Los técnicos suspenden fácilmente un chasis moldeado rígido de vuelta en el molde de silicón y vierten un agarre elastomérico suave a su alrededor, simulando brillantemente un herramental de inyección avanzado de dos disparos.

