


La deuda de herramientas es el asesino silencioso de la innovación en hardware. Cuando un ingeniero supera las maquetas visuales de la impresión 3D y avanza hacia las pruebas funcionales, a menudo se encuentra con un muro financiero: el costo de seis cifras de un molde de inyección de acero. Qué es el proceso de vaciado al vacío representa el santuario técnico para el mercado medio: la zona crítica donde necesitas cincuenta piezas que se vean, sientan y funcionen como plástico de producción, pero no puedes justificar el plazo de entrega ni el capital de una herramienta dura. Es un ejercicio de replicación de alta fidelidad, que utiliza moldes flexibles de silicona y resinas de poliuretano avanzadas para convertir un único patrón maestro en una tirada de producción de lotes pequeños. Dentro del contexto más amplio proceso de fundición al vacío, el éxito no se encuentra en el vertido, sino en la gestión del vacío y la precisión del ADN del maestro.
JUCHENG opera una instalación de replicación especializada donde el enfoque está en la "Mímica Molecular". Entendemos que para un colector de diagnóstico médico o un tubo de luz automotriz, una pieza "casi transparente" es un fracaso total. Al integrar nuestros centros de mecanizado CNC de 5 ejes para crear patrones maestros absolutos con nuestras cámaras de vaciado asistido por vacío, eliminamos las burbujas de aire y el ruido superficial que afectan a los talleres de nivel inferior. No solo "copiamos" piezas; ingeniamos una transición de datos digitales a realidad física que respeta las leyes de la termodinámica y la viscosidad del fluido. Esta guía va más allá de los tutoriales básicos para explorar la evolución en cuatro etapas del vaciado, la lógica económica del utillaje de silicona y por qué el rigor técnico de JUCHENG garantiza que tus prototipos nazcan con integridad de grado de producción.
La rentabilidad en la etapa de prototipado se gana eliminando lo desconocido. No solo estás comprando un componente de plástico; estás comprando la relación verificada entre las propiedades del material y la precisión geométrica. Analicemos los pilares mecánicos de la replicación de polímeros asistida por vacío y veamos cómo JUCHENG fija el alma de tu diseño en la realidad.
Génesis del patrón maestro: Definiendo el ADN de la pieza
Encapsulado de silicona: Construyendo la herramienta flexible
Vacío atmosférico: Por qué la etapa de vacío es innegociable
Curado y desmoldeo: Gestionando la transición química
Punto óptimo económico: Cerrando la brecha hacia la producción
Protocolo integrado de JUCHENG: Validación mediante precisión de 5 ejes
Génesis del patrón maestro: Definiendo el ADN de la pieza
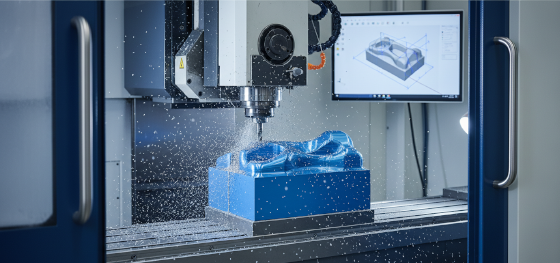
La primera ley de Qué es el proceso de vaciado al vacío es que la copia nunca puede ser mejor que el original. Cada detalle, cada marca de herramienta y cada micra de desviación presente en el "Patrón Maestro" será perfectamente capturada por la silicona y replicada en la pieza de resina final. Si comienzas con un maestro impreso en 3D que no ha sido lijado, tus piezas fundidas tendrán líneas de capa visibles. Si tu maestro tiene una deformación, todo tu lote de cincuenta piezas tendrá una deformación. Por eso la génesis de la pieza es la fase técnica más crítica.
En Jucheng Precision, abogamos por el Mecanizado CNC como el método principal para crear patrones maestros. Si bien la impresión 3D SLA es rápida, solo una fresadora de 5 ejes puede proporcionar la integridad superficial bruta (Ra 0.8 o mejor) y la precisión dimensional necesarias para ensamblajes de alto riesgo. Mecanizamos el maestro a partir de materiales estables como aluminio o tablero de utillaje de alta densidad para garantizar que no se flexione durante el vertido de silicona. Una vez que el maestro se verifica en nuestra MMC, se termina a mano con la estética exacta requerida, ya sea un pulido espejo para una lente óptica o una textura VDI para una carcasa de electrónica de consumo. Este rigor técnico asegura que el "ADN de Replicación" sea perfecto desde el primer día, permitiendo que el proceso de fundición al vacío entregue componentes que se ven y sienten como si hubieran salido de un molde de acero multimillonario.
Encapsulado de silicona: Construyendo la herramienta flexible

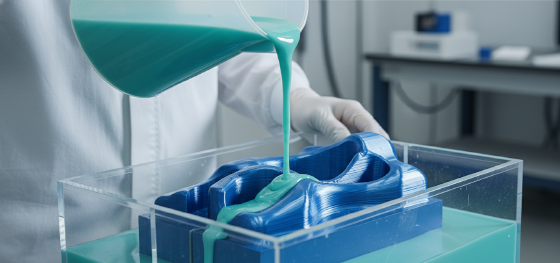
Una vez perfeccionado el maestro, debemos construir el "Recipiente" para la reacción. El moldeo de silicona es un arte de lógica líquida. Suspendemos el patrón maestro dentro de una caja de fundición y vertemos alrededor un caucho de silicona líquida de dos componentes especializado. El desafío técnico aquí es la "Línea de Partición". Nuestros ingenieros diseñan estratégicamente el molde para dividirse de manera que oculte la costura inevitable en una superficie no crítica u oculta de su diseño. También calculamos la colocación de "Bebederos" y "Ventilaciones", las chimeneas internas que permiten la entrada de resina y la salida del aire restante.
La flexibilidad de la silicona es su mayor superpoder técnico. A diferencia de una herramienta de acero rígida, un molde de silicona se puede manipular para liberar socavados complejos y características internas sin necesidad de costosos deslizadores mecánicos. Esta "Libertad Geométrica" es por lo que el proceso de fundición al vacío es favorecido para carcasas complejas con salientes de montaje internos. Después de que la silicona se haya curado en un horno estabilizado, cortamos quirúrgicamente el molde y extraemos el maestro. Lo que queda es una cavidad negativa de alta fidelidad, lista para reproducir su diseño con absoluta consistencia. En JUCHENG, gestionamos meticulosamente el ciclo de vida de estas herramientas flexibles; sabemos que un molde de silicona comienza a perder su detalle superficial después de 20 a 25 inyecciones. Rastreamos cada "ciclo" para asegurar que su vigésima pieza sea tan nítida y profesional como la primera.
Vacío atmosférico: Por qué la etapa de vacío es innegociable
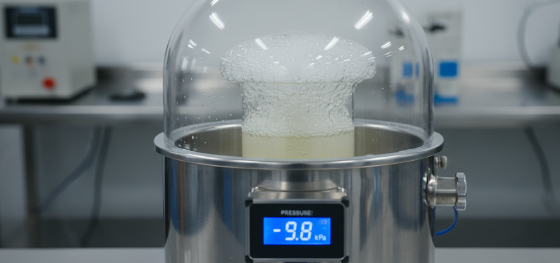
El "Vacío" en el nombre no es un término de marketing, es un requisito físico para una integridad sin burbujas. Cuando se mezclan resinas de poliuretano de dos componentes, atrapan naturalmente burbujas de aire microscópicas. En un vertido por gravedad estándar, estas burbujas subirían lentamente y quedarían atrapadas contra las paredes del molde, resultando en hoyos superficiales y puntos débiles internos. Qué es el proceso de vaciado al vacío es esencialmente la ciencia de gestionar diferenciales de presión para asegurar que la resina sea la única ocupante de la cavidad del molde.
El proceso tiene lugar dentro de un sistema de vacío de doble cámara. Primero, los componentes de la resina se mezclan y se "desgasifican"—la presión negativa fuerza al aire atrapado a expandirse y explotar fuera del líquido. Segundo, la resina se vierte en el molde de silicona mientras el vacío aún está activo. Esto asegura que el líquido de baja viscosidad sea atraído hacia cada detalle microscópico de la textura, incluso el "grano" fino de una superficie con efecto cuero. Una vez completado el vertido, la cámara se devuelve a la presión atmosférica. Este "Empuje Positivo" fuerza la resina aún más profundamente en el molde, asegurando una fidelidad volumétrica del 100%. En JUCHENG, monitoreamos el "Tiempo de Gel" de la resina contra los niveles de vacío para asegurar que la reacción química no sea interrumpida por el cambio atmosférico. Esta precisión es lo que nos permite producir piezas transparentes con cero nubosidad interna y piezas estructurales con densidad del 100%.
Curado y desmoldeo: Gestionando la transición química
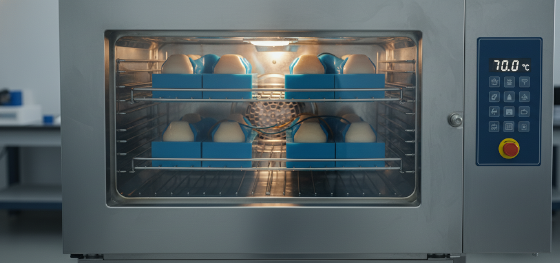
La transformación de una resina líquida a un componente sólido de ingeniería es un evento termodinámico. Las resinas de poliuretano son exotérmicas; generan su propio calor mientras curan. Si este calor no se gestiona, la pieza puede deformarse o desarrollar tensiones internas que lleven a "fisuras retardadas" semanas después. Jucheng Precision utiliza hornos térmicos programables para gestionar el "Perfil de Curado" de cada lote. Mantenemos una temperatura constante, típicamente alrededor de 60°C a 70°C, para asegurar que las cadenas de polímeros se entrecrucen uniformemente desde la piel hasta el núcleo.
Una vez que la resina ha alcanzado su máxima dureza mecánica, el molde se abre cuidadosamente y la pieza se "desmoldea". Esta es una tarea manual que requiere la mano firme de un técnico maestro. Para piezas complejas con paredes delgadas, utilizamos agentes desmoldantes especializados para asegurar que la silicona no se rasgue ni se pegue a la pieza. La pieza bruta luego se somete a un acabado final, que puede incluir la eliminación de los bebederos (el material en las "chimeneas") y un lijado ligero en las líneas de partición. Debido a que el material nació en vacío, la estructura interna es tan estable como una pieza moldeada. Tratamos esta "Metamorfosis" como un ciclo de ingeniería, asegurando que el proceso de fundición al vacío entregue piezas que no son solo sustitutos visuales, sino componentes funcionales listos para el estrés mecánico del mundo real.
Punto óptimo económico: Cerrando la brecha hacia la producción
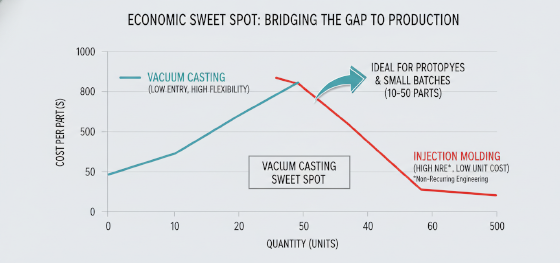
Cada tecnología de fabricación tiene un "Pico de ROI". Al responder Qué es el proceso de vaciado al vacío, debemos abordar la lógica financiera. Para un solo prototipo, la impresión 3D es más barata. Para 10,000 piezas, el moldeo por inyección es más barato. Pero para la "Zona Gris" de 10 a 100 unidades, el moldeo al vacío es el rey estratégico. Proporciona un nivel de realismo material que la impresión 3D no puede igualar, como la dureza Shore A exacta para piezas de caucho o la alta resistencia al calor para componentes del compartimiento del motor, sin la tarifa de entrada de $20,000 de un molde de acero.
Este "Punto Dulce Económico" es vital para la validación del mercado. Ayudamos a nuestros clientes a lanzar productos "Pre-Serie" donde pueden cumplir con pedidos anticipados con piezas de calidad de producción mientras sus herramientas de producción en masa aún se están construyendo. La capacidad de usar más de veinte resinas de uretano diferentes, incluyendo aquellas que simulan ABS, Policarbonato y TPE, le permite realizar pruebas de campo funcionales con absoluta confianza en los datos. No solo está probando una forma; está probando una realidad de rendimiento. JUCHENG le ayuda a navegar este abismo económico, asegurando que su presupuesto de I+D se gaste en validación de alta fidelidad en lugar de utillaje estático y costoso.
Protocolo integrado de JUCHENG: Validación mediante precisión de 5 ejes
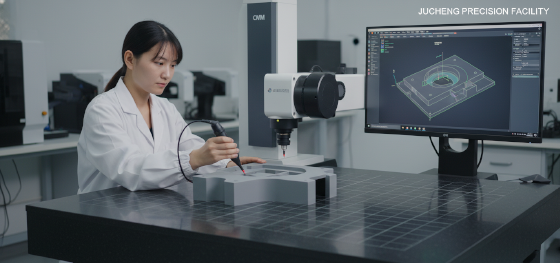
El sello final de una instalación de replicación de clase mundial es la negativa a aceptar la "calidad visual" como un sustituto de la precisión técnica. Una pieza que parece provenir de un molde de inyección también debe medir como tal. En Jucheng Precision, hemos integrado nuestro laboratorio de fundición con nuestro departamento de metrología de élite. No solo enviamos sus piezas fundidas; demostramos su integridad dimensional. Cada lote de piezas producido mediante el proceso de fundición al vacío se audita contra el archivo STEP digital original.
Utilizamos Máquinas de Medición por Coordenadas (CMM) y sistemas de medición por video de alta resolución para verificar características críticas de ensamblaje. Si su pieza incluye un asiento de rodamiento o una rosca de precisión, nos aseguramos de que la contracción de la resina se haya tenido en cuenta durante la fase del patrón maestro. Este nivel de supervisión técnica es esencial para los sectores médico y aeroespacial, donde un solo milímetro de desviación es un fallo. Cuando recibe un envío de JUCHENG, obtiene el beneficio de un ecosistema unificado que comprende tanto la agilidad de la fundición como la certeza del mecanizado CNC. No solo vertemos resina; fabricamos confianza. Contacte a nuestro equipo de ingeniería hoy para una revisión técnica integral de DFM y vea cómo nuestros Qué es el proceso de vaciado al vacío protocolos pueden aclarar y elevar su próximo avance de fabricación.

