


La precisión es una medida de los límites. En el proceso de mecanizado CNC, esos límites están determinados por el diámetro físico de una herramienta giratoria. Pero cuando un diseño requiere una esquina interna tan afilada que imita el filo de una navaja, o un material tan duro que rompería una fresa de carburo, el taller de mecanizado debe recurrir al poder silencioso de la chispa. Este es el dominio del mecanizado por descarga eléctrica de hilo, o electroerosión por hilo (Wire EDM). Es el bisturí industrial del siglo XXI: un proceso donde un hilo microscópico de latón, cargado con electricidad de alta frecuencia, talla secciones masivas de metal con la fluidez de un alambre caliente a través de la cera.
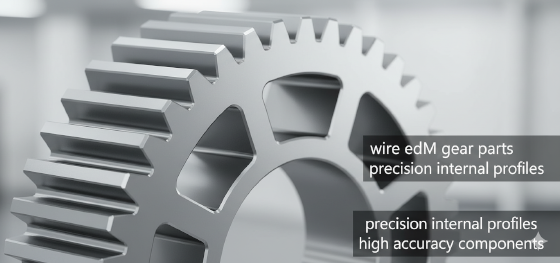
En Jucheng Precision, consideramos la electroerosión por hilo no solo como un proceso de apoyo para la fabricación de moldes, sino como una herramienta de producción primaria para componentes aeroespaciales y médicos de alto riesgo. Entendemos que mecanizado por descarga eléctrica de hilo ofrece una combinación única de fuerza mecánica cero y estabilidad dimensional extrema. Operando una flota de centros de hilo sumergido de alto rendimiento Sodick y Makino, brindamos a nuestros clientes la capacidad de cortar bloques endurecidos de 300 mm de espesor con una repetibilidad de tolerancia de +/- 0.002 mm. Esta guía explora la mecánica termodinámica del hilo viajero, la soberanía geométrica de la ranura delgada, y por qué JUCHENG integra estos protocolos de erosión por chispa para ofrecer perfección en las aleaciones más resistentes.
La eficiencia en la electroerosión por hilo es un equilibrio entre tensión y pulso. Es un mundo donde la dureza del metal es irrelevante y solo importa la conductividad. Examinemos los pilares técnicos de la erosión por hilo y cómo redefine la integridad de sus diseños de corte pasante más complejos.
contenido:
El bisturí viajero: Física de la electroerosión por hilo
Independencia de la dureza: Corte de aleaciones templadas
Precisión de ranura estrecha: Gestión de micras y radios de esquina
Electroerosión por hilo vs. Electroerosión por penetración: Decisiones geométricas estratégicas
Protocolo de alta precisión de JUCHENG: Excelencia sumergida
El bisturí viajero: Física de la electroerosión por hilo
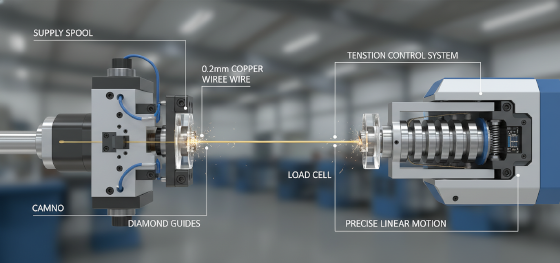
Para entender mecanizado por descarga eléctrica de hilo, uno debe visualizar una herramienta que se renueva constantemente. A diferencia de una fresa que permanece en el husillo durante horas, la herramienta en la electroerosión por hilo es un carrete de hilo de latón o cobre recubierto, típicamente de 0.2 mm a 0.3 mm de diámetro, que viaja a través de la pieza a una velocidad controlada. Este hilo nunca toca realmente el metal. En cambio, está rodeado de agua desionizada que actúa como aislante dieléctrico. Cuando la máquina aplica un pulso eléctrico preciso, el agua se descompone, creando una chispa que vaporiza un volumen microscópico de la pieza de trabajo.
La brillantez técnica de este sistema reside en su control de tensión. En Jucheng Precision, nuestras máquinas utilizan servomotores sofisticados para tirar del alambre con fuerza constante, guiado por boquillas revestidas de diamante por encima y por debajo de la pieza. Esto asegura que el alambre permanezca perfectamente recto incluso bajo la presión de las explosiones de chispas. Debido a que el alambre se mueve constantemente desde un carrete de suministro a un contenedor de recogida, el "filo de corte" siempre es nuevo. Esto elimina la deriva dimensional causada por el desgaste de la herramienta en un sistema tradicional. proceso de mecanizado CNC. Ya sea que estemos cortando al principio o al final del carrete, la separación de chispas permanece constante. Este bisturí viajero nos permite mantener una rectitud vertical en un bloque de 200 mm de espesor que una sierra mecánica o una fresadora nunca podrían lograr, entregando superficies paralelas con una desviación de submicrón.
Independencia de la dureza: Corte de aleaciones templadas

La dureza es el enemigo natural de la fresadora CNC. Cuando el acero se templa a HRC 60 o más, se convierte en una fortaleza abrasiva que destruye los insertos de carburo. El mecanizado por descarga eléctrica de hilo es fundamentalmente indiferente a esta resistencia. Debido a que la erosión es térmica en lugar de mecánica, la "dureza" de la red cristalina del material no afecta la velocidad ni la precisión del corte. En el tanque de EDM, un bloque de acero para herramientas D2 endurecido se mecaniza con la misma facilidad que un bloque de aluminio 6061 blando.
Esta independencia de la dureza permite a Jucheng Precision emplear una estrategia de fabricación "Primero lo Duro". A menudo sugerimos a nuestros clientes que traten térmicamente sus piezas en bruto de acero para herramientas hasta su dureza final *antes* de que realicemos el pase de EDM de hilo. Esto elimina la principal fuente de fallos de fabricación: la distorsión por tratamiento térmico. En un flujo de trabajo convencional, se mecaniza una pieza, luego se templa y luego se espera que no se haya deformado fuera de especificación. Con los protocolos de EDM de hilo de JUCHENG, cortamos las características de precisión finales en el metal ya estabilizado y endurecido. Esto asegura que los intrincados engranajes internos, chaveteros y estrías que producimos estén dimensionalmente fijos desde el momento en que el hilo termina su trayectoria. Es la solución definitiva para componentes industriales de alto desgaste y matrices de estampado de precisión donde el margen de error es inexistente.
Precisión de ranura estrecha: Gestión de micras y radios de esquina
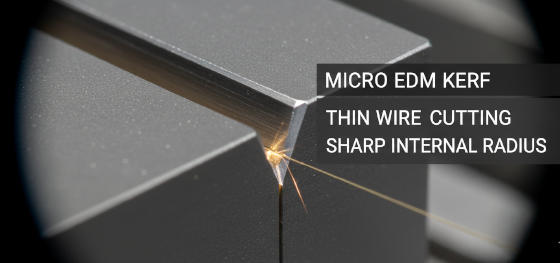
En la geometría de la proceso de mecanizado CNC, la "Restricción de Radio" es una frustración constante. Una fresa de 3 mm no puede crear una esquina más afilada que 1,5 mm. Pero muchos diseños de alto rendimiento, especialmente en conectores electrónicos y aeroespaciales, requieren esquinas internas casi afiladas para alojar pines cuadrados o acoplarse con otros componentes. El mecanizado por descarga eléctrica de hilo ofrece una solución a través de su "Kerf" excepcionalmente estrecho (el ancho del corte). Dado que el hilo tiene solo 0,2 mm de espesor, el radio interno mínimo que podemos lograr es aproximadamente 0,11 mm.
Gestionar este kerf estrecho requiere una comprensión profunda de la "Separación de Chispas". La chispa no solo vaporiza metal frente al hilo; erosiona material en un radio de 360 grados a su alrededor. En Jucheng Precision, nuestros ingenieros de CAM calculan el desplazamiento eléctrico exacto necesario para compensar esta separación. Realizamos un "Corte de Desbaste" para eliminar la mayor parte del material, seguido de hasta cinco "Pases de Acabado". Durante un pase de acabado, la máquina utiliza pulsos de menor energía para "afeitar" suavemente la superficie, puliendo efectivamente el metal con electricidad. Esta reducción metódica de la energía es cómo logramos acabados superficiales de Ra 0,2 µm y mantenemos tolerancias que se miden en el cuarto decimal. Para herramientas quirúrgicas médicas que requieren un perfil de afeitar o estrías aeroespaciales entrelazadas, la gestión del kerf de JUCHENG proporciona un nivel de libertad geométrica que las herramientas mecánicas simplemente no pueden alcanzar.
Electroerosión por hilo vs. Electroerosión por penetración: Decisiones geométricas estratégicas
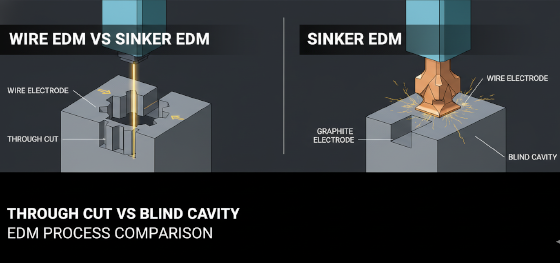
Un punto común de confusión para los diseñadores es cuándo especificar EDM de hilo versus EDM de penetración (RAM). Ambos utilizan erosión por chispa, pero son herramientas geográficamente diferentes. El EDM de hilo es esencialmente una "sierra de cinta de luz"—solo puede cortar completamente a través de una pieza. Si su característica es un agujero pasante, un perfil en el borde de una placa o un engranaje que atraviesa todo el espesor de una pieza en bruto, mecanizado por descarga eléctrica de hilo es la opción más precisa y rentable. No requiere herramientas personalizadas, ya que el hilo mismo es la herramienta.
El EDM de penetración es un "sello de luz". Utiliza un electrodo mecanizado a medida (generalmente de cobre o grafito) para hundir una forma 3D en el metal. Si su diseño requiere una cavidad ciega—como el bolsillo para un molde de inyección de plástico o un hexágono en un perno de alta resistencia—el EDM de hilo no puede hacerlo porque el hilo no puede detenerse a medio camino de la pieza. En Jucheng Precision, utilizamos estas tecnologías en conjunto. Podríamos usar EDM de hilo para cortar el perímetro exterior de alta precisión de un inserto de molde y luego mover la pieza a un EDM de penetración para quemar los detalles internos complejos. Este enfoque integrado proceso de mecanizado CNC asegura que cada requisito geométrico se satisfaga utilizando la tecnología más eficiente. Ayudamos a nuestros clientes a navegar esta elección durante nuestras revisiones de DFM, asegurando que no paguen por electrodos personalizados costosos cuando un simple recorrido de hilo sea suficiente.
Protocolo de alta precisión de JUCHENG: Excelencia sumergida
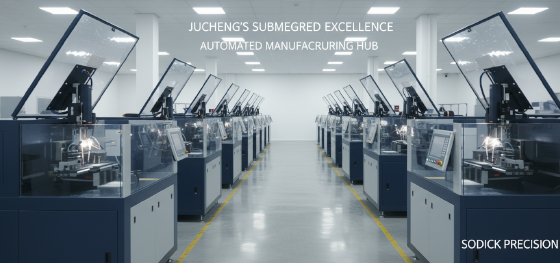
El sello final de una instalación profesional de EDM es el control ambiental. El mecanizado por descarga eléctrica de hilo is exceptionally sensitive to temperature. Because the process is slow, a shift in shop temperature of only two degrees can cause a large steel plate to expand and contract enough to ruin an aerospace tolerance. Jucheng Precision eliminates this variable through our "Submerged Excellence" protocol. Our Wire EDM centers operate with the entire workpiece fully submerged in a temperature-controlled bath of deionized water.
Submerging the part provides two critical advantages: First, it acts as a massive thermal heat sink, ensuring the material stays at a constant 20°C throughout the hours-long cutting cycle. Second, it allows for high-pressure "flushing" through the nozzles, which is vital for removing the vaporized metal dust from the tight kerf. Without efficient flushing, the sparks will short-circuit on the debris, leading to "wire breaks" and surface scarring. JUCHENG’s investment in advanced Sodick machines with automatic wire re-threading ensures that even if a break occurs, the machine recovers instantly, maintaining 24/7 production consistency. When you receive a component from JUCHENG, you are getting the benefit of a stabilized, high-purity environment. Whether you are building an innovative medical probe or a high-pressure aerospace nozzle, our Wire EDM protocols clarify and elevate your most complex designs. Contact Jucheng Precision today for a technical DFM review and experience the precision that specialized spark erosion can bring to your next project.

