


Lograr límites dimensionales ajustados para características cilíndricas, pasadores de posicionamiento y pasajes de despeje de tornillos representa una de las tareas más exigentes durante el diseño rápido de moldes de inyección. Debido a que los plásticos fundidos se encogen de manera impredecible alrededor de pasadores de núcleo de acero estacionarios, predecir diámetros interiores exactos y ubicaciones de pasadores requiere equilibrar ángulos de salida, estabilidad del acero y mecánica de expulsión. Controlar las tolerancias de orificios y pasadores en herramientas rápidas previene interferencias de bloqueo durante el ensamblaje final de hardware y asegura un funcionamiento mecánico suave.
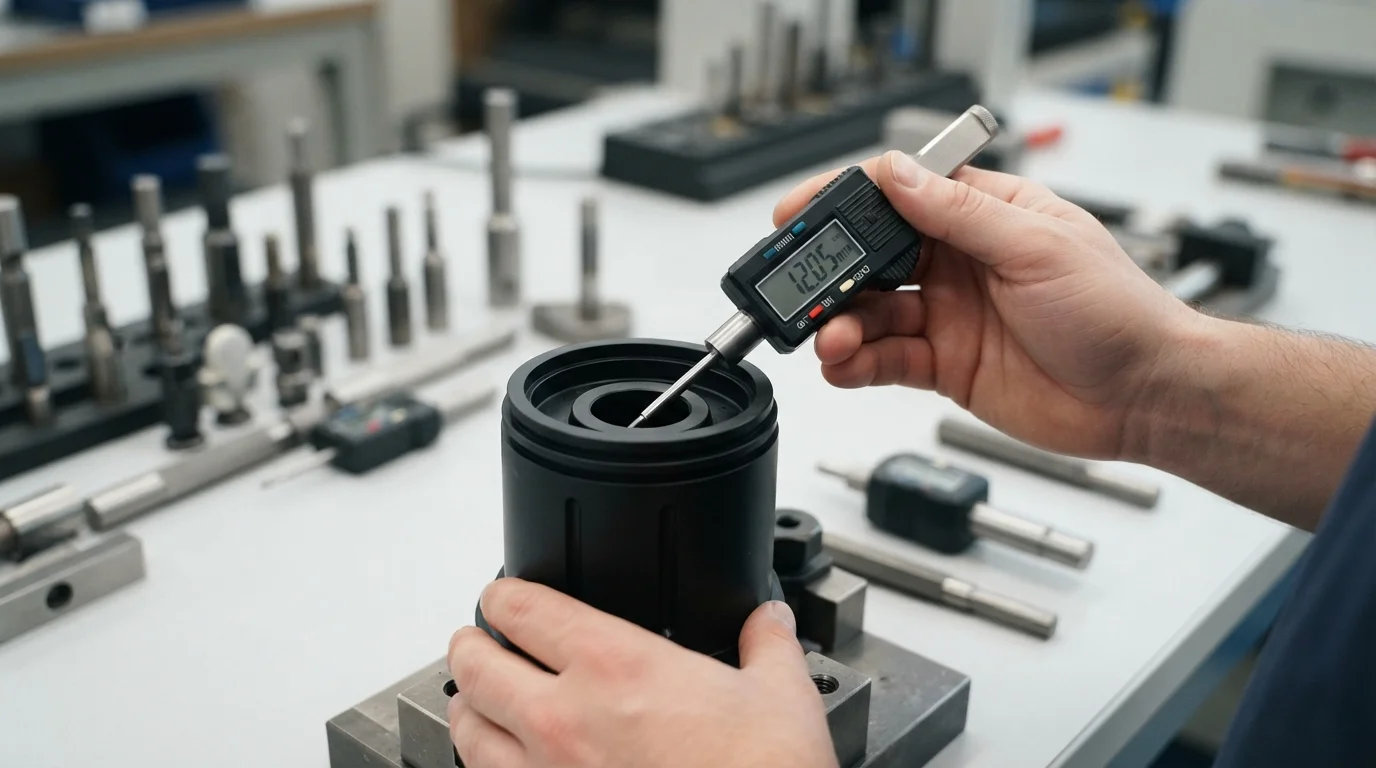
Navegando los límites de precisión dentro tolerancias de herramientas rápidas implica decidir si moldear características directamente usando pasadores de núcleo de acero o mecanizar orificios críticos mediante operaciones secundarias de CNC. Utilizar herramientas de puente modulares de aluminio o acero pre-endurecido acelera los ciclos iniciales de fabricación mientras mantiene una geometría general confiable de la pieza. Examinemos las compensaciones de precisión entre orificios con núcleo y mecanizado secundario.
Tabla de Contenidos
1. Orificios con núcleo vs. Orificios mecanizados: Comparación de precisión
2. Marcas de pasadores expulsores y tolerancias de empuje en moldes rápidos
3. La solución definitiva: Mecanizado CNC posterior al moldeo para orificios críticos
Orificios con núcleo vs. Orificios mecanizados: Comparación de precisión
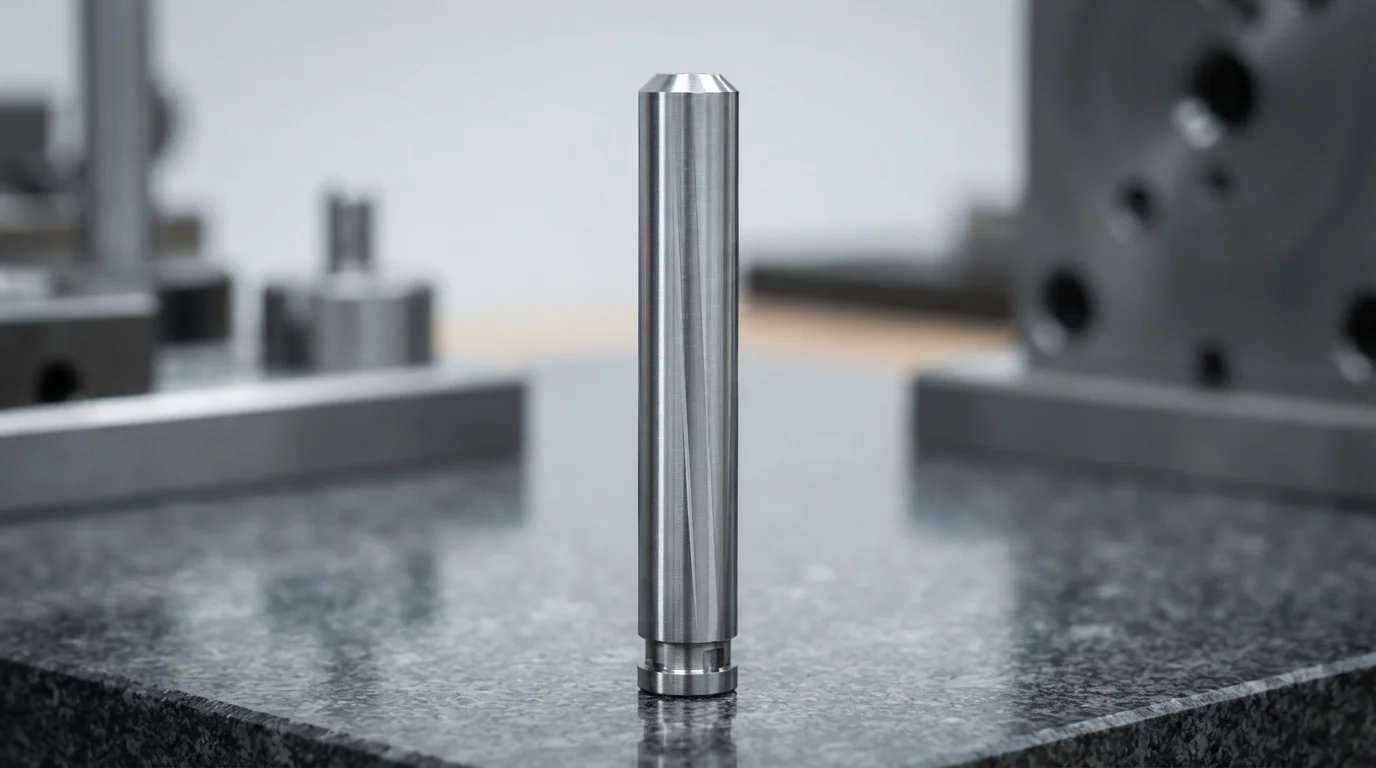
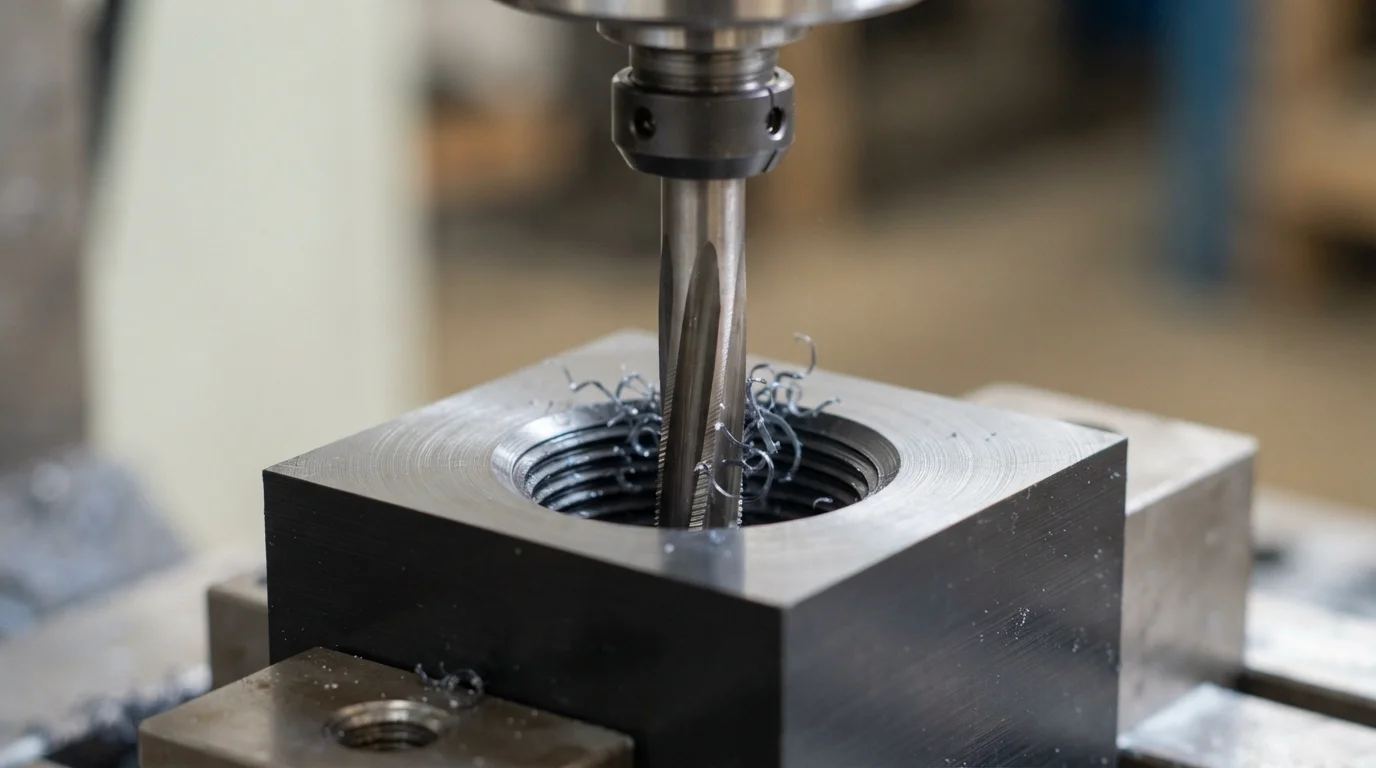
Moldear orificios directamente usando pasadores de núcleo de acero dentro de herramientas blandas rápidas ahorra valioso tiempo de producción secundario, pero las fuerzas de contracción del polímero pueden agarrar firmemente los pasadores de acero, causando resistencia a la expulsión. Por el contrario, perforar o escariar orificios después del moldeo evita la deriva de contracción volumétrica, ofreciendo precisión de diámetro interior a nivel de micras ideal para casquillos de cojinete de alto desgaste o ejes ajustados.
Elegir el método de formación correcto depende en gran medida de si el componente utiliza resinas de ingeniería como rígidas POM (Acetal) o resistentes a impactos Policarbonato (PC). Utilizar un Servicio de moldeo por inyección ágil asegura un moldeo directo consistente, mientras que un experimentado Servicio de prototipos permite a los equipos de ingeniería probar ajustes funcionales de manera temprana.
La evaluación de las compensaciones de precisión entre las características con núcleo y el taladrado posterior al moldeo aclara distinciones operativas claras:
| Método de formación del agujero | Tolerancia de diámetro alcanzable | Eficiencia de producción |
|---|---|---|
| Moldeo directo con núcleo | ±0.08 mm a ±0.15 mm | Alta (Formado directamente durante el ciclo de expulsión) |
| Escariado CNC secundario | ±0.01 mm a ±0.025 mm | Moderada (Requiere paso de mecanizado posterior al moldeo) |
Marcas de pasadores expulsores y tolerancias de empuje en moldes rápidos
Cuando las piezas de polímero sólido se enfrían y se adhieren firmemente a los pasadores del núcleo, los pasadores expulsores mecánicos deben empujar el componente para liberarlo de la cavidad del molde rápido. Este empuje mecánico forzado deja marcas superficiales menores o depresiones localizadas de empuje. Si los pasadores expulsores golpean demasiado cerca de los perímetros críticos de los agujeros o de las bridas de acoplamiento de precisión, la distorsión superficial resultante puede comprometer la planitud y las tolerancias posicionales.
Gestionar la colocación de los pasadores expulsores y mitigar la deformación por empuje requiere monitorear salvaguardas específicas en el taller:
- Posicionamiento estratégico de pasadores—Ubicación de pasadores expulsores a lo largo de nervaduras interiores no funcionales o bases de cubos gruesos, lejos de orificios críticos
- Velocidad de carrera equilibrada—Calibrar la velocidad de expulsión previene el blanqueamiento por tensión localizado o el agrietamiento estructural alrededor de las puntas de los pasadores
- Utilización de expulsión con manguito—Emplear pasadores de manguito huecos para cubos cilíndricos asegura una fuerza de empuje uniforme sin distorsión
La Solución Definitiva: Mecanizado CNC Post-Moldeo para Orificios Críticos
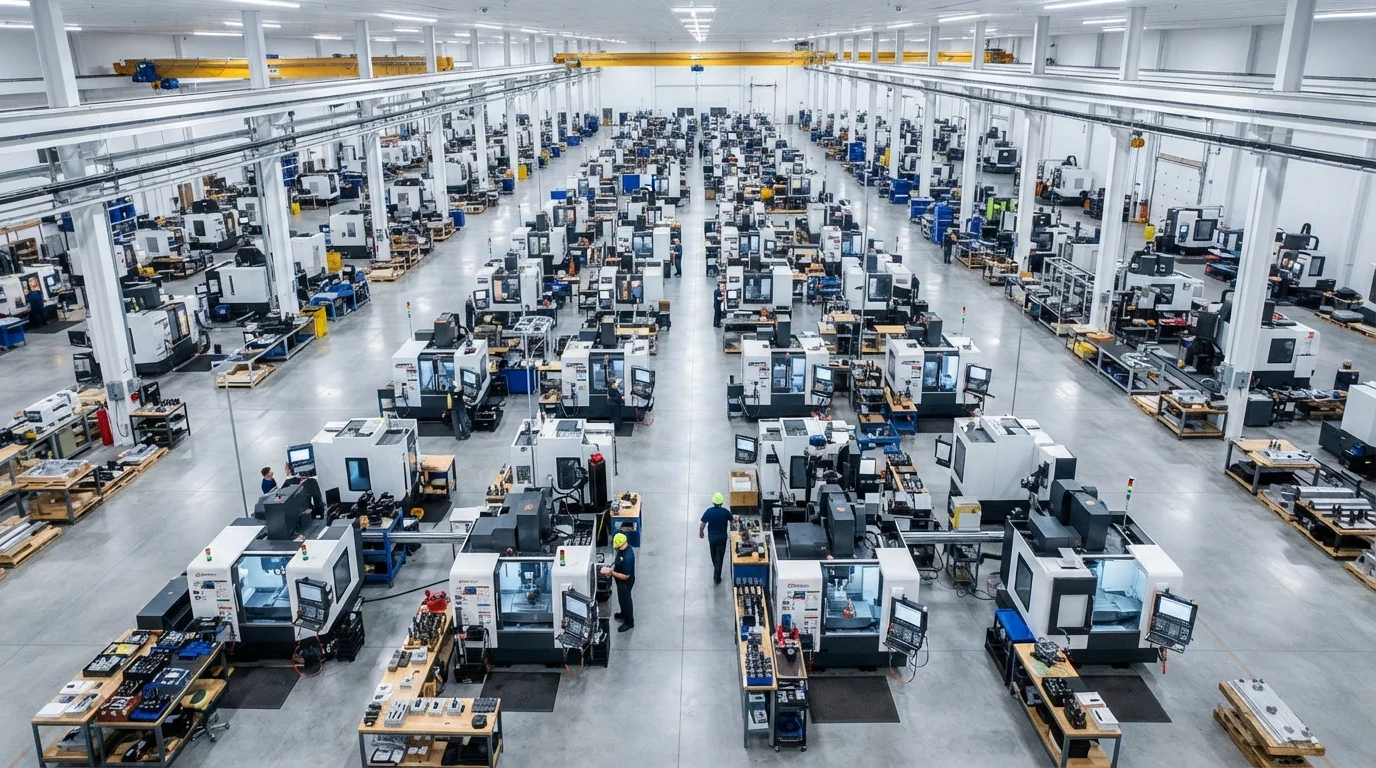
Cuando las tolerancias de los orificios moldeados por inyección no pueden satisfacer los requisitos de ensamblaje a nivel micro debido a la variación de contracción del material, el mecanizado secundario post-moldeo proporciona la solución de ingeniería definitiva. Aprovechando nuestro robusto inventario de más de 150 máquinas CNC avanzadas (incluyendo 25 sistemas de 5 ejes de alta precisión), Jucheng Precision realiza escariado secundario, avellanado y mandrinado de precisión para eliminar por completo las microdesviaciones.
Las ventajas operativas clave de combinar el utillaje rápido con nuestro Servicio de mecanizado CNC incluyen:
- Precisión de escariado a nivel de micras—Logrando ajustes de diámetro interior ajustados que el moldeo directo por sí solo no puede garantizar
- Flujo de trabajo llave en mano sin interrupciones—Transición directa del moldeo por inyección rápido al acabado CNC secundario bajo un mismo techo
- Sin restricciones de cantidad mínima de pedido—Políticas sin MOQ adaptadas para desarrolladores ágiles de hardware que necesitan precisión personalizada
Preguntas Frecuentes (FAQ)
¿Cuál es la diferencia entre los orificios con núcleo y los orificios mecanizados en el moldeo por inyección?
Los orificios con núcleo se forman directamente mediante pasadores de acero durante el ciclo de moldeo para alta eficiencia, mientras que los orificios mecanizados se perforan o escarian después del moldeo para lograr una precisión superior a nivel de micras.
¿Cómo afectan las marcas de los pasadores eyectores a las tolerancias de orificios y pasadores en moldes rápidos?
La eyección mecánica forzada puede dejar marcas superficiales menores o depresiones localizadas de empuje, lo que puede comprometer la planitud de la pieza si se colocan demasiado cerca de características críticas.
¿Cómo resuelve Jucheng Precision los problemas de orificios fuera de tolerancia?
Jucheng Precision utiliza una amplia flota de más de 150 máquinas CNC avanzadas para realizar escariado y mandrinado de precisión después del moldeo, garantizando tolerancias exactas del diámetro interior.

