


Fundición a Presión Automotriz: Soluciones de Alta Presión y Asistidas por Vacío
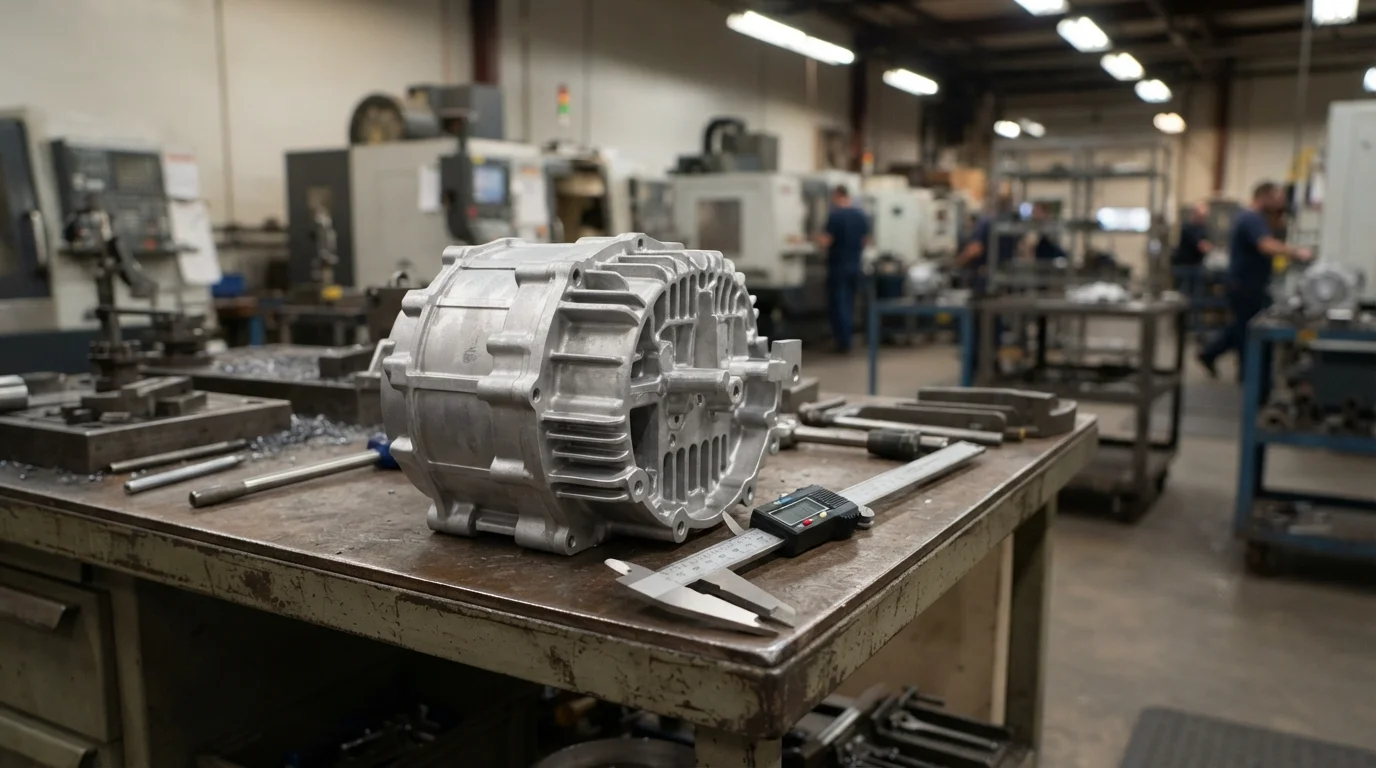
Producir componentes metálicos estructurales complejos y de pared delgada a escala requiere métodos de fabricación que combinen eficiencia de ciclo rápido con excepcional repetibilidad dimensional. Cuando los fabricantes de equipos originales automotrices diseñan unidades de accionamiento eléctrico o carcasas de transmisión, implementar una fundición a presión automotriz precisa se vuelve indispensable. Sin sistemas de inyección de metal de alta presión, formar geometrías ligeras e intrincadas de aleación de aluminio o aleación de magnesio con canales de enfriamiento integrados sigue siendo completamente inviable.
Utilizar un proveedor prototipado rápido socio asegura que los componentes de metal fundido transiten sin problemas desde las simulaciones estructurales digitales hasta las rigurosas fases de prueba física. Examinemos la mecánica de fundición y los protocolos asistidos por vacío que impulsan la ingeniería moderna de vehículos ligeros.
Módulo 1 – Definición y Principios de Funcionamiento de la Fundición a Alta Presión
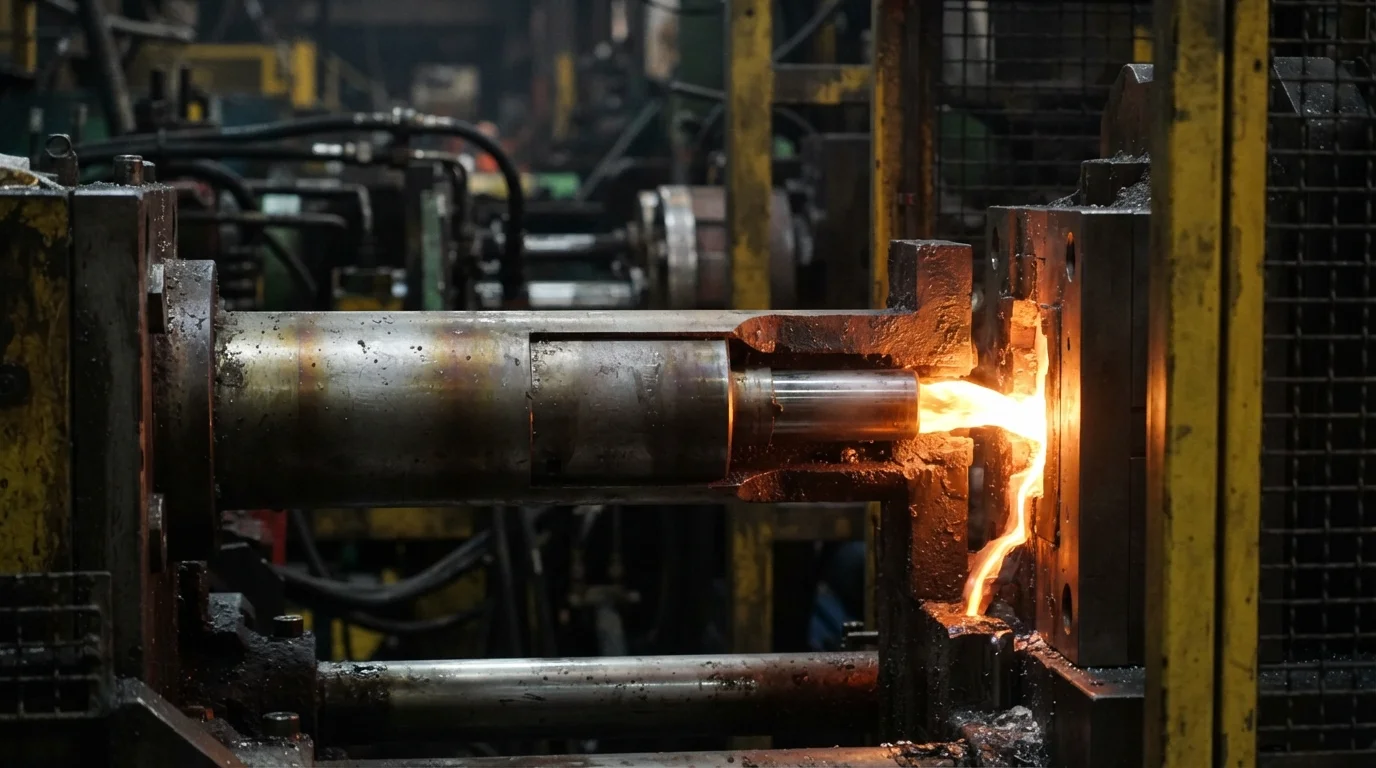
La fundición a presión de alta presión es un método avanzado de conformado de metales que fuerza aleaciones no ferrosas fundidas en moldes de acero endurecido bajo inmensa presión hidráulica. El principio de funcionamiento se basa en un pistón de inyección que alimenta metal líquido en una cavidad cerrada a alta velocidad, solidificándose instantáneamente para replicar formas complejas. Mientras que los bloques estructurales a menudo se moldean mediante mecanizado CNC, los componentes de producción masiva de pared delgada dependen enteramente de técnicas eficientes de fundición a presión.
Para ejecutar flujos de trabajo de fundición estructurados en componentes de aleación estructural, los técnicos podrían seguir estos pasos prácticos:
- Precalentamiento de Herramientas: Llevar la base del molde de acero endurecido al equilibrio térmico operativo para prevenir la congelación prematura del metal.
- Evacuación al vacío: Extraer el aire de los canales de cavidad cerrados antes de la inyección de metal para eliminar la porosidad interna de gas.
- Inyección de alta velocidad: Forzar el metal líquido bajo presión hidráulica intensa, seguido de una fase intensiva de compactación por compresión.
Módulo 2 – Escenarios de aplicación principales
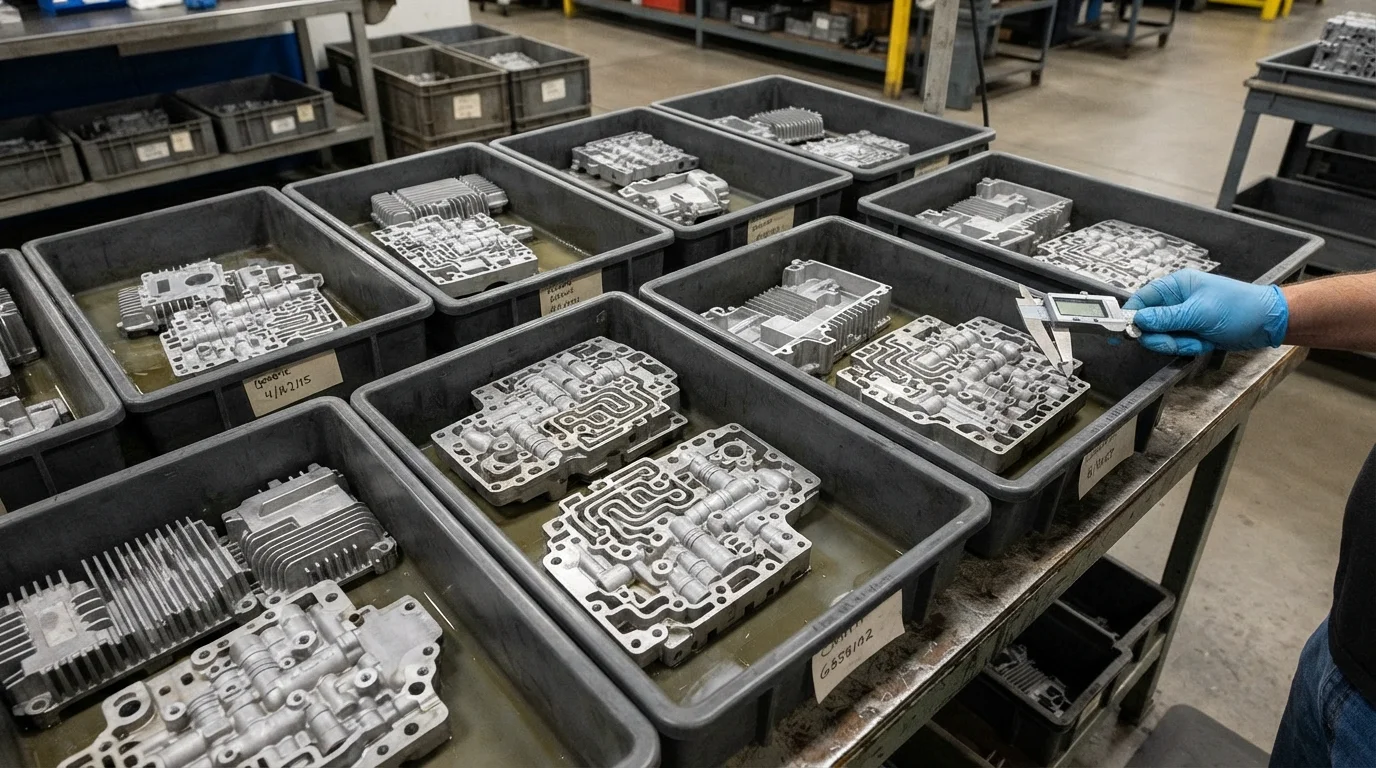
La conformación de metales a alta presión es vital en las arquitecturas de tren motriz de vehículos eléctricos, la optimización estructural del chasis y los sistemas de gestión térmica donde la reducción de peso determina la autonomía de conducción. Cuando los equipos de ingeniería construyen unidades de accionamiento eléctrico estructurales, desplegar fundición a presión automotriz componentes especializados resuelve desafíos térmicos y estructurales críticos. Los comentarios de grupos profesionales de creación de prototipos en Reddit y Facebook indican que la fundición asistida por vacío es obligatoria para la integridad estructural.
Los sectores de aplicación principales incluyen:
- Unidades de accionamiento eléctrico: Fabricación de carcasas de motores EV ligeras y carcasas de disipación de calor para inversores/convertidores.
- Iluminación y transmisión: Fabricación de disipadores de calor para faros LED complejos y cuerpos de válvulas de transmisión con canales de fluido internos.
- Chasis estructural: Fundición de componentes de nodo estructural de gran formato que reemplazan múltiples piezas de chapa metálica soldadas.
Módulo 3 – Factores clave de selección para el éxito del proyecto
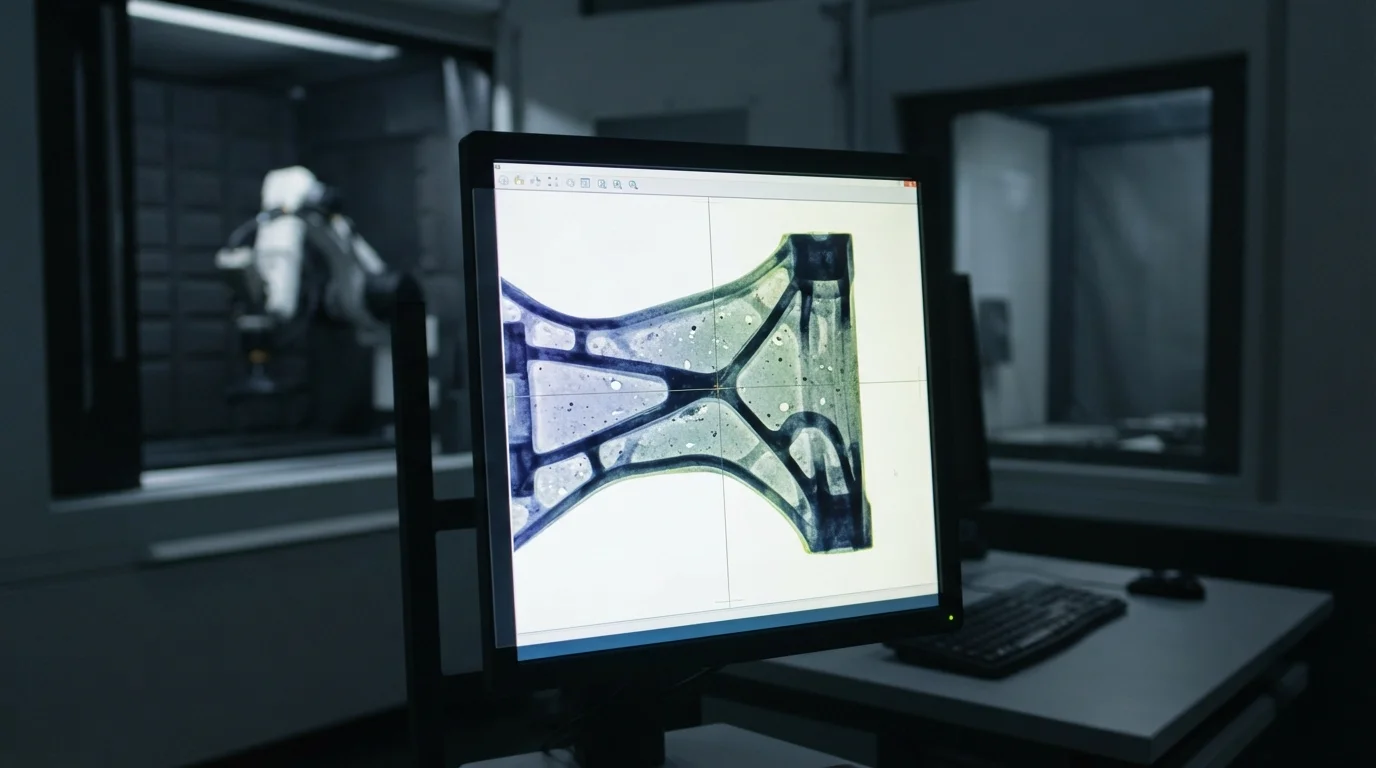
Al especificar componentes fundidos para pruebas de vehículos, los equipos de ingeniería deben sopesar la fluidez de la aleación, la eficiencia de evacuación al vacío y las tolerancias de mecanizado secundario. Evaluar estos parámetros centrales garantiza que sus piezas sobrevivan a pruebas de carretera brutales.
| Aplicación de fundición | Aleación de metal recomendada | Beneficio principal de rendimiento |
|---|---|---|
| Carcasas de motor | Aleación de aluminio A380 / ADC12 | Conductividad térmica y fluidez excepcionales |
| Soportes ligeros | Aleación de magnesio AZ91D | Reducción máxima de peso para piezas no estructurales |
| Cuerpos de válvula | Aleación de zinc ZA-8 | Precisión dimensional excelente y fundición de pared delgada |
Módulo 4 – Consejos de instalación y mantenimiento
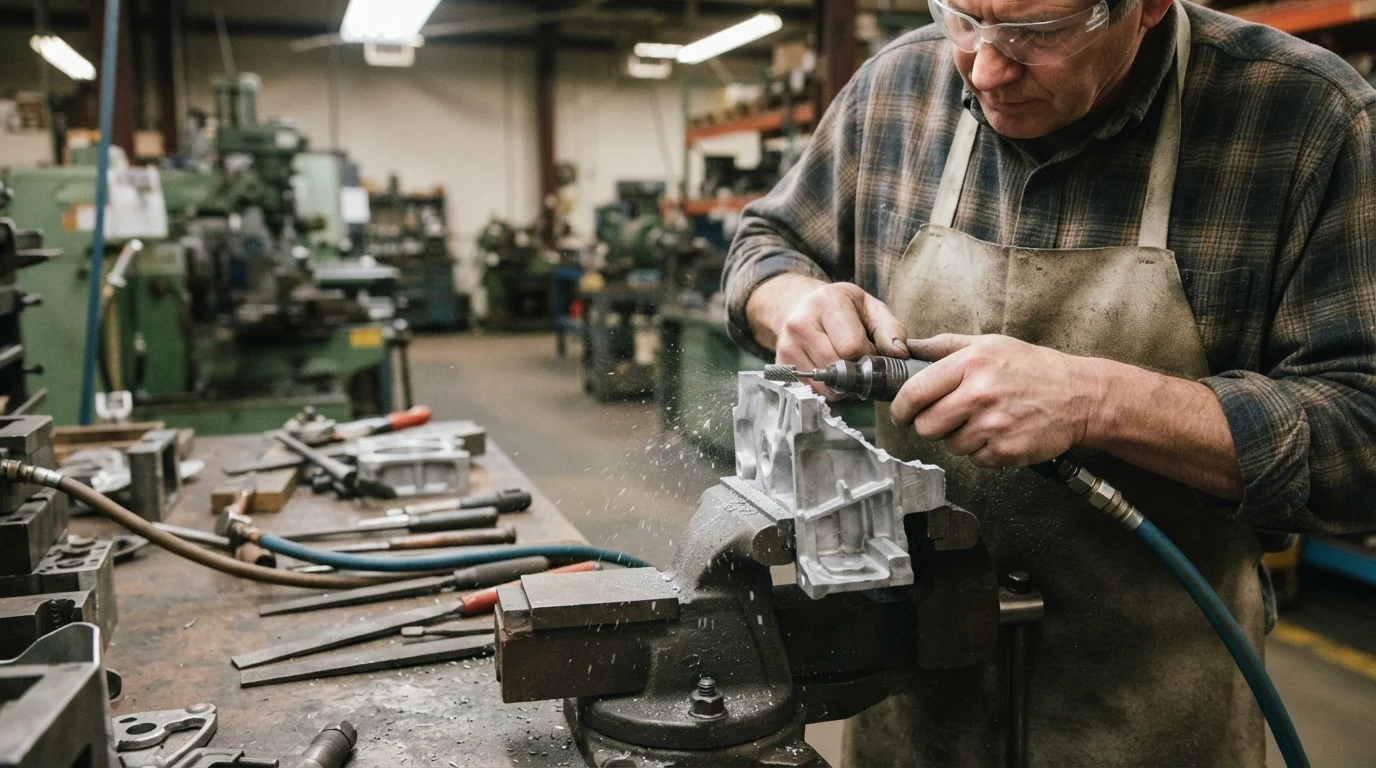
El manejo adecuado en el taller y la inspección rutinaria del molde protegen los ensamblajes metálicos estructurales fundidos durante las etapas de prueba de prototipos de vehículos activos. Proteger los núcleos de acero para herramientas endurecido de la fatiga térmica asegura la alineación operativa a largo plazo.
Los consejos clave de instalación y mantenimiento incluyen:
- Auditoría de fatiga térmica: Inspeccione periódicamente los núcleos de molde de acero bajo aumento para detectar grietas por choque térmico bajo tensión.
- Lubricación del émbolo: Aplique lubricantes especializados de alta temperatura en la punta del émbolo del manguito de inyección para evitar el agarrotamiento del metal.
- Accesorios de recorte: Use dedicated press-fit trimming dies to shear away overflow biscuit and gating runners cleanly.
Módulo 5 – Preguntas frecuentes (FAQ)
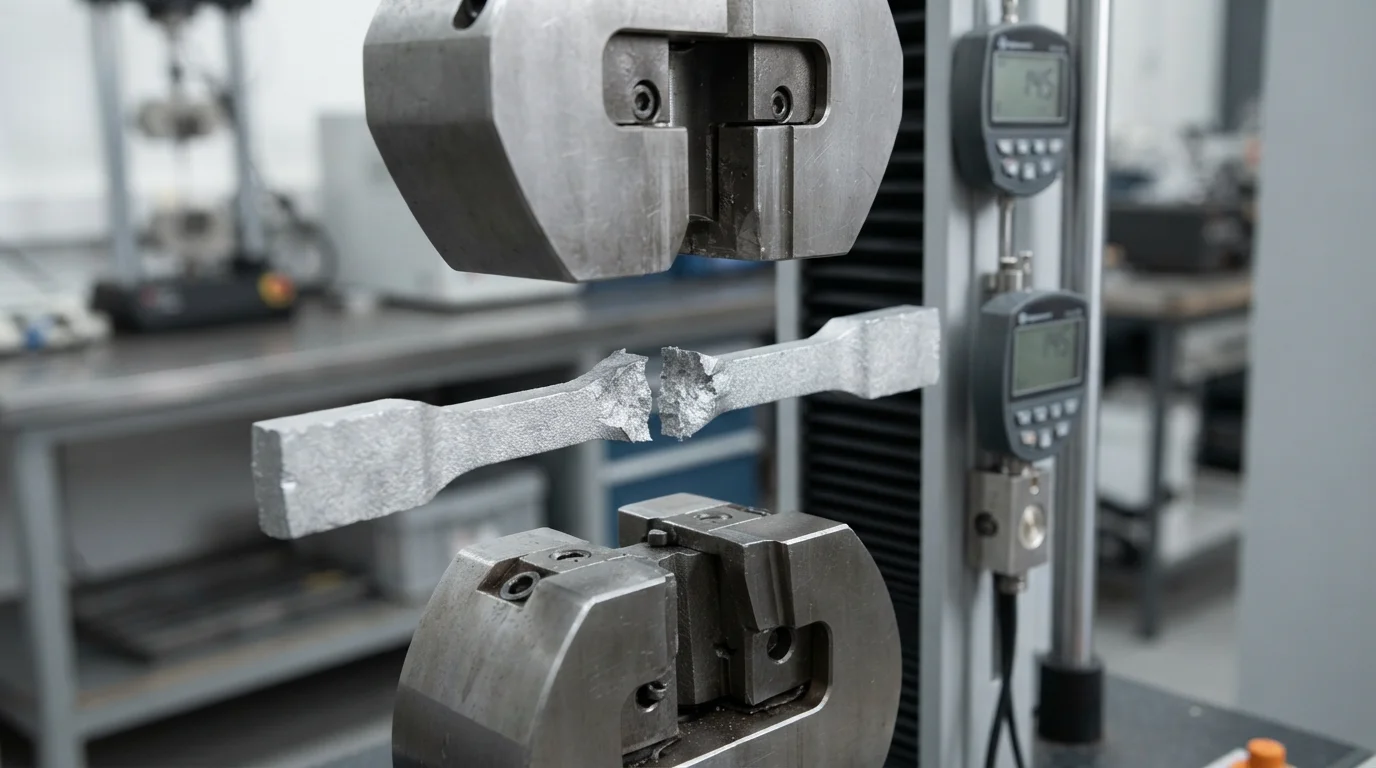
1. Why is vacuum assistance important in high-pressure die casting?
Vacuum extraction evacuates trapped air and gases from the mold cavity prior to metal injection, eliminating internal porosity and enabling structural heat treatment.
2. What alloys are most commonly utilized in automotive die casting?
Aluminum alloys such as A380 and ADC12 are most common due to their exceptional fluidity, high thermal conductivity, and optimal strength-to-weight ratio.
3. Can die-cast parts undergo secondary CNC touch-ups for tight tolerances?
Yes, critical mating surfaces, bearing bores, and threaded holes are routinely finished via 5-axis CNC machining to achieve micrometer precision.
4. How does die casting compare to sand casting for volume production?
Die casting delivers vastly superior surface finish, thinner wall capabilities, and much faster cycle rates suitable for large batch manufacturing.
5. What prevents molten aluminum from sticking to the steel mold?
Automated spray systems apply specialized water-based release lubricants onto the mold cavity faces prior to each injection cycle.
6. How does Jucheng Precision ensure structural integrity in die casting?
Jucheng Precision employs vacuum-assisted casting cells, rigorous X-ray density checks, and 5-axis CNC touch-ups under strict IATF 16949 quality controls.
Módulo 6 – Por qué elegir JUCHENG para su proyecto
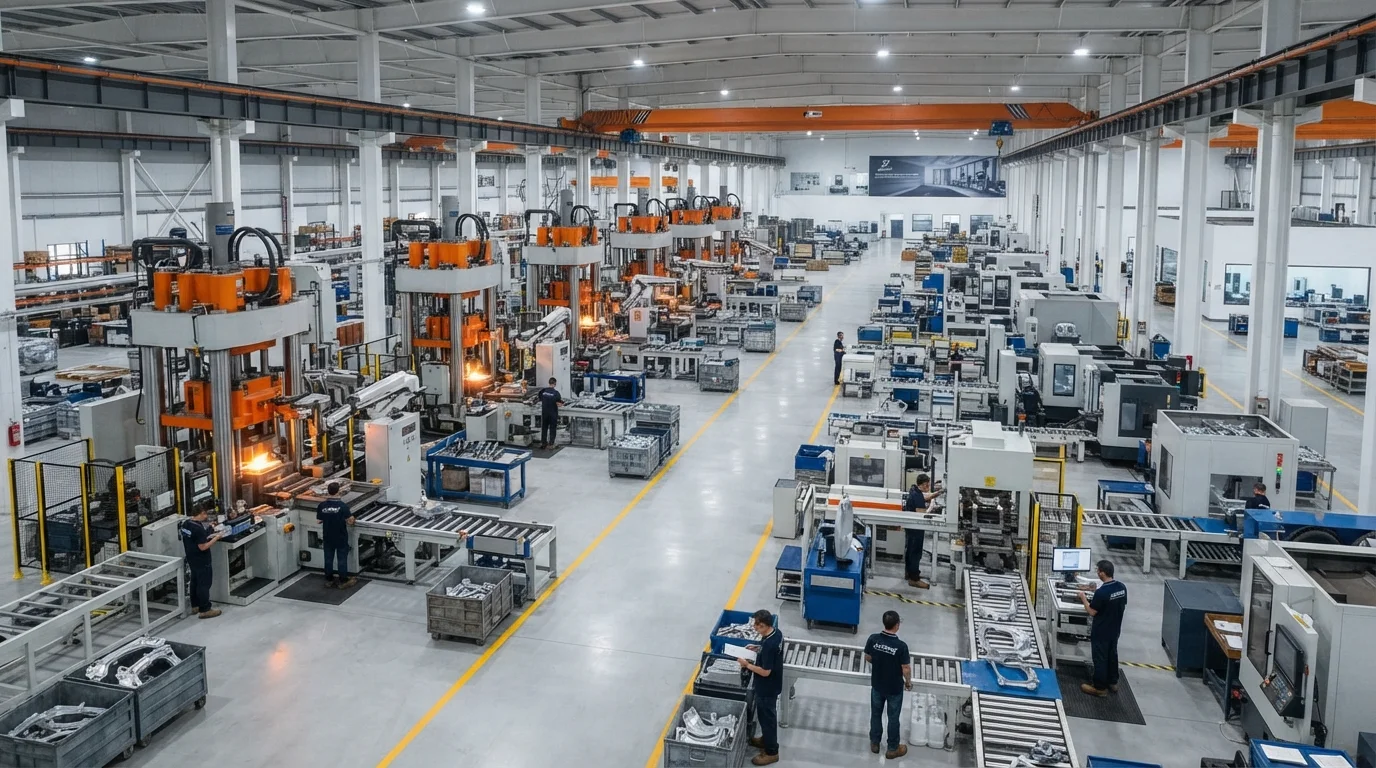
Achieving uncompromising structural reliability requires an experienced manufacturing partner. JUCHENG apoya a los innovadores de hardware entregando revisiones integrales DFM gratuito las 24 horas reviews that analyze draft angles, gate layouts, and wall thicknesses prior to production. Founded in Shenzhen in 2012 with an 8,000-square-meter facility in Dongguan, our factory houses 150+ advanced machines, including specialized high-pressure casting cells and 5-axis milling units.
Respaldados por las certificaciones ISO 9001, ISO 14001, ISO 13485 e IATF 16949, nuestros equipos de ingeniería garantizan que la ejecución de programas de alto rendimiento fundición a presión automotriz components achieves porosity-free integrity and absolute batch consistency.
Ready to Cast Your Critical Automotive Metal Components?
Suba sus modelos 3D hoy mismo para recibir comentarios instantáneos, precios competitivos y análisis DFM profesional de nuestros experimentados expertos en ingeniería. ¡Permita que JUCHENG dé vida a sus diseños complejos con velocidad y fiabilidad inigualables!
Obtenga su cotización instantánea gratuita y comentarios DFM

